Współrzędnościowe maszyny pomiarowe to urządzenia, które mierzą geometrię obiektu w trzech wymiarach, wyznaczając współrzędne punktów na jego powierzchni. Dzięki nim pomiary są powtarzalne. W tym poradniku wyjaśniamy, czym jest współrzędnościowa maszyna pomiarowa, jak jest zbudowana, jak z niej korzystać krok po kroku oraz jakie wymagania stawia przed użytkownikiem.
Spis treści:
- Co to jest współrzędnościowa maszyna pomiarowa (CMM)?
- Jakie są podstawowe metody pomiarowe?
- Rodzaje maszyn pomiarowych CMM
- Budowa współrzędnościowej maszyny pomiarowej
- Oprogramowanie pomiarowe
- Jak działają współrzędnościowe maszyny pomiarowe?
- Jak używać współrzędnościowej maszyny pomiarowej krok po kroku?
- Kalibracja głowicy pomiarowej i maszyny CMM
- Warunki pracy maszyn pomiarowych CMM
- Konserwacja współrzędnościowych maszyn pomiarowych
- Zastosowania współrzędnościowych maszyn pomiarowych w przemyśle
- Zalety i ograniczenia maszyn CMM
- Normy i dokumentacja pomiarów
- Jak wybrać maszyny pomiarowe CMM do swoich zadań?
- Współrzędnościowe maszyny pomiarowe – FAQ
Co to jest współrzędnościowa maszyna pomiarowa (CMM)?
Współrzędnościowa maszyna pomiarowa, w skrócie CMM, to urządzenie do określania położenia punktów w przestrzeni XYZ. Współrzędnościowe maszyny pomiarowe CMM mierzą długości, średnice i kąty w 3D oraz porównują wymiary obiektu z dokumentacją techniczną. Skrót CMM pochodzi od angielskiego coordinate measuring machine, a w polskim środowisku pojawia się też skrót WMP. Czym jest CMM w praktyce? To połączenie precyzyjnej mechaniki, głowicy pomiarowej i komputera, który zbiera współrzędne i je analizuje. Współrzędnościowe maszyny pomiarowe CMM pozwalają na wykonywanie precyzyjnych pomiarów bez ręcznych narzędzi.
Współrzędnościowe maszyny pomiarowe działają na zasadzie określania współrzędnych punktów w układzie kartezjańskim. Maszyna dotyka obiektu lub skanuje go bezkontaktowo, a oprogramowanie na podstawie zebranych punktów oblicza wymiary, kształt i położenia cech. Maszyny pomiarowe CMM mogą mierzyć zarówno proste, jak i skomplikowane kształty obiektów. Pomiary współrzędnościowe wykonuje się na jednym stanowisku, a maszyny pomiarowe zapisują współrzędne każdego punktu. Wysoka precyzja i pomiary w trzech wymiarach to największe zalety tego rozwiązania.
W tradycyjnych metodach pomiary wykonuje się suwmiarką, mikrometrem lub komparatorem. Takie pomiary są szybkie przy prostych wymiarach, ale sprawdzenie położenia otworu względem bazy albo odchyłki geometrii zajmuje długi czas. Współrzędnościowymi maszynami pomiarowymi te zadania wykonuje się w jednym ustawieniu, a pomiary są zapisane w raporcie.
Jakie są podstawowe metody pomiarowe?
Przy pytaniu, jakie są podstawowe metody pomiarowe, warto rozróżnić dwa podejścia. Pierwsze to pomiary stykowe, drugie to pomiary bezkontaktowe, w tym pomiary optyczne. Te pomiary współrzędnościowe są dziś standardem w kontroli jakości. Maszyny pomiarowe wykonują pomiary stykowe, a optyczne maszyny pomiarowe wykonują pomiary bezstykowe. Określanie położenia punktów i współrzędne obiektu to podstawa obu podejść.
Pomiary stykowe
W pomiarach stykowych głowica pomiarowa z kulistą końcówką dotyka powierzchni obiektu. Każdy dotyk zapisuje jeden punkt, a oprogramowanie łączy punkty w elementy geometryczne, takie jak płaszczyzna, okrąg, walec czy stożek. To najczęściej wykorzystywane pomiary w przemyśle, ponieważ zapewniają wysoką precyzję pomiarów i dobrze sprawdzają się przy otworach, bazach i powierzchniach płaskich. Takie współrzędnościowe maszyny pomiarowe mają dużą sztywność i ze względu na nią nadają się do precyzyjnych pomiarów.
Pomiary bezkontaktowe i optyczne
Optyczne maszyny pomiarowe umożliwiają pomiary bezstykowe. Zamiast końcówki wykorzystują kamerę lub laser, które skanują powierzchnię. Pomiary optyczne są szybkie i nie obciążają obiektu, dlatego sprawdzają się przy delikatnych, cienkich lub miękkich przedmiotach. Zbierają dane pomiarowe za pomocą głowic stykowych lub bezkontaktowych, a wybór zależy od kształtu i wymaganej dokładności.
Rodzaje maszyn pomiarowych CMM
Jakie są rodzaje urządzeń pomiarowych? Wśród maszyn pomiarowych CMM wyróżnia się kilka konstrukcji, a każda ma inne zastosowanie. O wyborze decydują wielkość obiektów, wymagana dokładność oraz miejsce, w którym stoją maszyny.
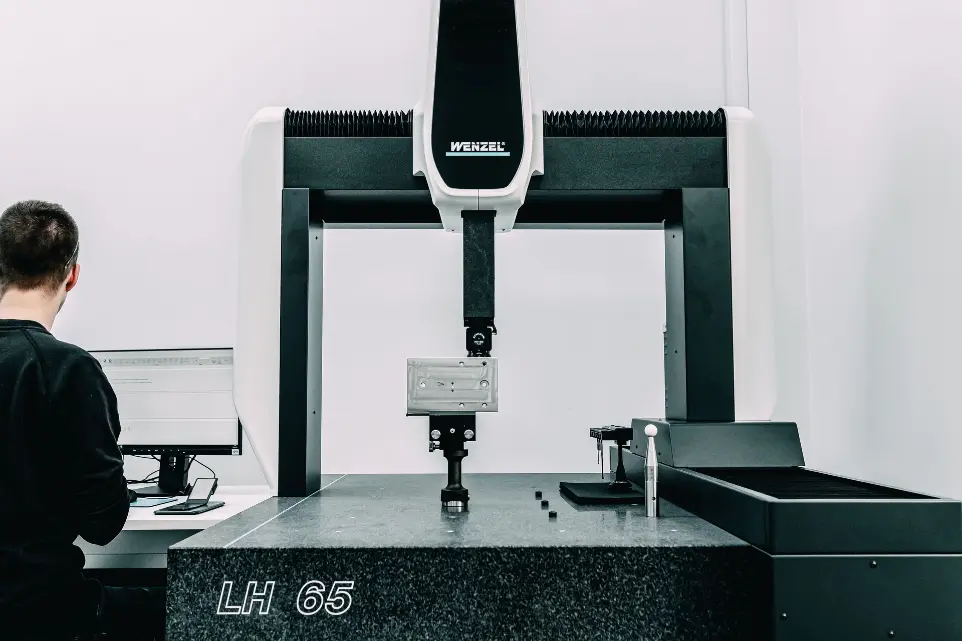
Portalowe maszyny pomiarowe są jednymi z najczęściej używanych. Konstrukcja z mostem lub bramą prowadzi głowicę nad stołem pomiarowym i zapewnia dużą sztywność. Takie maszyny pomiarowe cmm stosuje się w laboratoriach przy obiektach średniej wielkości, a większe maszyny CMM pracują na hali produkcyjnej, blisko obrabiarek. Te współrzędnościowe maszyny pomiarowe są idealnym rozwiązaniem tam, gdzie liczy się sztywność.
Wysięgnikowe współrzędnościowe maszyny pomiarowe kontrolują trudno dostępne cechy, a otwarta konstrukcja ułatwia załadunek. Maszyny CMM tego typu spełniają inne wymagania niż portalowe, a ich zastosowanie jest równie szerokie. Maszyny CMM i maszyny pomiarowe innych typów dają pomiary powierzchni, które łatwo porównać. Optyczne maszyny pomiarowe pracują bez dotyku i służą do pomiarów powierzchni oraz małych, delikatnych obiektów.
Maszyny pomiarowe CMM można też podzielić według sterowania. CMM mogą być manualne lub automatyczne w pomiarach. W maszynie manualnej operator prowadzi głowicę ręką, w półautomatycznej część ruchów wykonuje napęd, a w automatycznej cały program realizuje sterownik. Pomiary CMM mogą być więc manualne, półautomatyczne lub automatyczne, a automatyczne pomiary są wygodne przy seriach. Takie pomiary poprawiają wydajność i pozwalają na optymalizację czasu pracy.
Budowa współrzędnościowej maszyny pomiarowej
Budowa współrzędnościowej maszyny pomiarowej jest podobna w większości modeli. Konstrukcja opiera się na sztywnym korpusie z prowadnicami w trzech osiach, po których porusza się układ pomiarowy. Poniżej opisujemy elementy, od których zależy dokładność.
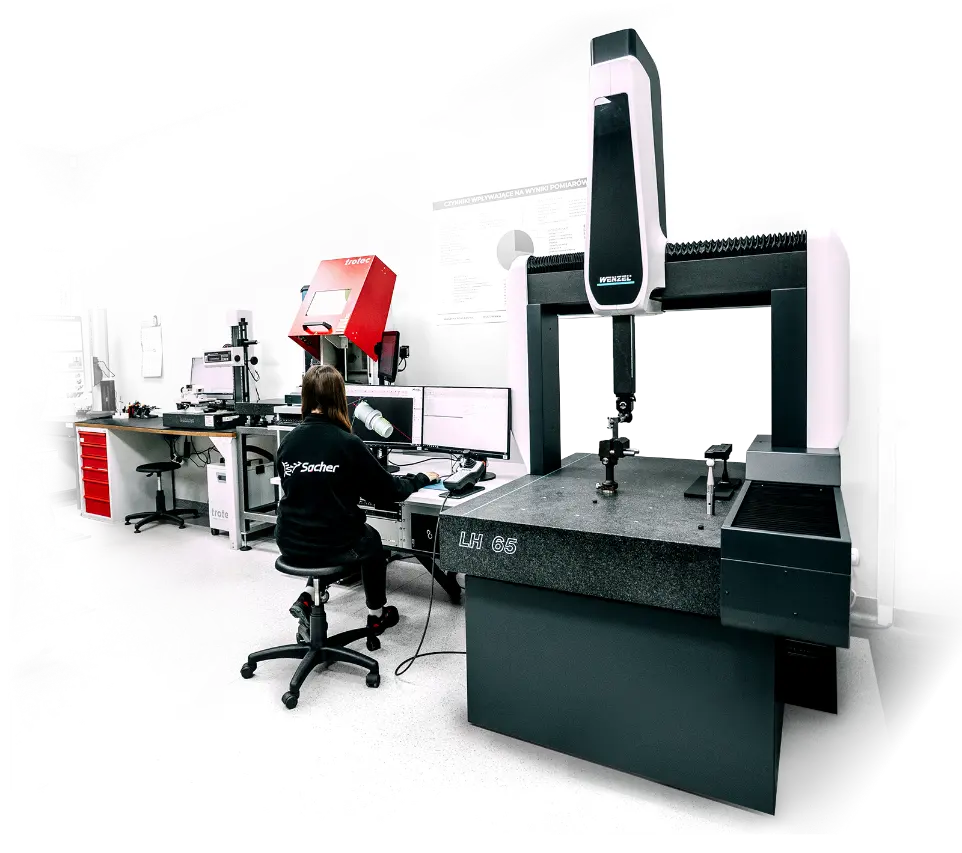
Stół pomiarowy z granitu
Stół pomiarowy zazwyczaj wykonuje się z granitu. Kamienna płyta zmienia się w czasie bardzo nieznacznie, trudno ją zarysować, a dodatkowo tłumi drgania. Dzięki temu stół pomiarowy daje długotrwałą stabilność, a na nim układa się mierzony obiekt lub przyrząd mocujący.
Układ osi
Maszyna porusza głowicę w osiach x, y i z. Oś y odpowiada zwykle ruchowi wzdłuż stołu, oś x ruchowi bramy lub wysięgnika, a oś z ruchowi góra–dół. Każda z osi ma własną skalę, a sterownik na bieżąco odczytuje położenia. Pomiary w osiach x, y i z wykonuje się niezależnie, a oprogramowanie łączy je w jeden układ. Maszyna mierzy położenie punktów w przestrzeni XYZ, więc prowadzenie osi musi być bez luzów.
Głowica pomiarowa i trzpień
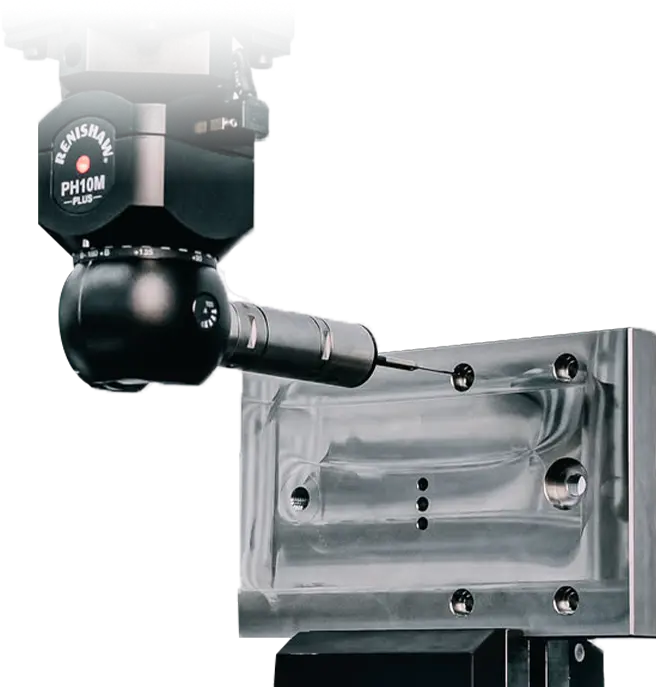
Głowica pomiarowa to czujnik, który wykrywa kontakt z obiektem lub skanuje powierzchnię. W głowicy stykowej montuje się trzpień z kulistą końcówką, wykonaną z twardego materiału, na przykład z rubinu. Podczas pracy głowica pomiarowa porusza się według programu, dojeżdża do kolejnych punktów i zapisuje ich współrzędne.
Sterownik, mocowanie i powietrze
Sterownik odpowiada za ruch osi i komunikację z komputerem. Ważne jest też zamocowanie obiektu, bo przesunięcie detalu w trakcie pomiarów daje błędne wyniki. Stosuje się uchwyty, płytki montażowe, zaciski i magnesy. Maszyny z łożyskami powietrznymi wymagają sprężarki z osuszaczem, który zapewnia czyste i suche powietrze.
Oprogramowanie pomiarowe
Oprogramowanie pomiarowe jest drugą połową maszyny, bo to ono zamienia punkty na wymiary. Oprogramowanie analizuje pomiary, porównuje je z tolerancjami i generuje raporty jakościowe. Dobre oprogramowanie pomiarowe pozwala zapisywać programy i uruchamiać je ponownie, co zwiększa wydajność i efektywność kontroli kolejnych partii. Pomiary współrzędnościowe są wtedy powtarzalne. Oprogramowanie zapisuje współrzędne i pomiary, a rozwiązania do raportowania ułatwiają audyt. Wdrożenie nowego programu zaczyna się od wczytania modelu lub rysunku.
Oprogramowanie pomiarowe dostarczają producenci maszyn, ale istnieją także programy niezależne, współpracujące z urządzeniami wielu marek. Programy wspierają wyznaczenie elementów geometrycznych, określanie odchyłek kształtu i położenia oraz opracowanie raportu zgodnego z dokumentacją. Maszyny te weryfikują zgodność z dokumentacją techniczną i tolerancjami GD&T, więc oprogramowanie powinno obsługiwać zapis tolerancji tak, jak podaje go rysunek. To rozwiązania, które odpowiadają specyfiki produkcji, dlatego dobór programu zależy od zadań.
Oprogramowanie nie zastąpi dobrego przygotowania. Błędnie przyjęta baza albo źle zdefiniowany układ współrzędnych dają wynik, który wygląda wiarygodnie, a jest nieprawdziwy.
Jak działają współrzędnościowe maszyny pomiarowe?
Zasada działania jest prosta, choć wykonanie wymaga precyzji. Maszyna ustala układ współrzędnych związany z obiektem, głowica dojeżdża do wybranych punktów, a oprogramowanie zapisuje współrzędne X, Y, Z. Na ich podstawie liczy się średnice, długości, kąty i pozostałe wymiary obiektu. Wyznaczenie wymiarów odbywa się automatycznie, a współrzędne są dostępne do dalszej analizy.
Pomiary opierają się na dotyku lub bezkontaktowym skanowaniu przedmiotu. Po zebraniu odpowiedniej liczby punktów oprogramowanie dopasowuje kształty, na przykład okrąg lub płaszczyznę, i oblicza odległości między nimi. Pomiary na maszynach pomiarowych wykonuje się według programu, więc pomiary kolejnych sztuk są powtarzalne. Maszyny CMM znajdują zastosowanie także przy pomiarach serii, ze względu na szybkie zapisywanie współrzędnych punktów. Pomiary i maszyny pomiarowe dobiera się do zadania, bo pomiary mają różne wymagania. Tak działa współrzędnościowa technika pomiarowa, która pozwala określić geometrię w trzech wymiarach bez wielu osobnych pomiarów ręcznych.
Przy użyciu współrzędnościowej techniki pomiarowej można mierzyć punkty wirtualne, linie wirtualne i tolerancje geometryczne, które trudno sprawdzić suwmiarką czy mikrometrem. Przy użyciu współrzędnościowej techniki pomiarowej da się też wyznaczyć położenie otworu względem bazy, której fizycznie nie widać na obiekcie.
Jak używać współrzędnościowej maszyny pomiarowej krok po kroku?
Szczegóły zależą od modelu, ale kolejność działań jest podobna we wszystkich maszynach pomiarowych.
Przygotowanie obiektu i maszyny
Obiekt powinien dostosować się do temperatury pomieszczenia, zanim zaczną się pomiary. Wyjęcie detalu prosto z obrabiarki i natychmiastowe pomiary dają błędy z powodu rozszerzalności cieplnej. Dlatego obiekt zostawia się w laboratorium pomiarowym na czas zależny od wielkości i masy. Wykonywanie pomiarów w nieodpowiednich warunkach daje błędne wyniki.
Zamocowanie i ustawianie obiektu
Następnie wykonuje się zamocowanie obiektu na stole. Ustawianie ma zapewnić stabilność i nie odkształcić detalu zbyt mocnym dociskiem. Jeśli detal się porusza, pomiary będą niepewne, więc przy większych obiektach wykonuje się dodatkowe podparcie. Przy złożonych detalach przydają się różne konfiguracje mocowania, a ich dobór wymaga doświadczenia. Wykonywanie pomiarów na niestabilnie zamocowanym detalu nie ma sensu.
Ustalenie układu współrzędnych
Operator wyznacza bazy zgodne z rysunkiem, na przykład płaszczyznę i dwa otwory, i na ich podstawie ustala układ współrzędnych. To jeden z najważniejszych kroków, bo wszystkie kolejne pomiary odnoszą się do tego układu. Określanie baz wymaga uwagi, bo od nich zależą współrzędne wszystkich punktów. Błąd na tym etapie przenosi się na wszystkie pomiary.
Wykonanie pomiarów
Pomiary wykonuje się, kierując głowicę w żądane miejsca ręcznie albo z komputera. Przy pracy ręcznej operator dojeżdża głowicą do punktów, a przy automatycznej uruchamia program. W miarę zbierania punktów oprogramowanie oblicza średnice, długości, kąty i inne krytyczne wymiary. Przy sondach stykowych ważne jest, aby prędkość zbliżania głowicy była stała, bo to wpływa na powtarzalność. Wykonywanie pomiarów seryjnych skraca program automatyczny.
Raport i ocena wyniku
Na końcu oprogramowanie tworzy raport. Pomiary porównuje się z tolerancjami z rysunku i ocenia, czy obiekt jest zgodny. Raport jest też dokumentem dla klienta, a w razie reklamacji pozwala wrócić do zapisanych pomiarów. Ocena zgodności wymaga porównania każdego wymiaru, a raport zawiera wszystkie pomiary.
Kalibracja głowicy pomiarowej i maszyny CMM
Kalibracja jest warunkiem, aby pomiary były wiarygodne. Kalibracja CMM zapewnia zgodność z normami pomiarowymi, a regularne przeglądy i kalibracja są kluczowe dla dokładności pomiarów. Wyróżnia się kalibrację samej głowicy oraz okresową kalibrację całej maszyny.
Kalibracja głowicy pomiarowej służy do ustalenia dokładnych współrzędnych środka kulistej końcówki i jej rzeczywistej średnicy. Gdy znamy średnicę, przeliczamy punkt dotyku na punkt na powierzchni obiektu, bo środek kulki nie leży na powierzchni. Każdy wymieniany trzpień trzeba skalibrować. Maszyny CMM wymagają tego regularnie, a maszyny pomiarowe bez kalibracji dają błędne pomiary.
Kalibracja maszyny polega na sprawdzeniu błędów osi i porównaniu wskazań ze wzorcami. Prawidłowa kalibracja zapewnia zgodność z normami pomiarowymi i daje podstawę do oceny niepewności. Do kontroli bieżącej służy wzorzec, który pozwala szybko wykryć zmiany wskazań. Bez kalibracji współrzędnościowe maszyny pomiarowe nie dają wiarygodnych wyników.
Warunki pracy maszyn pomiarowych CMM
Maszyny pomiarowe CMM wymagają spełnienia wysokich wymagań środowiskowych. Muszą być używane w stabilnych warunkach i wymagać kalibracji, a pomiary CMM wymagają klimatyzowanych pomieszczeń dla dokładności. Kluczową rolę odgrywa temperatura, bo temperatura otoczenia wpływa na rozszerzalność cieplną maszyn CMM i mierzonych obiektów. Jako temperaturę odniesienia w pomiarach długości przyjmuje się 20 °C.
W praktyce laboratorium pomiarowe powinno mieć stałą temperaturę, małe wahania w ciągu doby oraz ochronę przed przeciągami i słońcem. Zmiany temperatury wpływają na pomiary, a stałe temperatury w laboratorium utrzymują dokładność maszyn CMM. Wymagania co do lokalizacji są wysokie, dlatego wiele maszyn stoi w osobnych pomieszczeniach, a maszyny pracujące na hali produkcyjnej mają osłony i kompensację temperatury. Do pomiarów w trudnych warunkach konieczne są dodatkowe osłony i procedury.
Takie wymagania dotyczą także hal, w których maszyny pomiarowe pracują obok obrabiarek.
Konserwacja współrzędnościowych maszyn pomiarowych
Utrzymanie maszyn pomiarowych CMM to nie tylko kalibracja. Współrzędnościowe maszyny pomiarowe wymagają regularnej konserwacji i inspekcji, aby przez lata wykonywać precyzyjne pomiary. W maszynach mostowych z częściami ślizgowymi kontroluje się prowadnice, czyści je i sprawdza zużycie. Przy łożyskach powietrznych kluczowa jest jakość sprężonego powietrza. Utrzymanie precyzyjnych pomiarów to ciągły proces, a pomiary wymagają kontroli maszyn. Utrzymanie dokładności wymaga sprawdzania wzorca, bo współrzędne punktów i pomiary muszą być powtarzalne.
Koszty utrzymania maszyn CMM mogą być znaczące, bo obejmują przeglądy, kalibracje, wymianę trzpieni i klimatyzację pomieszczenia.
Zastosowania współrzędnościowych maszyn pomiarowych w przemyśle
Zastosowanie współrzędnościowych maszyn pomiarowych jest szerokie, bo oferują one możliwość pomiaru geometrii różnych elementów w różnych branżach. CMM są kluczowe w kontroli jakości w przemyśle, a mikrometryczna precyzja pomiarów jest kluczowa w nowoczesnej produkcji. Każde zastosowanie ma własne wymagania, a pomiary współrzędnościowe dostosowuje się do detalu. Współrzędnościowe maszyny pomiarowe cmm są wykorzystywane od drobnych części po duże obiekty.
W przemyśle motoryzacyjnym maszyny CMM kontrolują elementy silników, skrzyń biegów i zawieszeń, w tym kół zębatych i wałów. Pomiary kół zębatych to osobne zadanie, bo wymagają specjalnego oprogramowania. Wymagania przemysłu motoryzacyjnego są wysokie, a kontrola części dla przemysłu motoryzacyjnego wymaga raportów w ustalonym formacie, a branża motoryzacyjna wykorzystuje automatyczne programy przy seriach. W lotnictwie CMM są używane do precyzyjnych pomiarów łopatek, korpusów i elementów konstrukcyjnych. Współrzędnościowe maszyny pomiarowe są wykorzystywane również w technologii kosmicznej.
Maszyny pomiarowe CMM wspierają kontrolę jakości w przemyśle medycznym, gdzie wymiary implantów i narzędzi muszą być zgodne z dokumentacją. Przemysł maszynowy wykorzystuje je do kontroli części przekładni, korpusów i form, a przemysł maszynowy ceni szybkie raporty. Służą też do kontroli jakości komponentów w inżynierii odwrotnej, gdy trzeba odtworzyć geometrię istniejącego elementu. CMM umożliwiają pomiar skomplikowanych kształtów w przemyśle, a duże modele nadają się do ciężkich komponentów. Współrzędnościowe maszyny pomiarowe odgrywają kluczową rolę w odbiorze elementów od dostawców, a ich wszechstronność jest dużą zaletą.
Zalety i ograniczenia maszyn CMM
Główne zalety to dokładność, powtarzalność i dokumentowanie wyników. Maszyny pomiarowe CMM zapewniają wysoką precyzję pomiarów, a automatyzacja eliminuje błędy ludzkie. CMM umożliwiają automatyzację procesów pomiarowych, więc po opracowaniu programu można mierzyć kolejne sztuki bez udziału operatora przy każdym punkcie. Nowoczesne WMP oferują też szybkie raporty. Wydajność, wszechstronność i efektywność to powody, dla których maszyny CMM są wykorzystywane w wielu branżach, a maszyny pomiarowe cmm wspierają optymalizację procesów. Wyposażona w skaner maszyna skraca czas, a rozwiązania z automatyką poprawiają wydajność kontroli. Takie rozwiązania są wykorzystywane w laboratoriach i na hali, a ich zastosowanie rośnie. Zastosowanie w seriach różni się od zastosowania w prototypach, ale w obu przypadkach liczy się wyznaczenie geometrii i kontrola wymiarów, a wysoka precyzja pomiarów idzie w parze z powtarzalnością. Dane z pomiarów pozwalają na optymalizację procesu obróbki.
Są jednak ograniczenia. Koszty zakupu i utrzymania maszyn CMM są znaczące, a wymagania środowiskowe, jak klimatyzowane pomieszczenie, podnoszą koszt wdrożenia. Opracowanie programów zajmuje czas, a obsługa wymaga przeszkolonej osoby. Wynik zależy od prawidłowego zamocowania, bazowania i kalibracji, a błędy w tych obszarach dają błędne wyniki, które trudno wychwycić bez doświadczenia.
Współrzędnościowe maszyny pomiarowe są idealnym rozwiązaniem tam, gdzie liczy się wysoka precyzja i dokumentowanie zgodności, a nie tam, gdzie wystarcza prosty pomiar suwmiarką. Przy prostej geometrii klasyczne narzędzia bywają szybsze, a pomiary suwmiarką wystarczają.
Normy i dokumentacja pomiarów
Pomiary współrzędnościowe wykonuje się w systemie jakości, który określa, jak zapewnić wiarygodność wyników. Normy ISO 9001:2015 regulują organizację pomiarów i nadzór nad wyposażeniem kontrolno-pomiarowym. IATF 16949:2016 dotyczy wymagań w branży motoryzacyjnej, a VDA 6.1 określa nadzór nad środkami kontrolnymi.
Rysunek z tolerancjami GD&T określa, jakie cechy trzeba zmierzyć i względem jakich baz, a raport powinien odnosić się do tych samych baz.
Jak wybrać maszyny pomiarowe CMM do swoich zadań?
Wybór maszyny zaczyna się od analizy obiektów, które mają być mierzone. Maszyna wyposażona w odpowiednią głowicę daje lepsze pomiary, a takie rozwiązania i inne rozwiązania z automatyką warto porównać. Należy ustalić ich największe wymiary, masę, wymaganą dokładność oraz liczbę sztuk. Trzeba także określić, czy pomiary mają być wykonywane w laboratorium, czy na hali produkcyjnej, bo od tego zależy konstrukcja i odporność na warunki otoczenia. Wykonywanie pomiarów na hali stawia inne wymagania niż w laboratorium, więc maszyny pomiarowe CMM warto porównać na własnych elementach. Ze względu na koszt warto sprawdzić wymagania wdrożenia. Maszyna wyposażona w odpowiednią głowicę będzie wszechstronna, a różne konfiguracje głowic poszerzają zakres zadań.
Warto zwrócić uwagę na kilka rzeczy:
- zakres pomiarowy – musi obejmować największy obiekt wraz z zapasem na zamocowanie,
- dokładność – powinna być dopasowana do tolerancji, a nie przesadnie wysoka,
- głowica pomiarowa – stykowa, skanująca lub optyczna, zależnie od kształtu i materiału,
- oprogramowanie – powinno obsługiwać zapis GD&T i raporty wymagane przez klientów,
- warunki pracy – temperatura, drgania i miejsce ustawienia decydują o jakości pomiarów.
Przy zlecaniu produkcji warto też zapytać dostawcę, jak wygląda jego kontrola. Informacje o naszej kontroli jakości znajdziesz na stronie Kontrola jakości CNC. Jeśli interesuje Cię precyzyjna obróbka elementów, zobacz też stronę Elementy precyzyjne.
Współrzędnościowe maszyny pomiarowe – FAQ
Co to jest maszyna współrzędnościowa CMM?
Współrzędnościowa maszyna pomiarowa to urządzenie, które mierzy długości, średnice i kąty w trzech wymiarach, wyznaczając współrzędne punktów na powierzchni obiektu. Zbiera je głowicą stykową albo bezkontaktową, a oprogramowanie oblicza z nich wymiary i porównuje je z tolerancjami.
Jakie są rodzaje urządzeń pomiarowych?
Wśród maszyn pomiarowych CMM spotyka się portalowe, wysięgnikowe oraz optyczne maszyny pomiarowe. Mogą być manualne, półautomatyczne lub automatyczne, a wybór zależy od wielkości obiektów, wymaganej dokładności i miejsca pracy.
Czym jest CMM?
CMM to skrót od coordinate measuring machine, czyli współrzędnościowej maszyny pomiarowej. W polskiej terminologii używa się też skrótu WMP. Taka maszyna mierzy położenie punktów w przestrzeni XYZ i służy do kontroli jakości.
Jakie są podstawowe metody pomiarowe?
Podstawowe metody pomiarowe na maszynach CMM to pomiary stykowe, w których głowica dotyka powierzchni, oraz pomiary bezkontaktowe, w tym optyczne, oparte na kamerze lub laserze. Obie metody zbierają współrzędne punktów.