Obróbka elektroerozyjna (EDM) to niekonwencjonalna metoda kształtowania metali, w której materiał usuwa się kontrolowanymi wyładowaniami elektrycznymi między elektrodą lub drutem a przedmiotem obrabianym. Dzięki temu obróbka elektroerozyjna pozwala obrabiać materiały o dowolnej twardości i wykonywać elementy o złożonej geometrii z wysoką dokładnością. Poniżej wyjaśniamy, jak działa elektrodrążarka, jakie są rodzaje EDM, jakie ma zalety i ograniczenia oraz kiedy warto zlecić obróbkę elektroerozyjną.
Spis treści:
- Czym jest obróbka elektroerozyjna (EDM)?
- Rodzaje obróbki elektroerozyjnej
- Materiały i wymagania obróbki EDM
- Dokładność i jakość powierzchni
- Zalety obróbki EDM
- Ograniczenia i koszty obróbki EDM
- EDM na tle innych metod obróbki
- Zastosowanie obróbki elektroerozyjnej w przemyśle
- Kiedy warto zlecić obróbkę elektroerozyjną?
- Obróbka elektroerozyjna – FAQ
Czym jest obróbka elektroerozyjna (EDM)?
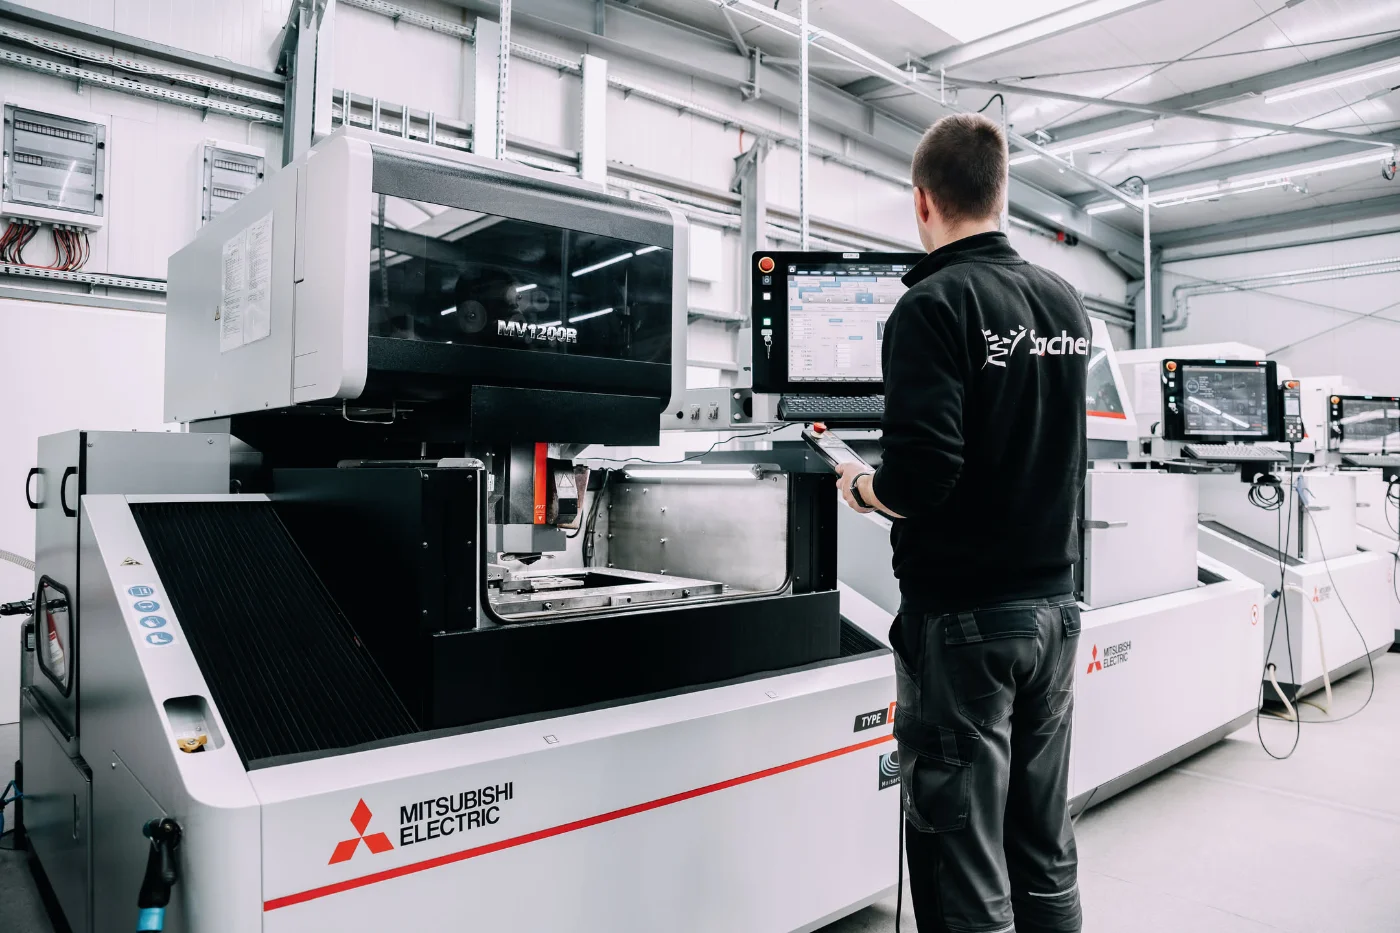
EDM to skrót od angielskiego Electrical Discharge Machining, czyli obróbki wyładowaniami elektrycznymi. Obróbka elektroerozyjna polega na usuwaniu materiału z przedmiotu obrabianego za pomocą kontrolowanych wyładowań. Między elektrodą lub drutem a przedmiotem powstaje wyładowanie elektryczne, które wytwarza wysoką temperaturę i usuwa z powierzchni niewielki fragment materiału. Powtarzane wiele razy wyładowania nadają detalowi zaplanowany kształt. Elektroda nie dotyka detalu, więc metoda sprawdza się w miejscach niedostępnych dla klasycznego narzędzia.
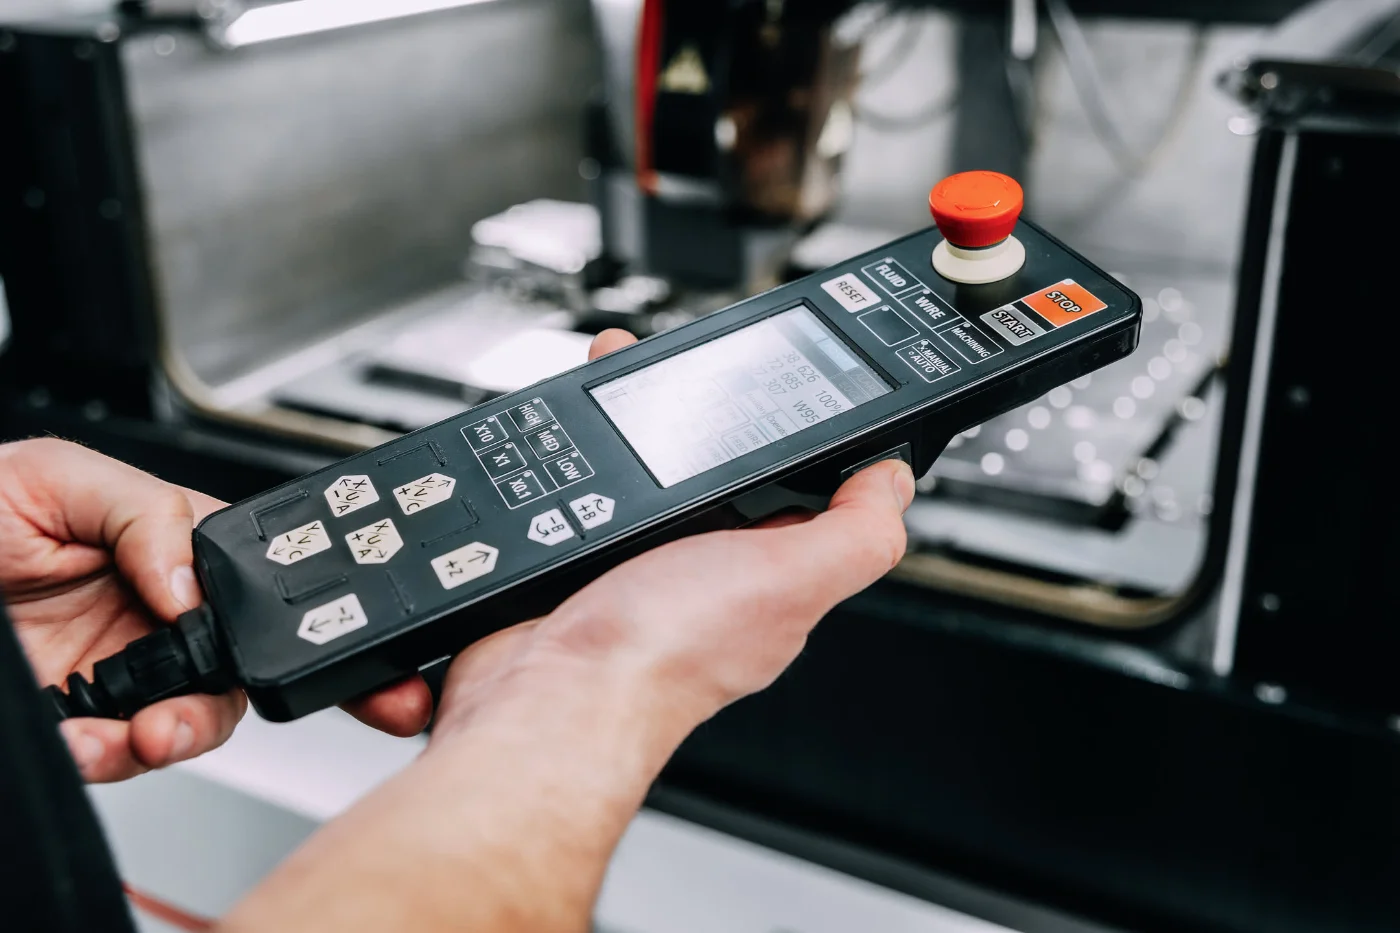
Integracja EDM z systemem CNC jest dziś standardem, więc proces przebiega według programu przygotowanego na podstawie projektu detalu. Obróbka elektroerozyjna uzupełnia frezowanie CNC i szlifowanie, a w praktyce sprawdza się tam, gdzie klasyczne narzędzia mają ograniczone możliwości.
Jak działa elektrodrążarka?
Elektrodrążarka zanurza przedmiot obrabiany w płynie dielektrycznym i zbliża do niego elektrodę lub drut. Płyn dielektryczny izoluje obie części, a gdy napięcie osiągnie odpowiednią wartość, w szczelinie pojawia się wyładowanie elektryczne. Materiał topi się lub odparowuje, a płyn dielektryczny chłodzi detal i wypłukuje usunięte cząstki. Jego przepływ decyduje o stabilności procesu, a sam dielektryk wymaga wymiany i regeneracji.
Generowanie i sterowanie wyładowaniami odbywa się w systemie CNC, który prowadzi elektrodę lub drut po zaprogramowanej ścieżce. Technologia EDM nie wywiera na materiał sił skrawania, co zmniejsza ryzyko odkształceń.
Rodzaje obróbki elektroerozyjnej
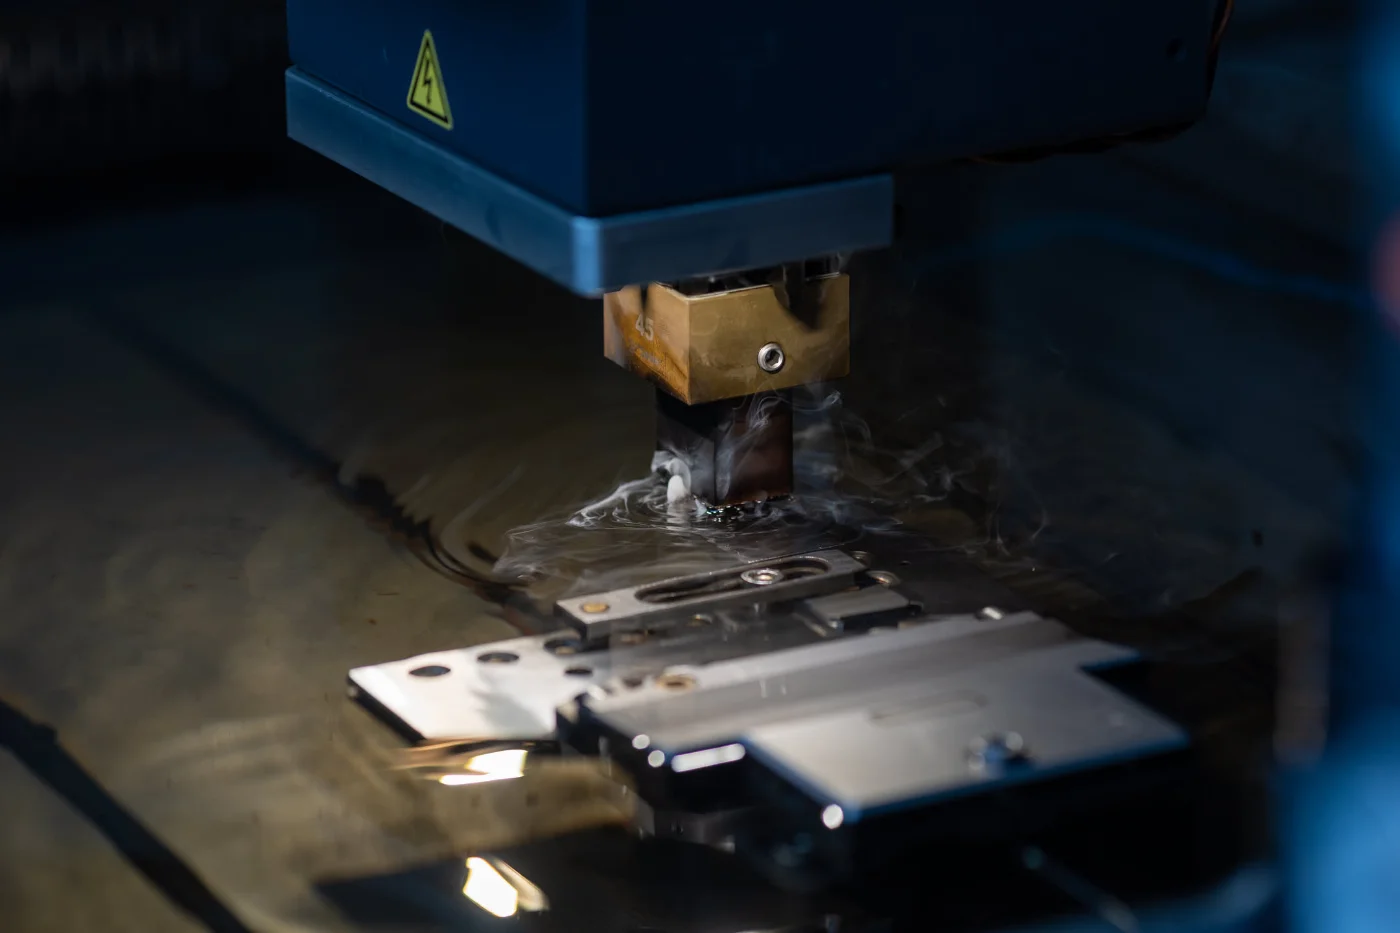
Rodzaje EDM obejmują drążenie wgłębne, cięcie drutem oraz wiercenie elektroerozyjne. Wybór technologii zależy od geometrii detalu.
Drążenie wgłębne
EDM wgłębne wykorzystuje elektrodę o kształcie wnęki i tworzy wgłębienia o złożonym kształcie 3D. Sprawdza się przy produkcji form wtryskowych i matryc, a także tam, gdzie liczą się ostre kształty elementów. Zużycie elektrod wymaga ich wymiany, a projekt i wykonanie elektrod wlicza się w koszt zlecenia. Dobór elektrod zależy od kształtu wnęki i materiału detalu.
Drutowa obróbka elektroerozyjna (wire EDM)
Drutowa obróbka elektroerozyjna wykorzystuje supercienki drut jako elektrodę i jest optymalna do wycinania konturów i profili. Obróbka elektroerozyjna drutem doskonale nadaje się do skomplikowanych konturów, także w twardych materiałach. Wire EDM radzi sobie z cienkimi ściankami, bo nie występują siły skrawania. Drut zużywa się w trakcie pracy, więc maszyna stale podaje nowy odcinek. Ze względu na jego średnicę ostre narożniki wewnętrzne mają w wire EDM niewielki promień.
Wiercenie elektroerozyjne
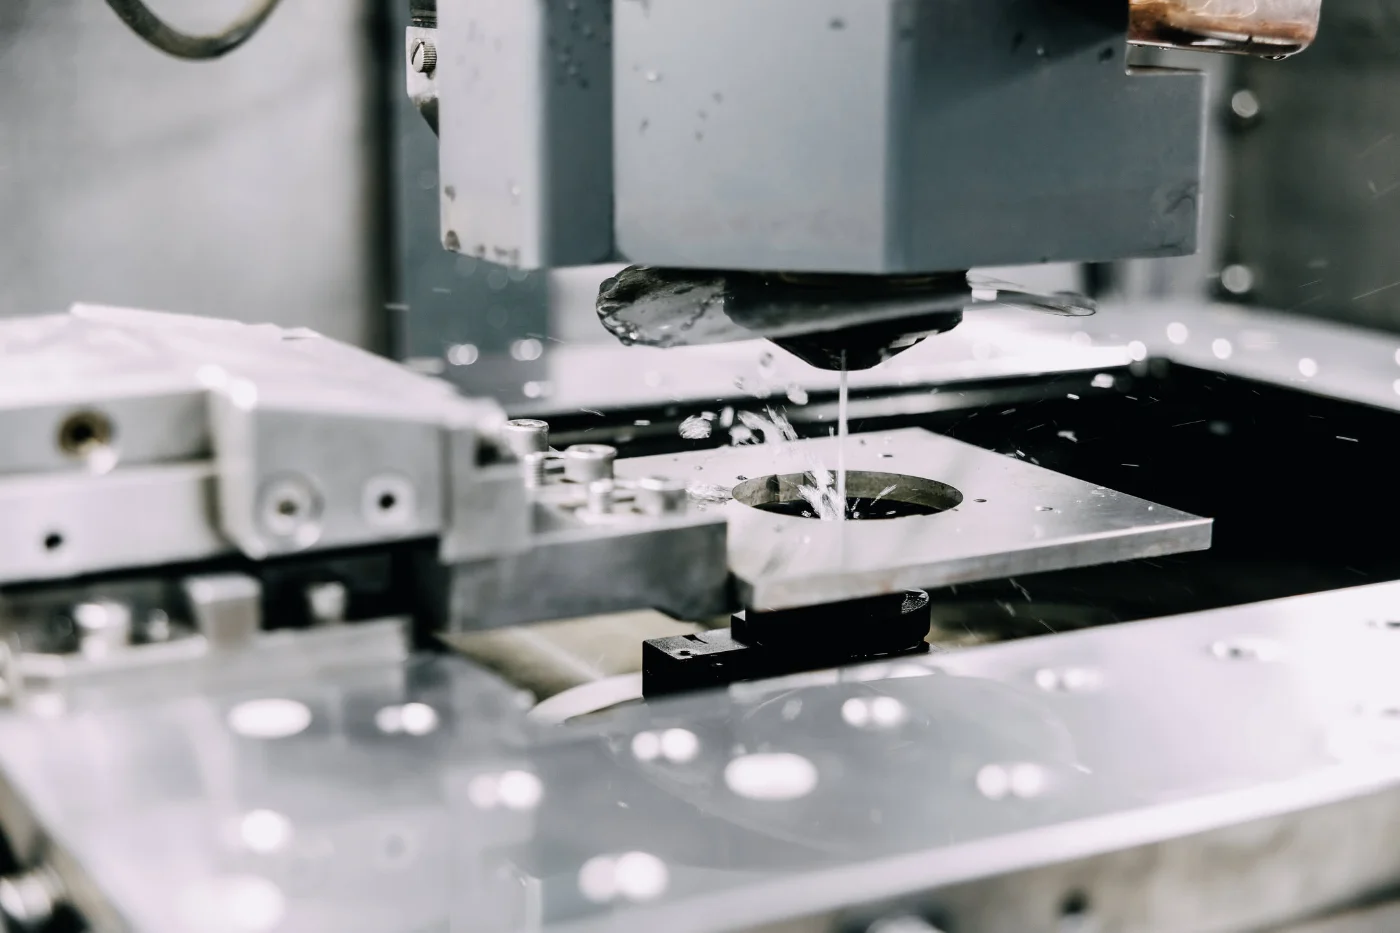
EDM do otworów służy do wykonywania małych otworów, także w twardych materiałach. Metoda jest szczególnie korzystna w obróbce skomplikowanych kształtów i małych otworów. Dzięki niej można przygotować otwór startowy pod drut, a tam, gdzie wiertło ma ograniczone możliwości, wiercenie elektroerozyjne je uzupełnia.
Materiały i wymagania obróbki EDM
Obróbka elektroerozyjna wymaga materiału przewodzącego prąd elektryczny. Technologia wymaga przewodności powyżej 10⁻² S/cm, dlatego nie nadaje się do tworzyw sztucznych. Twardość materiału nie ma znaczenia: EDM umożliwia obróbkę stali po hartowaniu, tytanu i Inconelu. Parametry dostosowane do materiału i oczekiwanej jakości powierzchni dobiera operator, korzystając z doświadczenia zespołu.
Dokładność i jakość powierzchni
Metoda EDM pozwala na wysoką precyzję rzędu mikrometrów. EDM osiąga tolerancje rzędu 0,01–0,1 mm, czyli kilkudziesięciu mikrometrów, co zapewnia dokładność wymaganą przy matrycach i drobnych detalach. W wielu przypadkach eliminuje to potrzebę dodatkowej obróbki wykańczającej i ogranicza powstawanie zadziorów.
Obróbka elektroerozyjna generuje wysoką temperaturę, co może prowadzić do powstawania warstwy przetopionej. Trzeba to uwzględnić w projekcie procesu. Dokładność zależy też od stanu elektrody lub drutu i jakości dielektryka. Wysoka dokładność i powtarzalność zapewniają stałą jakość kolejnych sztuk.
Zalety obróbki EDM
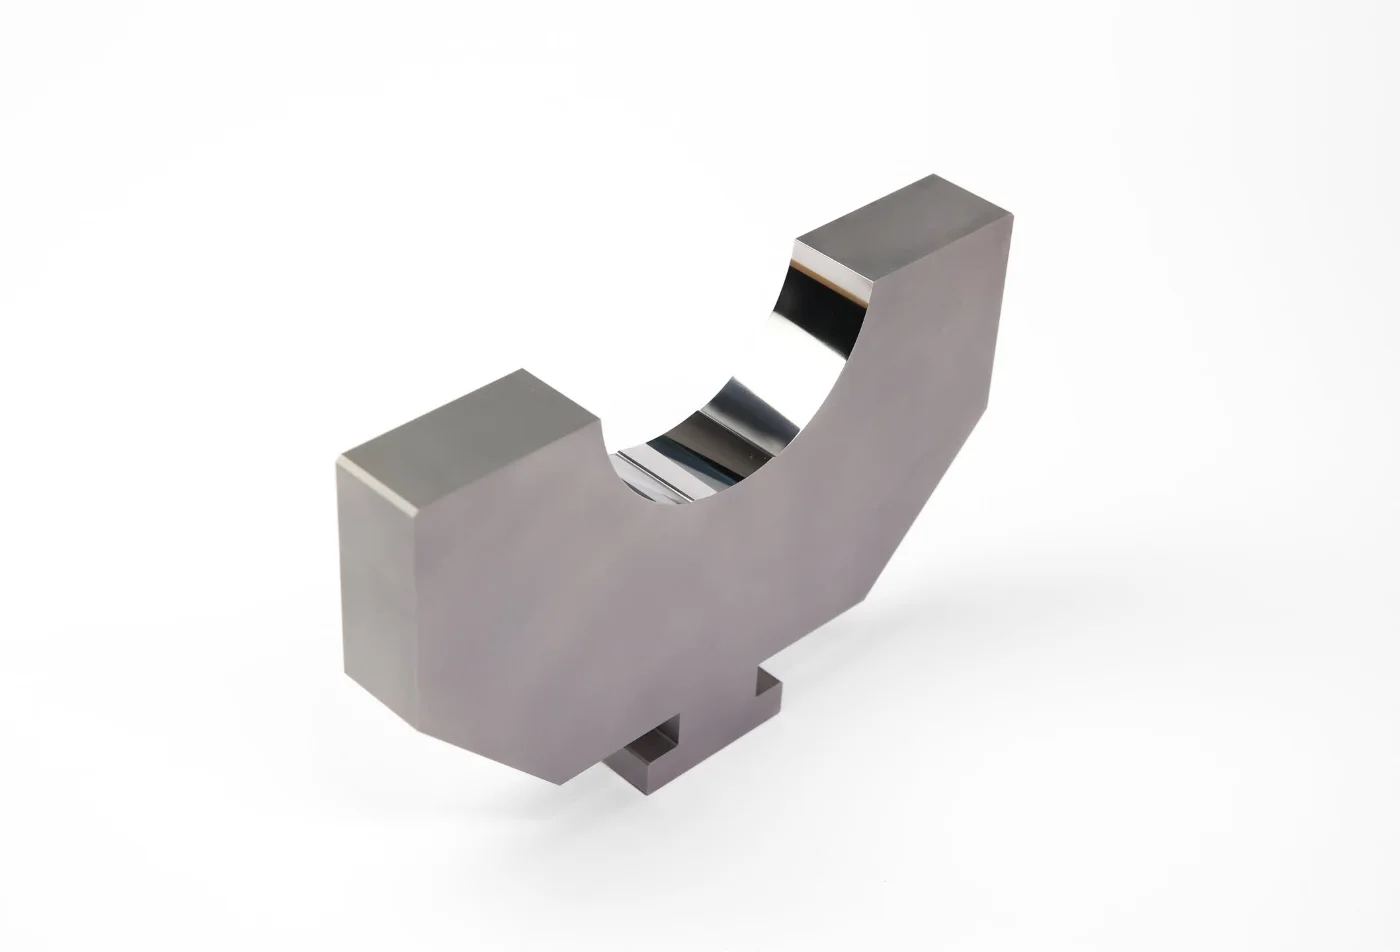
Technologia EDM pozwala obrabiać materiały trudne w obróbce konwencjonalnej, bez względu na twardość. Brak sił skrawających umożliwia obróbkę elementów o cienkich ściankach i różnej grubości. EDM jest szczególnie korzystna w obróbce skomplikowanych kształtów i drobnych detali, a także pozwala uzyskać złożone kształty 3D. Jest też użyteczna w regeneracji kosztownych elementów.
Ograniczenia i koszty obróbki EDM
Proces EDM jest zazwyczaj wolniejszy niż tradycyjne metody skrawania, a prędkość ubytku materiału wynosi poniżej 20 mm³/(A·min), więc wydajność jest niższa. Ograniczeniem jest potrzeba użycia dielektryka, którego wymiana i regeneracja kosztuje. Dochodzi zużycie elektrody lub drutu.
Koszty eksploatacji EDM są wysokie z powodu zużycia materiałów, dlatego metoda jest kosztowna w produkcji masowej. Najbardziej opłacalna jest przy małych i średnich seriach.
EDM na tle innych metod obróbki
Obróbka elektroerozyjna nie zastępuje frezowania ani toczenia, tylko je uzupełnia. Typowy proces to frezowanie, hartowanie, a następnie EDM. EDM jest ostatnim lub przedostatnim etapem obróbki, bo pozwala na precyzyjne wykańczanie detali po obróbce cieplnej. Więcej na stronach o frezowaniu CNC i obróbce cieplnej.
Zastosowanie obróbki elektroerozyjnej w przemyśle
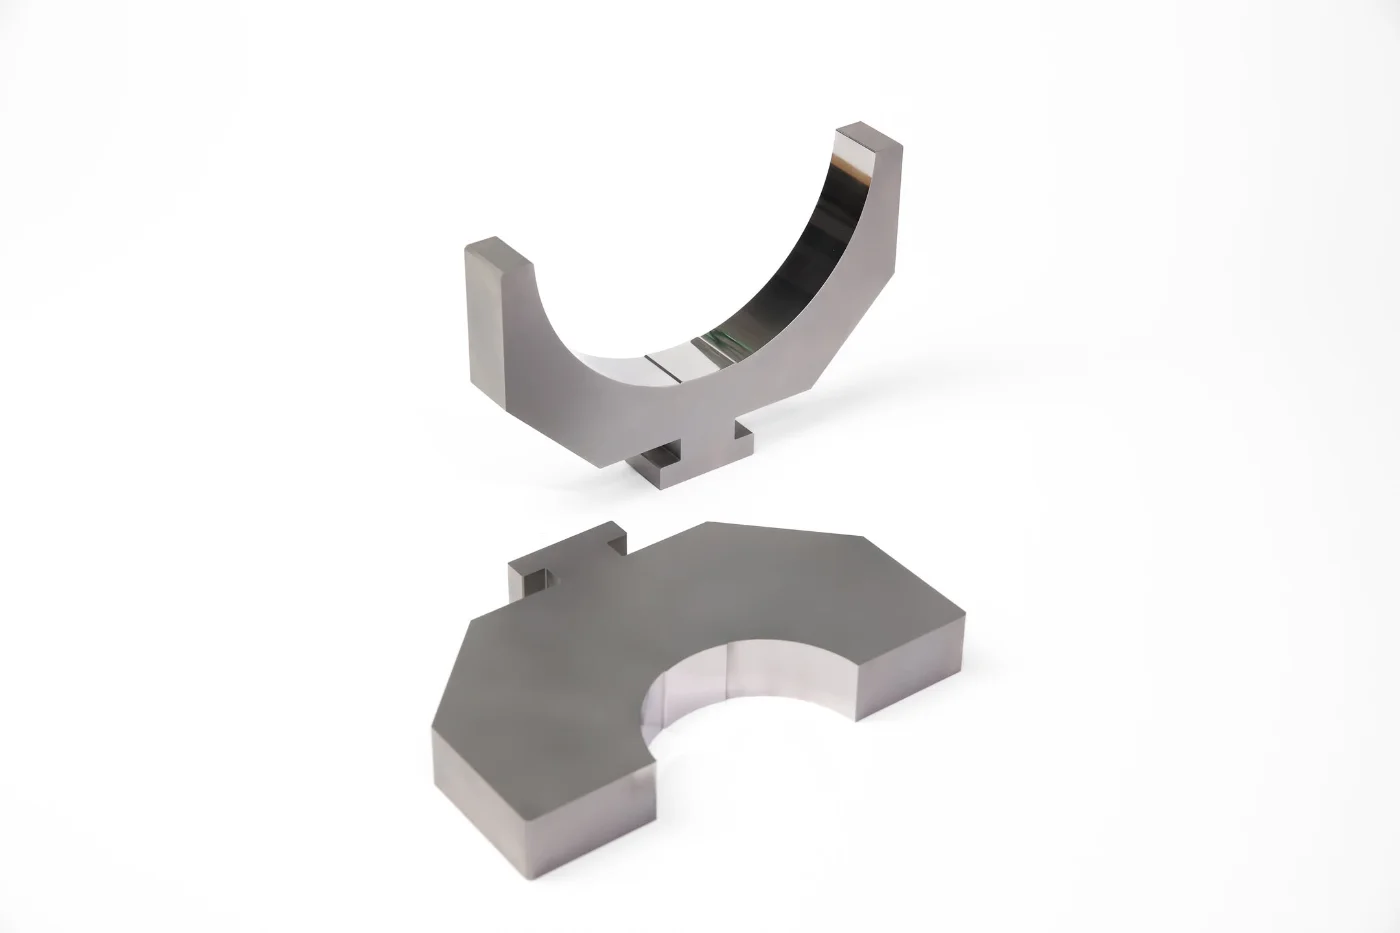
EDM jest używana w przemyśle narzędziowym do produkcji form i matryc, także do wytłaczania. Obróbka elektroerozyjna znajduje zastosowanie w wielu branżach, m.in. w lotnictwie, kosmonautyce i medycynie. Jest kluczowa w produkcji komponentów lotniczych, a w medycynie służy do wykonywania implantów. EDM umożliwia też produkcję form wtryskowych o złożonych kształtach i jest stosowana w produkcji kół zębatych. Zobacz stronę o obróbce elektroerozyjnej.
Kiedy warto zlecić obróbkę elektroerozyjną?
Warto, gdy detal jest z twardego materiału, ma skomplikowane kontury, ostre narożniki lub cienkie ścianki. Opłaca się przy małych i średnich seriach oraz przy wykończeniu elementu po hartowaniu. Do wyceny wystarczy rysunek techniczny lub model 3D z materiałem, tolerancjami i liczbą sztuk.
Obróbka elektroerozyjna – FAQ
Co oznacza skrót EDM?
Skrót pochodzi od Electrical Discharge Machining, czyli obróbki wyładowaniami elektrycznymi. W obróbce metali jest to obróbka elektroerozyjna, ta sama metoda, którą opisujemy w tym artykule.
Czy EDM to tylko obróbka metali?
W przemyśle EDM to obróbka elektroerozyjna. Ten sam skrót bywa używany też w innych dziedzinach, np. w muzyce elektronicznej, ale to zupełnie inne znaczenie.
Jak działa elektrodrążarka?
Elektrodrążarka zbliża elektrodę lub drut do przedmiotu w płynie dielektrycznym. Wyładowania elektryczne usuwają z powierzchni małe fragmenty materiału, a system CNC prowadzi elektrodę po zaprogramowanej ścieżce.
Jak działa cięcie elektroerozyjne drutem?
Cięcie elektroerozyjne drutem wykorzystuje supercienki drut jako elektrodę. Drut przesuwa się wzdłuż konturu, a wyładowania wycinają w materiale profil bez sił skrawania.
Jakie są rodzaje obróbki?
Do podstawowych rodzajów obróbki należą obróbka skrawaniem (toczenie, frezowanie, wiercenie, szlifowanie), obróbka elektroerozyjna i obróbka cieplna. W EDM wyróżniamy drążenie wgłębne, cięcie drutem i wiercenie.
Jakie są rodzaje obróbki CNC?
Obróbka CNC obejmuje toczenie, frezowanie, wiercenie i szlifowanie oraz obróbkę elektroerozyjną sterowaną przez system CNC.