Stal hartowana to materiał o wysokiej twardości, a frezowanie stali hartowanej na maszynach CNC pozwala uzyskać dokładne kształty form, kół zębatych i narzędzi. O wyniku decydują narzędzie, parametry skrawania i sztywność układu. W tym poradniku wyjaśniamy, jakie frezy wybrać, jak ustawić parametry i jak uniknąć typowych błędów.
Spis treści:
- Czym jest stal hartowana i jak ją obrabiać?
- Jakie frezy do stali hartowanej?
- Materiały narzędziowe i powłoki
- Parametry frezowania: ap, ae i prędkość skrawania
- Strategie frezowania twardych stali
- Sztywność, mocowanie i wrzeciono
- Chłodzenie i smarowanie
- Wiercenie i toczenie stali hartowanej
- Najczęstsze trudności i ich usuwanie
- Zastosowanie stali hartowanej
- Frezowanie CNC stali hartowanej – FAQ
Czym jest stal hartowana i jak ją obrabiać?
Stal hartowana to stal po obróbce cieplnej, która podnosi jej twardość. Stal hartowana osiąga twardość HRC50 i wyższą. Przy tak wysokiej twardości materiału rośnie odporność na zużycie, ale skrawanie staje się trudne.
Zmieniają się także właściwości mechaniczne. Hartowanie daje wyższą wytrzymałość, lecz materiał jest bardziej kruchy. Narzędzie pracuje w ekstremalnych warunkach i szybko się nagrzewa.
Obróbka stali hartowanej wymaga specjalistycznych narzędzi oraz sztywnej maszyny CNC. Przy takim zadaniu każdy błąd widać na powierzchni detalu.
Twardość materiału a skrawanie
Im większa twardość materiału, tym większe siły skrawania i wyższa temperatura w strefie cięcia. Prędkości skrawania dla stali hartowanej są znacznie niższe niż dla stali miękkiej. Dlatego trzeba stosować rygorystyczny dobór narzędzi i strategii. Twardość materiału decyduje o wyborze narzędzia, a wymagania zależą od rodzaju obróbki.
Parametry obróbki zgrubnej są łagodniejsze niż przy wykończeniu, bo ciepło z materiału szybko rośnie. Zasady obróbki stali miękkiej tu nie działają.
Warto znać właściwości materiału, zanim zaplanujemy proces. Znajomość ich właściwości pozwala dobrać narzędzie i parametry. W przypadku materiałów o różnej twardości wartości mogą się mocno różnić.
Dlaczego obróbka CNC?
Obróbka CNC daje powtarzalność i dokładność wymiarową, której nie zapewnia praca ręczna. W obróbce CNC program steruje ścieżką narzędzia, więc każda sztuka powstaje tak samo. To zastosowanie jest dziś podstawą pracy z twardymi materiałami. To ważne zarówno w produkcji małoseryjnej, jak i w produkcji seryjnej.
Frezowanie CNC pozwala też obrabiać detale z wnękami, żebrami i kieszeniami, a obróbka skomplikowanych geometrii wymaga wielu przejść. Program pozwala prowadzić precyzyjną obróbkę nawet wtedy, gdy kształt jest trudny.
Jakie frezy do stali hartowanej?
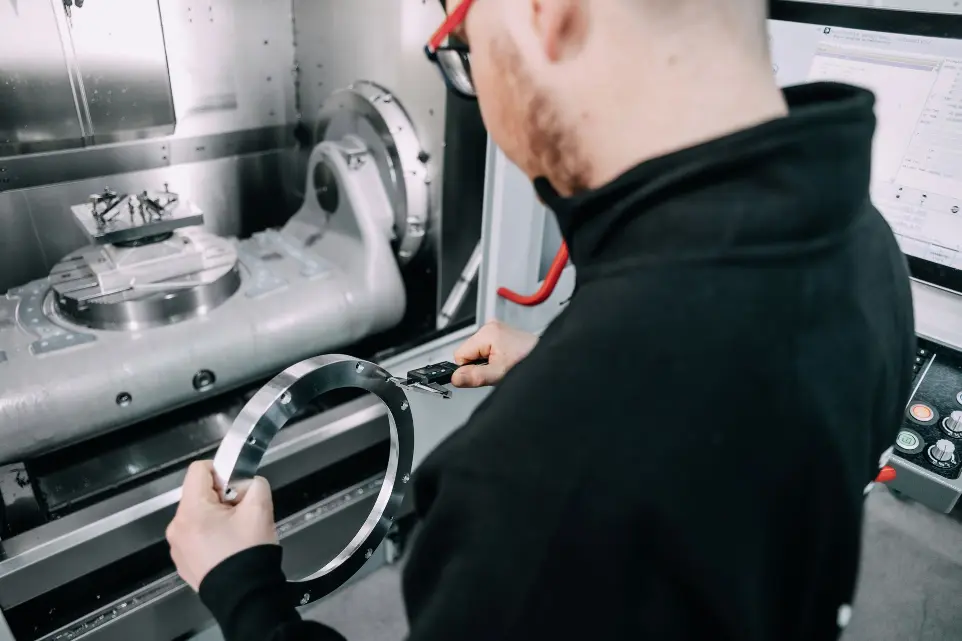
Wybór narzędzia wpływa na jakość i wydajność skrawania. Przy frezowaniu CNC liczy się sztywność i odporność na temperaturę. Do tej obróbki stosuje się frezy z węglików spiekanych. Znoszą one wysoką temperaturę i mają dużą odporność na zużycie.
Frezy z węglika spiekanego przeznaczone są do frezowania stali hartowanej do 60 HRC. Dla twardszych materiałów rozważa się inne rozwiązania.
Kształt narzędzia
Najczęściej wybiera się frezy kuliste, frezy walcowo-czołowe i narzędzia o ostrych narożach. Dobór zależy od rodzaju obróbki i kształtu elementu.
Frezy trzpieniowe sprawdzają się przy konturach i kieszeniach. Frez kulisty pozwala wykonywać powierzchnie przestrzenne o złożonej geometrii.
Geometria narzędzia
Geometria narzędzia ma kluczowe znaczenie dla wytrzymałości krawędzi. Narzędzia do twardych stali mają zwykle wzmocnioną krawędź, płytkie rowki i gruby rdzeń.
Taka konstrukcja jest przeznaczona do małych głębokości skrawania i większych prędkości. Dzięki niej narzędzie dłużej zachowuje ostrość.
Płytki wymienne
Płytki wymienne do stali miękkich często zawodzą przy wysokiej twardości. Krawędź jest zbyt słaba, a geometria nieodpowiednia.
Lepiej sprawdzają się narzędzia do frezowania z dużym posuwem. Pracują z małą głębokością skrawania i krótkim czasem kontaktu.
Materiały narzędziowe i powłoki
Materiał narzędzia powinien być odporny na zużycie i wysoką temperaturę. Jego właściwy dobór ogranicza zużycie narzędzi i poprawia stabilność procesu.
Stal szybkotnąca szybko się zużywa przy tej obróbce. Narzędzia ze stali szybkotnącej wybiera się raczej do materiałów miękkich.
Węgliki spiekane
Najczęściej stosuje się gatunki z węglików spiekanych, które mają dużą twardość i dobrze znoszą ciepło. Drobnoziarniste gatunki są odporne na zużycie.
Węgliki są szeroko stosowane w obróbce twardych materiałów. Dobrze pracują także przy dużych prędkościach.
Powłoki narzędzi
Nowoczesne powłoki wielowarstwowe zapobiegają dyfuzji ciepła do narzędzia. Powłoka chroni krawędź i pozwala wydłużyć żywotność narzędzia.
Dzięki niej trwałość narzędzi jest bardziej przewidywalna. Produkcja seryjna na tym korzysta, bo wymiana narzędzi jest planowana. Zastosowanie powłok wydłuża też okres pracy bez przestojów.
Kiedy stosować CBN?
CBN stosuje się do najtwardszych stali w produkcji masowej. Jego użycie jest zalecane dla twardości stali powyżej 60 HRC.
Zastosowanie CBN ma sens, gdy twardość materiału przekracza możliwości węglika.
Parametry frezowania: ap, ae i prędkość skrawania
Parametry frezowania CNC zależą od twardości, a nie od przyzwyczajeń. Kluczowe znaczenie ma dobór odpowiednich parametrów skrawania w zależności od twardości stali. Kluczowe parametry to prędkość skrawania, posuw na ostrze oraz głębokość osiowa.
Optymalizacja parametrów skrawania pozwala zwiększyć wydajność obróbki. Dobre ustawienia dają lepszą wydajność i dłuższą pracę narzędzia.
Jakie są parametry frezowania ap i ae?
Parametr ap oznacza głębokość skrawania w osi narzędzia, a ae szerokość skrawania, czyli zaangażowanie boczne. Przy twardych materiałach wybiera się małe wartości ap i ae.
Nadmierna głębokość skrawania zwiększa temperaturę i opory skrawania. Mniejsze ap i ae ograniczają obciążenie krawędzi.
Prędkość skrawania i obroty
Zbyt wysoka prędkość obrotowa prowadzi do przypalenia narzędzia. Dobór prędkości obrotowej zależy od średnicy narzędzia, a małe narzędzia korzystają z wyższych prędkości, ale tylko przy niewielkim biciu. Prędkość skrawania dobiera się według zaleceń producenta narzędzia oraz twardości.
Dokładne wartości zależą od gatunku materiału i powłoki, dlatego podaje je katalog narzędzia. Dla optymalnych rezultatów warto zacząć od zaleceń i korygować parametry po próbie. Zmiana prędkości obrotowej wpływa na temperaturę ostrza.
Posuw na ostrze
Prędkość posuwu wpływa na obciążenie ostrza. Optymalizacja posuwu poprawia stabilność obróbki i jakość powierzchni.
Zbyt mały posuw powoduje tarcie, a zbyt duży grozi wykruszeniem krawędzi. Bez właściwego posuwu nawet dobra strategia obróbki nie da stabilnego wyniku.
Obróbka zgrubna i wykańczająca
Przy obróbce zgrubnej liczy się usunięcie materiału bez przegrzania narzędzia, a zastosowanie mniejszych wartości chroni krawędź. Dla obróbki wykańczającej wskazane jest stosowanie małych głębokości skrawania.
Wtedy rośnie dokładność, a jakość powierzchni jest lepsza. Wykończenie powierzchni zależy od stałego obciążenia wióra i stabilnej pracy.
Strategie frezowania twardych stali
Strategia obróbki materiału o wysokiej twardości jest inna niż dla stali miękkiej. Czas kontaktu ostrza z materiałem powinien być jak najkrótszy dla efektów twardego frezowania. Dobra strategia skraca ten czas i ogranicza nagrzewanie. Strategie frezowania CNC dobiera się do kształtu i materiału.
Ruch trochoidalny
Frezowanie trochoidalne zmniejsza siły skrawania i pozwala na większe głębokości osiowe. Narzędzie prowadzi się po łukach, więc mniej się nagrzewa.
To dobra metoda dla głębokich kieszeni i rowków. Skracając czas obróbki, zachowujemy też spokojną pracę maszyny.
Frezowanie HSC i z dużym posuwem
Frezowanie HSC częściej używa wysokich prędkości skrawania i małych głębokości. Frezowanie z dużym posuwem daje krótszy czas przy małej głębokości.
Najlepsze techniki frezowania to te dwie metody.
Ścieżki narzędzia
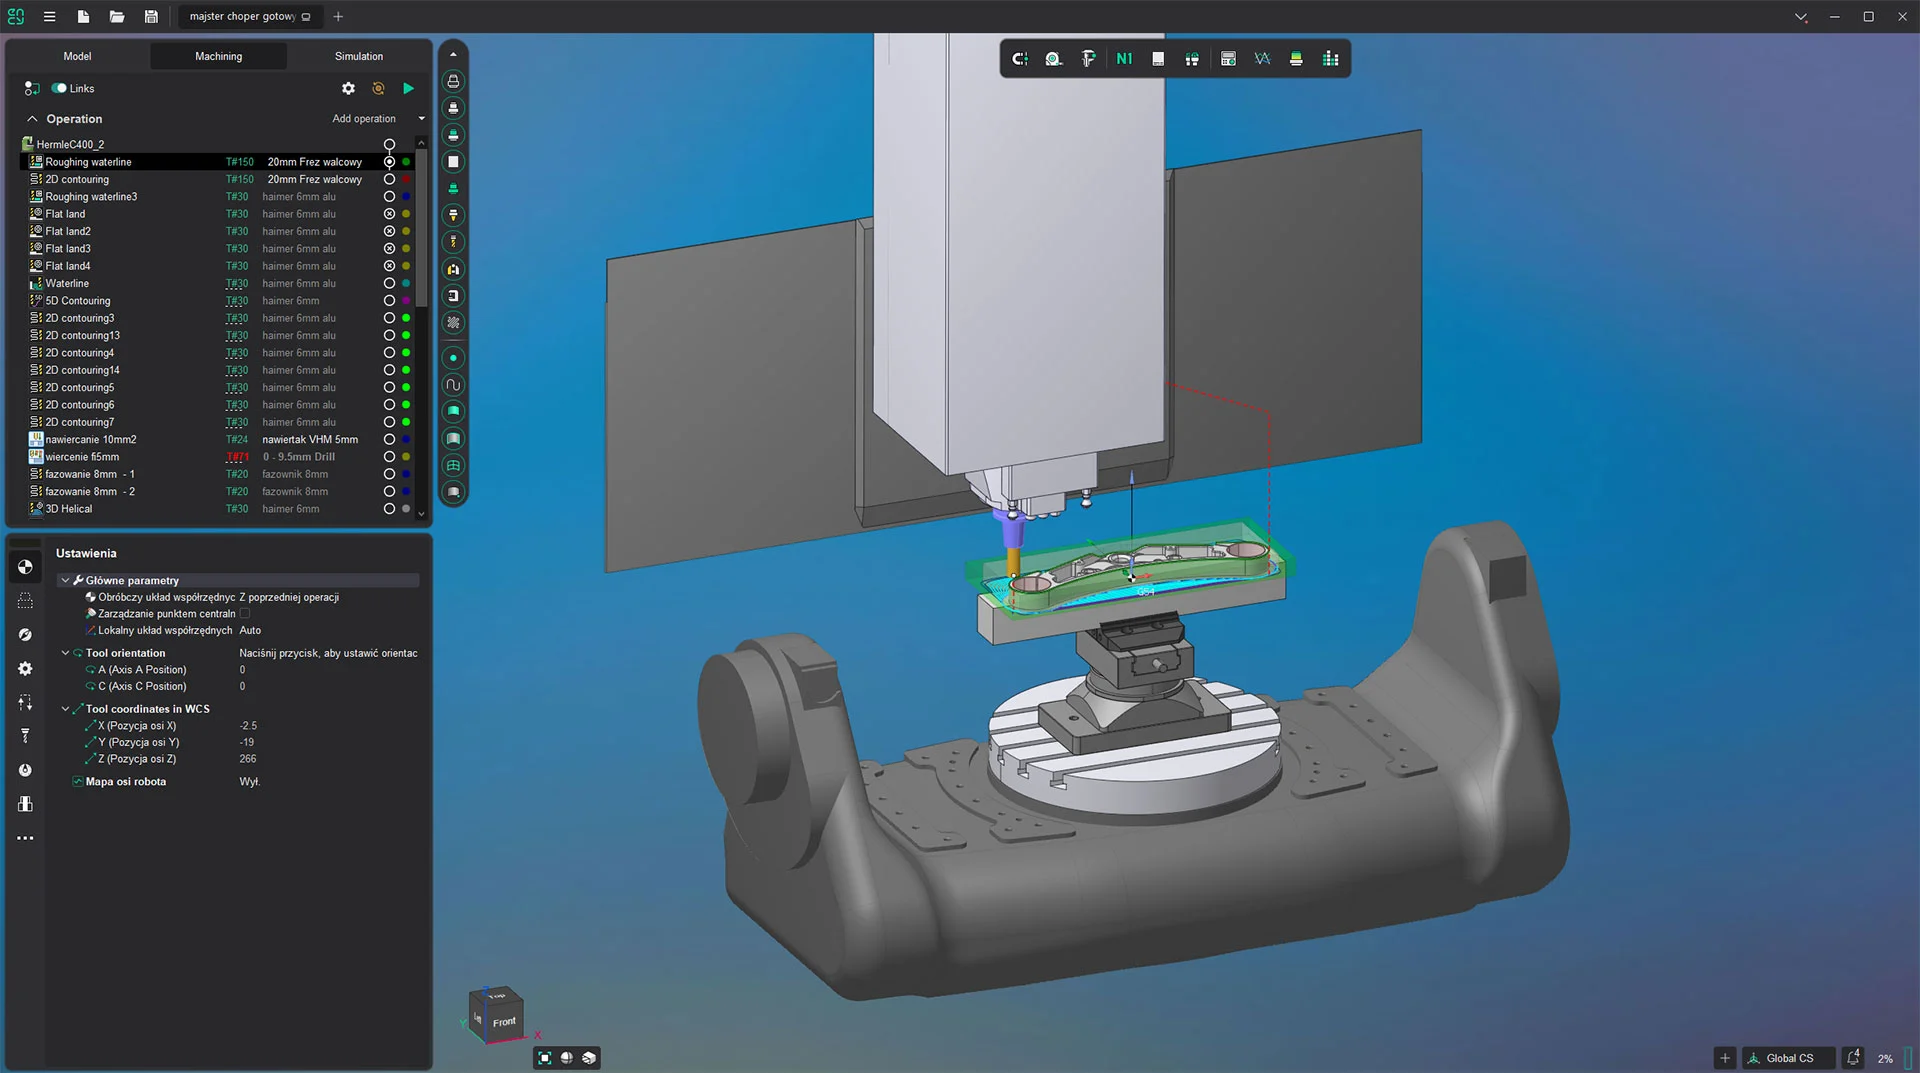
Dobre ścieżki narzędzia unikają nagłych zmian obciążenia, zwłaszcza w narożach. Programowanie CAM pozwala utrzymać stałe zaangażowanie frezu.
To szczególnie istotne przy złożonych kształtach, a zastosowanie takich ścieżek zmniejsza obciążenie narzędzia i detalu.
Sztywność, mocowanie i wrzeciono
Wysoka sztywność układu jest kluczowa przy frezowaniu twardych materiałów. Drgania skracają życie narzędzia i pogarszają jakość obróbki. Sztywność odgrywa kluczową rolę, bo to ona utrzymuje stałą grubość wióra z materiału.
Jakie wrzeciono do frezowania stali?
Wrzeciono powinno pracować stabilnie przy wymaganych obrotach i być sztywne. Liczą się możliwości maszyny, a nie tylko maksymalna prędkość.
Przy małych narzędziach korzystne są wyższe obroty, o ile bicie jest niewielkie. Przy większych średnicach ważniejszy jest moment i sztywność.
Oprawki i wysięg
Przy frezowaniu należy unikać długich wysięgów narzędzia. Długość wyjścia narzędzia z oprawki powinna być jak najmniejsza.
Dobrze sprawdzają się oprawki termokurczliwe i hydrauliczne, które dają małe bicie. Zwykłe tuleje zaciskowe mogą powodować wibracje.
Mocowanie detalu
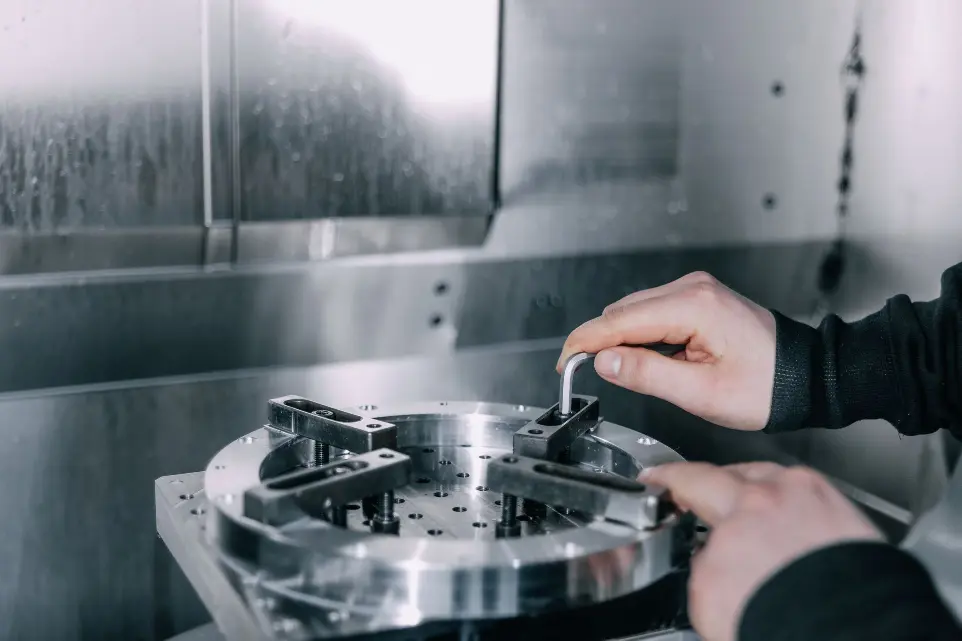
Zasady bezpieczeństwa obejmują sztywność narzędzi i mocowanie detalu oraz kontrolę obróbki. Zamocowanie musi być pewne, a podparcie wystarczające. Mocowanie jest kluczowym elementem całego procesu, bo od niego zależy sztywność układu. Maszyna do frezowania CNC nie nadrobi słabego uchwytu.
Należy wziąć pod uwagę, że drgania przedmiotu pogarszają jakość tak samo jak drgania narzędzia.
Chłodzenie i smarowanie
Chłodzenie odgrywa istotną rolę w trwałości narzędzia, a podczas frezowania CNC tej stali decyduje o stabilności procesu. Stosuje się dwa podejścia, zależnie od narzędzia i operacji.
Obróbka na sucho
Frezowanie na sucho z mocnym nadmuchem powietrza pozwala uniknąć szoków termicznych krawędzi. Powłoka znosi wysoką temperaturę, a chłodziwo mogłoby ją uszkodzić.
Chłodziwo ciekłe
Chłodziwo ciekłe efektywnie odprowadza ciepło podczas wiercenia. Chłodzenie pod wysokim ciśnieniem poprawia odprowadzanie wiórów.
Wysokociśnieniowe systemy są skuteczne w głębokich otworach. Chłodziwa na bazie oleju zmniejszają tarcie i obciążenie skrawaniem.
Stabilność obróbki zależy też od odprowadzania ciepła z materiału. Odpowiednie chłodzenie wydłuża żywotność narzędzi skrawających.
Wiercenie i toczenie stali hartowanej
Podobne zasady dotyczą innych operacji, a zasady obróbki stali hartowanej są wspólne dla frezowania, wiercenia i toczenia. Wiertła z węglików spiekanych są skuteczne w obróbce stali hartowanej.
Wiercenie
Wiertła kobaltowe są ekonomiczne do stali o średniej twardości. Wiercenie segmentowe zmniejsza obciążenie narzędzia.
Nadmierna temperatura skraca żywotność narzędzia. Nieodpowiednia geometria wiertła prowadzi do wykruszania się krawędzi.
Jakie obroty przy toczeniu stali?
Przy toczeniu obroty dobiera się do średnicy, twardości i narzędzia. Prędkość skrawania jest niższa niż dla stali miękkiej, a zastosowanie płytki do twardych stali jest tu warunkiem.
Konkretną wartość podaje producent płytki. Liczy się też stabilność i krótki kontakt ostrza.
Najczęstsze trudności i ich usuwanie
Rozwiązywanie problemów zaczyna się od obserwacji narzędzia. Typowe problemy to szybkie zużycie, wykruszanie krawędzi i drgania.
Przegrzewanie narzędzia
To zużycie wynika zwykle z wysokiej temperatury albo złego materiału narzędzia. Pomaga mniejsza prędkość, mniejsza głębokość i powłoka.
Wykruszanie krawędzi
Wykruszanie powoduje zła geometria, długi wysięg lub zbyt duży posuw. Zmniejsz wysięg i sprawdź bicie.
Gorsza jakość powierzchni
Gorsza jakość powierzchni to zwykle drgania albo zużyte ostrze. Wymień narzędzie i zmniejsz głębokość przy obróbce wykańczającej.
Zastosowanie stali hartowanej
Zastosowanie stali hartowanej jest szerokie. Stal hartowana jest używana do produkcji kół zębatych i do produkcji form.
Znajduje zastosowanie w narzędziach skrawających. Koła zębate wymagają dużej twardości i dokładności.
Hartowane koła zębate są dobrym przykładem takiej części. Wymagają wysokiej dokładności i dużej twardości materiału.
W przemyśle lotniczym stosuje się elementy o bardzo wysokiej twardości. Takie zastosowanie wymaga pewności co do materiału. Produkcja seryjna takich części wymaga stabilnego procesu.
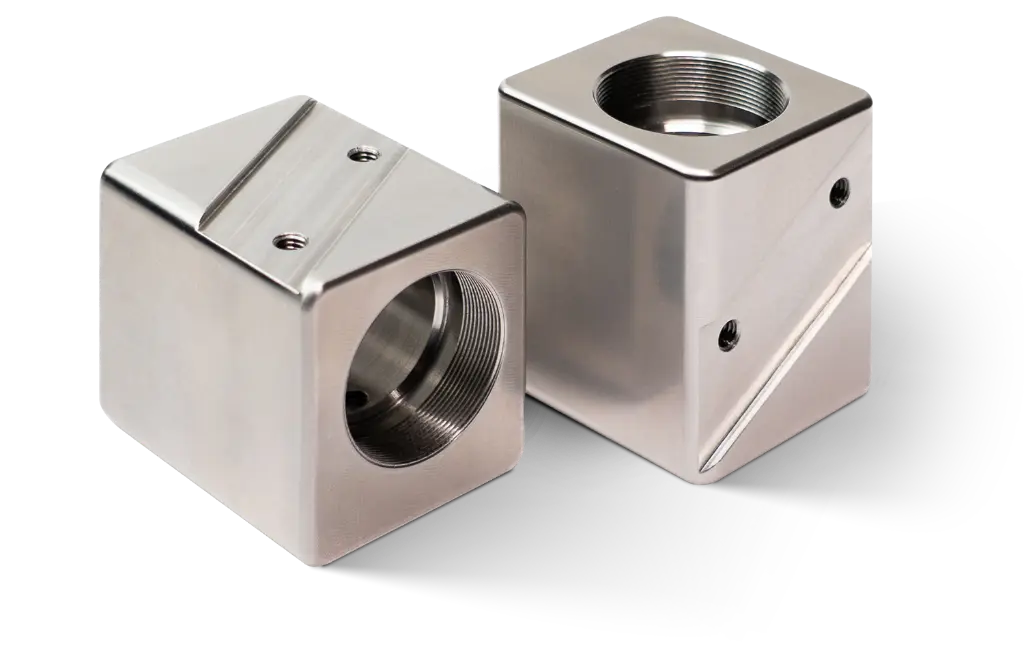
Zastosowanie frezowania CNC obejmuje formy, koła zębate i narzędzia, a kolejne zastosowanie to części maszyn. W Sacher CNC wykonujemy frezowanie z twardych materiałów. Zobacz stronę Frezowanie CNC oraz Obróbka cieplna.
Frezowanie CNC stali hartowanej – FAQ
Jakie frezy do stali hartowanej?
Najlepiej narzędzia z węglików spiekanych z powłoką i wzmocnioną krawędzią. Powyżej 60 HRC stosuje się CBN.
Jakie obroty przy toczeniu stali?
Zależą od twardości, średnicy i narzędzia. Dla stali hartowanej są niższe niż dla miękkiej, a wartość podaje producent.
Jakie wrzeciono do frezowania stali?
Sztywne i stabilne, o obrotach odpowiednich do średnicy narzędzia.
Jakie są parametry frezowania ap i ae?
To głębokość i szerokość skrawania. Dla stali hartowanej wybiera się małe wartości.