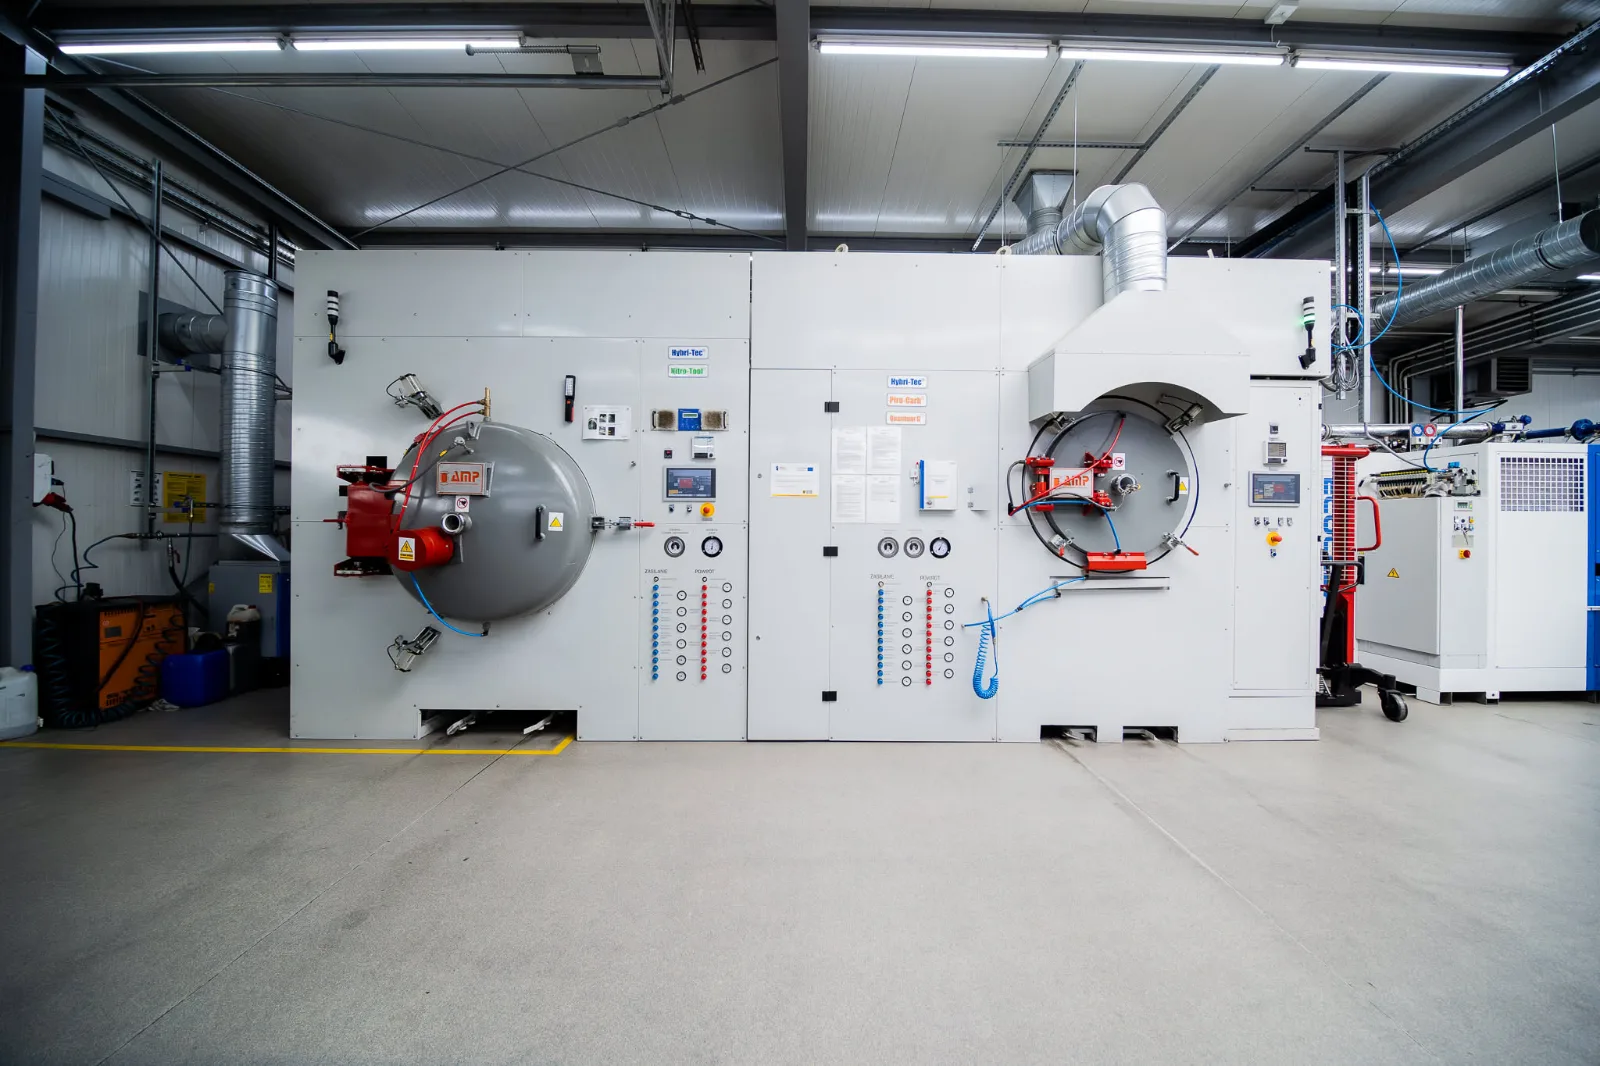
Hartowanie próżniowe to obróbka cieplna stali, w której stal nagrzewa się w szczelnej komorze pieca, z której usunięto powietrze, a następnie szybko chłodzi w oleju lub w gazie – bez kontaktu z powietrzem. Brak tlenu chroni stan powierzchni przed utlenianiem i odwęgleniem, a cały proces da się precyzyjnie sterować. Dzięki temu detale po hartowaniu w piecach próżniowych mają czystą powierzchnię, wysoką twardość i minimalne odkształcenia.
Poniżej wyjaśniamy, na czym polega proces hartowania w próżni, w jakiej temperaturze hartuje się stal, jak przebiega chłodzenie w oleju i w gazie, czym ta metoda różni się od hartowania w atmosferze ochronnej, hartowania indukcyjnego i azotowania oraz od czego zależy koszt obróbki.
Spis treści:
- Czym jest hartowanie próżniowe?
- Na czym polega proces hartowania w piecach próżniowych?
- W jakiej temperaturze hartuje się stal?
- Zalety hartowania w próżni
- Porównanie z innymi metodami obróbki cieplnej
- Jakie stale i detale nadają się do hartowania w próżni?
- Ograniczenia i ryzyka
- Hartowanie w produkcji seryjnej części CNC
- Ile kosztuje hartowanie stali?
- Hartowanie próżniowe – FAQ
Czym jest hartowanie próżniowe?
Hartowanie to obróbka cieplna, w której stal nagrzewa się do temperatury austenityzacji, wygrzewa, a następnie szybko chłodzi. Podczas szybkiego chłodzenia austenit przemienia się w martenzyt. Powstanie martenzytu zmienia mikrostrukturę stali i daje zwiększenie twardości oraz wytrzymałości. Po hartowaniu zawsze stosuje się odpuszczanie, które zmniejsza kruchość i naprężenia wewnętrzne.
W hartowaniu w próżni zmienia się środowisko, w którym przebiega obróbka cieplna. Austenityzacja polega tu na nagrzewaniu stali w warunkach wysokiej próżni, a nie w powietrzu, w kąpieli solnej czy w atmosferze ochronnej. Powietrze zawiera tlen, parę wodną i dwutlenek węgla, które w wysokiej temperaturze reagują z warstwą wierzchnią stali. Skutkiem jest zgorzelina, przebarwienia i odwęglenie, czyli ubytek węgla, przez który twardość powierzchni spada. W próżni tych reakcji praktycznie nie ma, dlatego hartowanie w piecach próżniowych zapewnia czystą powierzchnię i powtarzalne wyniki.
Ogólne zasady hartowania opisujemy w artykule Hartowanie stali – jak przebiega proces i co ma na celu?.
Na czym polega proces hartowania w piecach próżniowych?
Proces składa się z kilku etapów. Każdy ma własny zestaw parametrów: temperaturę, czas obróbki, ciśnienie gazu i szybkość chłodzenia. Ich dobór zależy od gatunku stali, grubości ścianek i wymagań z rysunku.
Przygotowanie wsadu
Przed obróbką detale muszą być czyste i suche. Resztki oleju, chłodziwa czy farby odparowują w próżni i zostawiają ślady na powierzchni. Elementy układa się w koszu tak, aby gaz chłodzący swobodnie je opływał, a cienkie i długie części nie wyginały się pod własnym ciężarem. Układ wsadu ma bezpośredni wpływ na odkształcenia i rozkład twardości w całej partii.
Nagrzewanie wstępne i austenityzacja
Po zamknięciu komory pompy usuwają powietrze i zaczyna się nagrzewanie. Piece próżniowe przekazują ciepło głównie przez promieniowanie, więc stal nagrzewa się równomiernie. Nagrzewanie wstępne ogranicza naprężenia termiczne w stali: wsad zatrzymuje się na jednym lub kilku stopniach pośrednich, aż temperatury powierzchni i rdzenia się wyrównają. Jest to ważne przy stalach narzędziowych, które są wrażliwe na szoki termiczne i naprężenia wewnętrzne. Następnie stal wygrzewa się w temperaturze austenityzacji przez czas dobrany w zależności od grubości detalu.
Szybkie chłodzenie – olej czy gaz?
Po wygrzaniu następuje szybkie chłodzenie. Piece próżniowe stosują dwa rodzaje chłodzenia: w oleju albo w gazie. W obu przypadkach wydajność i parametry chłodzenia muszą być dostosowane do gatunku stali: zbyt wolne chłodzenie nie da pełnej twardości, a zbyt gwałtowne zwiększa ryzyko, że pojawi się pękanie.
Chłodzenie w oleju
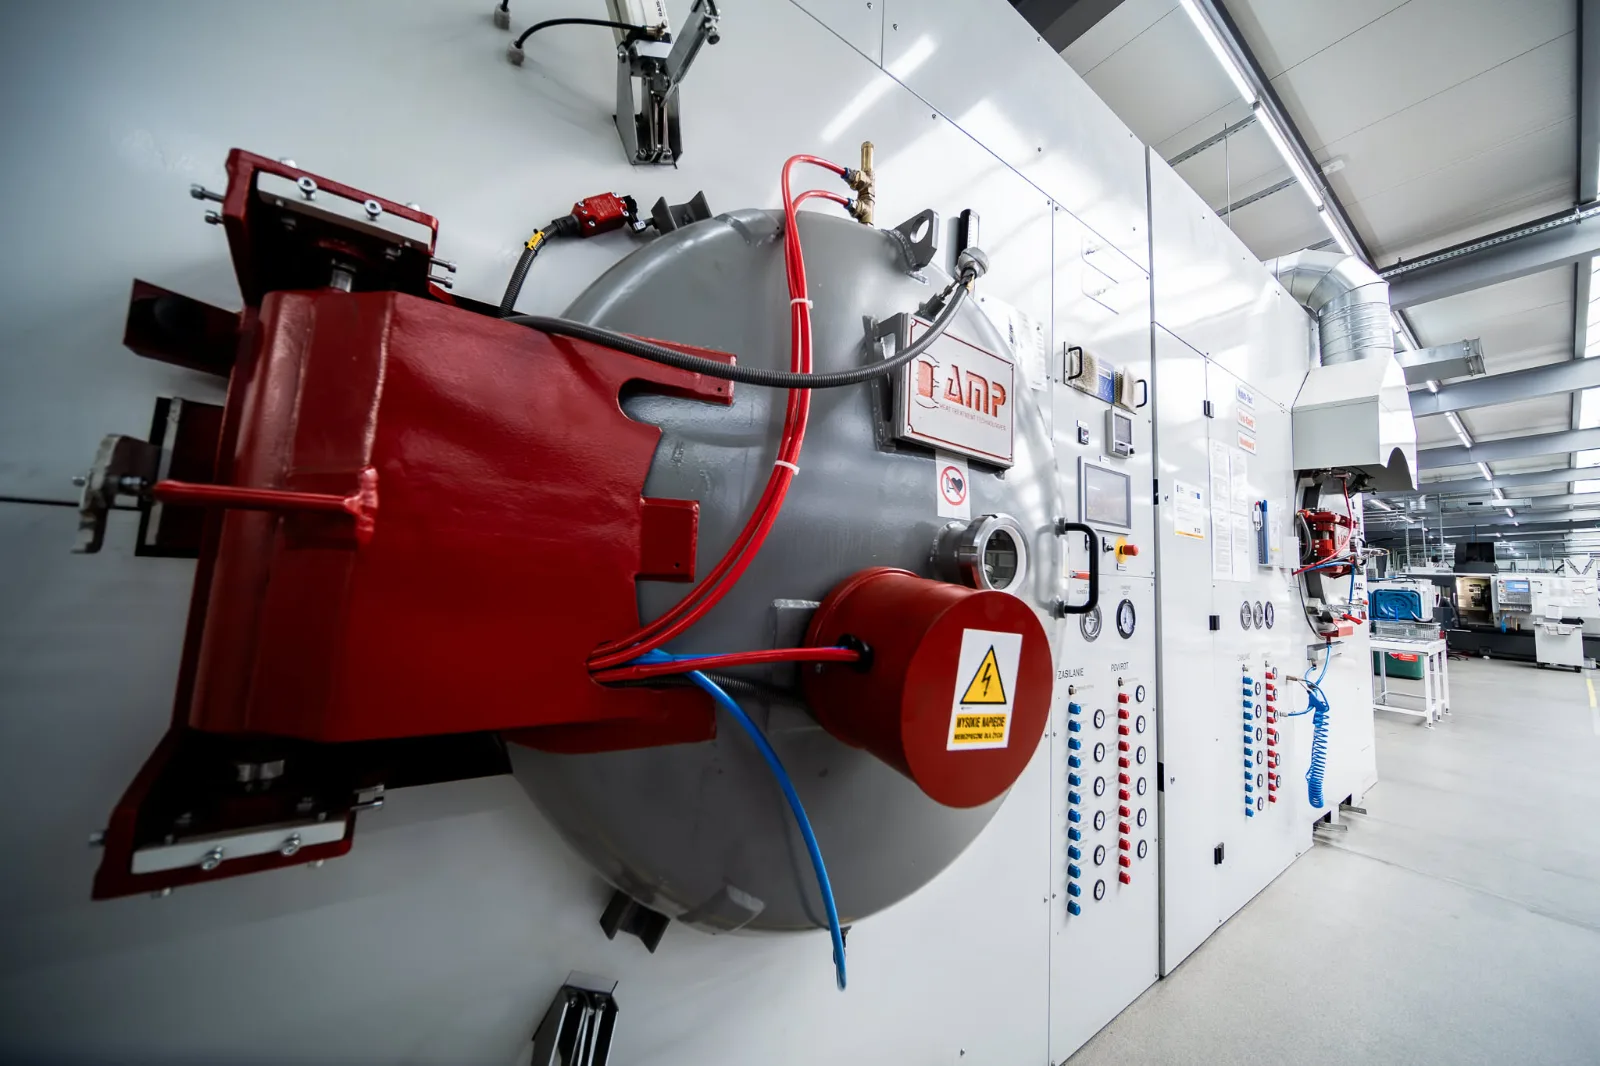
Po nagrzaniu w próżni wsad przenosi się do komory z olejem hartowniczym, nadal bez kontaktu z powietrzem. Olej odbiera ciepło szybciej niż gaz, dlatego pozwala na uzyskanie pełnej twardości także przy stalach o niższej hartowności i w grubszych przekrojach. Powierzchnia się nie utlenia, a po procesie detale wystarczy umyć. W ten sposób hartujemy detale w Sacher CNC.
Chłodzenie w gazie pod ciśnieniem
Gaz obojętny, najczęściej azot, wtłaczany jest do komory pod podwyższonym ciśnieniem. Chłodzenie gazowe pod ciśnieniem zapewnia równomierne stygnięcie i najmniejsze odkształcenia. Zastosowanie wysokiego ciśnienia chłodzenia poprawia jakość hartowania grubszych przekrojów. Ta odmiana sprawdza się przy stalach o wysokiej hartowności, np. narzędziowych.
Odpuszczanie i obróbka podzerowa
Zahartowana stal jest twarda, ale krucha. Odpuszczanie, czyli ponowne nagrzanie do niższej temperatury, zmniejsza naprężenia i przywraca część ciągliwości. W przypadku stali narzędziowych odpuszczanie powtarza się zwykle dwa lub trzy razy. Gdy wymagania dotyczące stabilności wymiarowej są wysokie, stosuje się też obróbkę podzerową (kriogeniczną), która pomaga w eliminacji austenitu szczątkowego. Szczegóły opisujemy w artykule Odpuszczanie stali – temperatura, czas i rodzaje.
W jakiej temperaturze hartuje się stal?
Temperatura hartowania stali wynosi zwykle około 850–1050°C. Dokładna wartość zależy od gatunku stali, zawartości węgla i pierwiastków stopowych. Stale do ulepszania cieplnego hartuje się w dolnej części tego zakresu, stale narzędziowe wyżej, a stale szybkotnące wymagają temperatury powyżej 1100°C. Zalecane wartości temperatury podaje producent materiału w karcie gatunku.
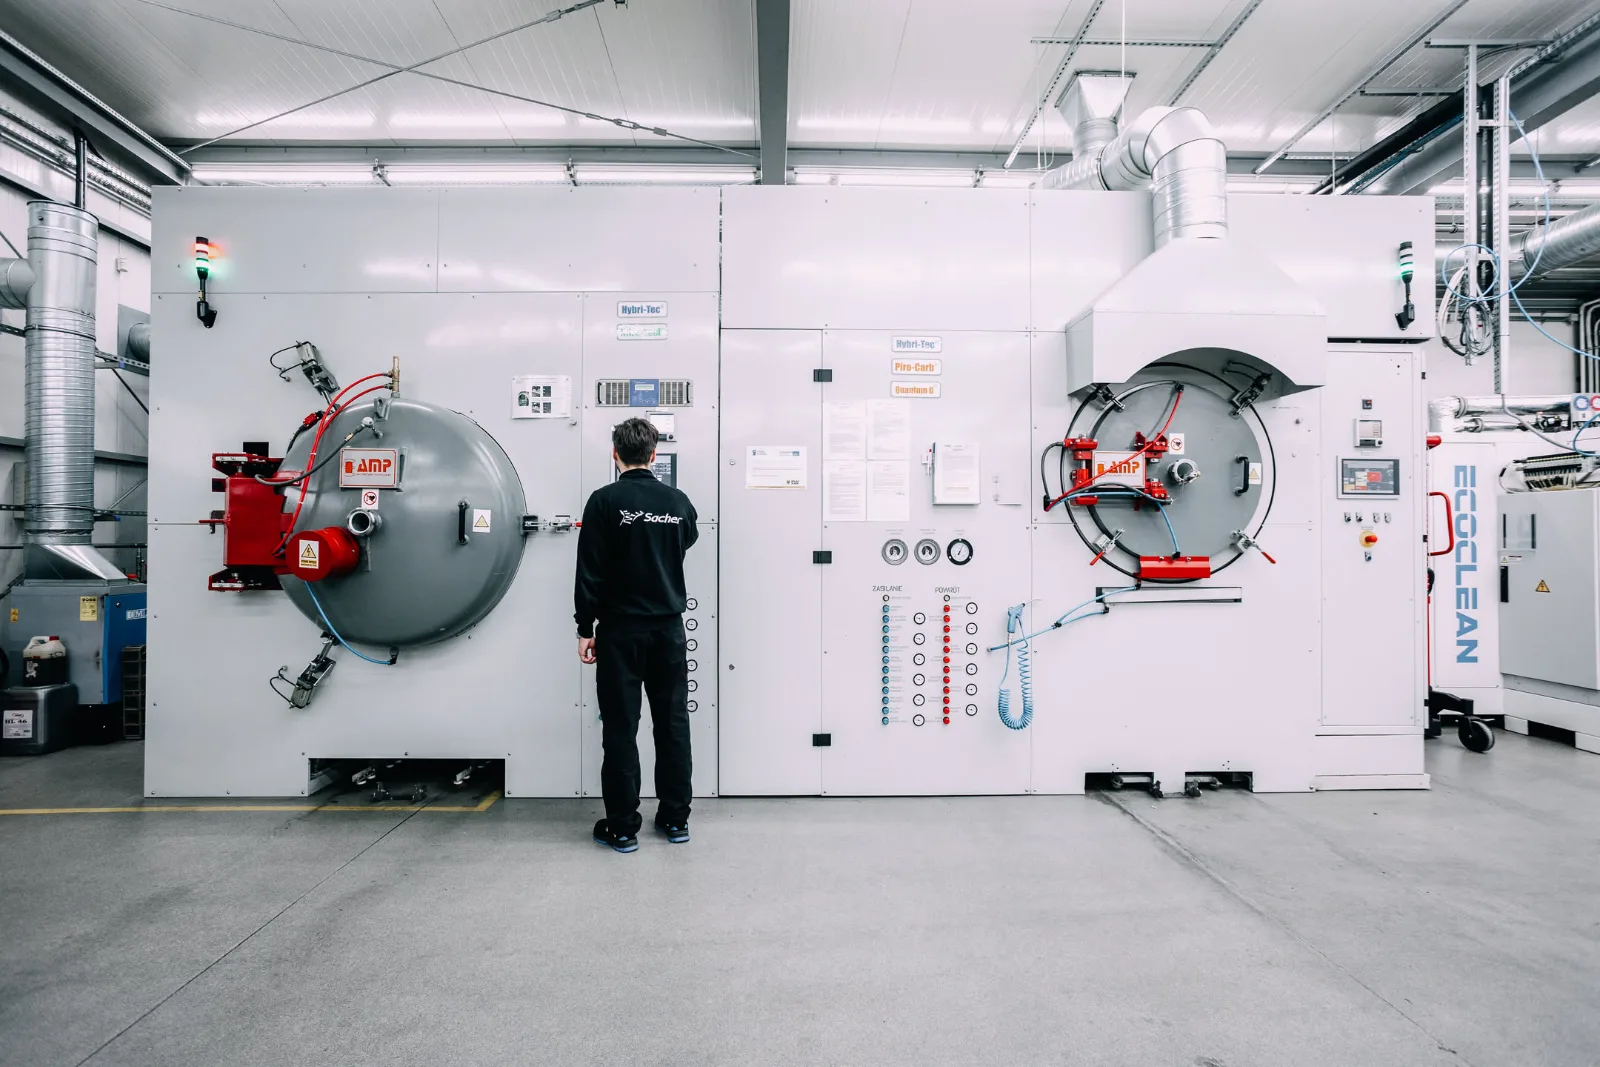
Próżniowe hartowanie pozwala na precyzyjne sterowanie procesem obróbki cieplnej. Termopary we wsadzie mierzą temperatury rdzenia i powierzchni, a sterownik prowadzi cykl według zapisanego programu. Pomiar i zapis parametrów każdego wsadu ułatwiają kontrolę jakości i powtarzalność między partiami.
Zalety hartowania w próżni
Tę metodę wybiera się, gdy liczy się jakość powierzchni, wymiary i powtarzalność. Najważniejsze zalety:
- Czysta powierzchnia bez zgorzeliny. Hartowanie w piecach próżniowych zapewnia czystą powierzchnię, więc detale nie wymagają piaskowania ani trawienia – po chłodzeniu olejowym wystarczy mycie.
- Brak odwęglenia. Hartowanie w próżni eliminuje odwęglanie warstwy wierzchniej, więc twardość powierzchni odpowiada twardości w głębi materiału.
- Małe odkształcenia. Minimalne odkształcenia w procesie hartowania poprawiają dokładność wymiarową. Mniejsze zniekształcenia pozwalają zostawić mniejsze naddatki na szlifowanie.
- Wysoka twardość. Hartowanie zwiększa twardość stali narzędziowych nawet do około 70 HRC, zależnie od gatunku.
- Odporność na zużycie i zmęczenie. Obróbka cieplna poprawia odporność na zużycie i wytrzymałość zmęczeniową, a ulepszanie cieplne wydłuża żywotność elementów maszyn.
- Stabilność wymiarowa. Prawidłowe hartowanie i odpuszczanie pozwala na uzyskanie wysokiej stabilności wymiarowej detalu w czasie pracy.
- Dobór chłodzenia. Olej lub gaz dobiera się do gatunku stali i przekroju detalu.
- Bezpieczeństwo i środowisko. Proces nie wymaga kąpieli solnych ani łatwopalnych atmosfer ochronnych.
W efekcie hartowanie zmniejsza koszty wymiany części w produkcji: zahartowane komponenty dłużej zachowują wymiary, a trwałość maszyn rośnie.
Porównanie z innymi metodami obróbki cieplnej
Skuteczność hartowania zależy od wariantów nagrzewania i chłodzenia. Piece próżniowe nie zastępują wszystkich metod – każda technologia ma swoje zastosowanie, a wybór zależy od materiału, kształtu i wymagań.
Hartowanie w atmosferze ochronnej i w kąpieli solnej
W klasycznych piecach wsad nagrzewa się w atmosferze ochronnej, a potem trafia do oleju. Trudniej tu uniknąć przebarwień i częściowego odwęglenia. Kąpiele solne dają szybkie nagrzewanie, ale po użyciu soli detale trzeba starannie czyścić. Hartowanie w próżni z chłodzeniem w oleju łączy czystą powierzchnię z dużą szybkością chłodzenia.
Hartowanie indukcyjne
Hartowanie indukcyjne to odmiana, w której hartowanie powierzchniowe obejmuje tylko wybraną strefę. Prąd indukowany w cewce nagrzewa warstwę wierzchnią, po czym następuje natrysk chłodziwa. Hartowanie indukcyjne umożliwia selektywne utwardzanie stref, na przykład czopów wałów, bieżni czy zębów kół. Krótki czas nagrzewania sprawdza się w produkcji wielkoseryjnej, ale wymaga osobnych induktorów i nie daje jednolitej twardości w przekroju. Hartowanie w piecach próżniowych jest objętościowe – utwardzanie obejmuje cały detal.
Azotowanie
Azotowanie to obróbka cieplno-chemiczna. W trakcie azotowania atomy azotu dyfundują w powierzchnię stali i tworzą twardą warstwę odporną na zużycie. Proces azotowania prowadzi do uzyskania warstwy o twardości odpowiadającej nawet około 70 HRC. Temperatura azotowania jest znacznie niższa niż temperatura hartowania, więc odkształcenia po azotowaniu są bardzo małe. Grubość warstwy azotowania to jednak zwykle ułamki milimetra, a rdzeń zachowuje twardość uzyskaną wcześniej. Dlatego często łączy się oba procesy: najpierw hartowanie i odpuszczanie, potem azotowanie, które daje zwiększenie odporności na zużycie i korozję. Różnice opisujemy w artykule Azotowanie a nawęglanie, a nawęglanie w próżni – w tekście Na czym polega nawęglanie próżniowe?.
Jakie stale i detale nadają się do hartowania w próżni?
Chłodzenie w gazie wymaga stali o dobrej hartowności, a chłodzenie w oleju poszerza ten zakres o stale o niższej hartowności. Do hartowania w próżni nadają się m.in.:
- stale narzędziowe do pracy na zimno (np. 1.2379),
- stale narzędziowe do pracy na gorąco (np. 1.2343),
- stale szybkotnące (np. 1.3343),
- stale nierdzewne martenzytyczne,
- stale stopowe konstrukcyjne, do ulepszania cieplnego i stale na elementy łożysk.
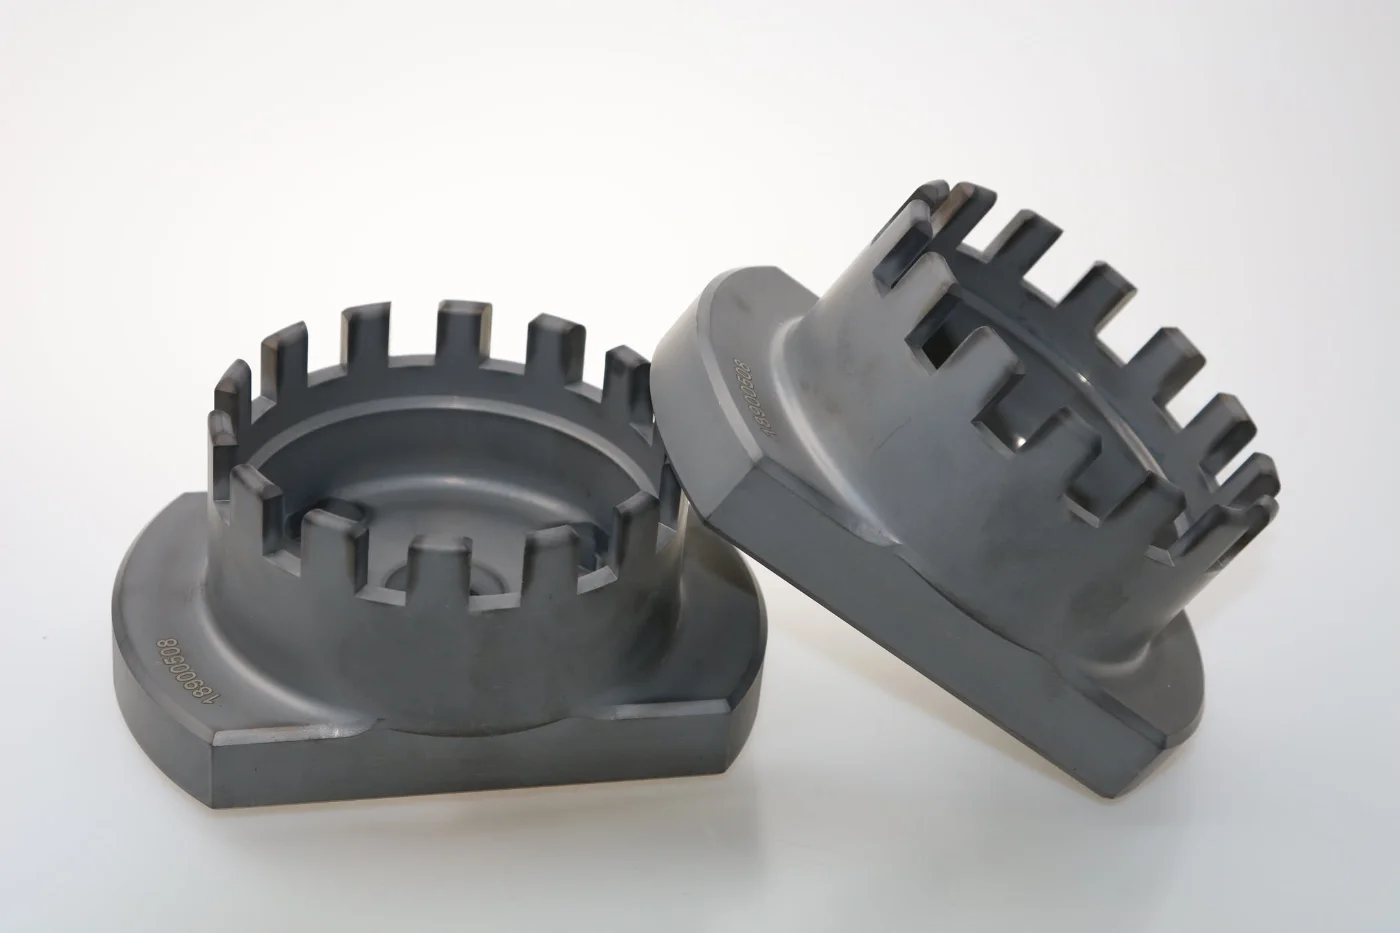
Typowe produkty to narzędzia skrawające, wykrojniki, tłoczniki, stemple i matryce. Hartowanie jest kluczowe w produkcji form wtryskowych, gdzie liczy się twardość, polerowalność i stałe wymiary wkładek. Z hartowania w próżni korzystają też producenci komponentów maszyn, przekładni i hydrauliki. Gdy twarda ma być tylko wybrana strefa detalu, lepszym wyborem bywa hartowanie indukcyjne.
Ograniczenia i ryzyka
Elementy o bardzo zmiennej grubości ścianek stygną nierówno, co wiąże się z ryzykiem odkształceń, a w skrajnych przypadkach – pęknięć. Zjawisko to dotyczy zwłaszcza ostrych naroży, podcięć i otworów blisko krawędzi. Dlatego ważne jest, aby konstruktor uwzględnił obróbkę cieplną już w projekcie: zaokrąglił przejścia i przewidział naddatki.
Duże detale wymagają dłuższego wygrzewania i pieca o odpowiedniej przestrzeni roboczej. Moc grzewcza i ciśnienie chłodzenia ograniczają masę wsadu i przekrój, który zahartuje się na wskroś. Więcej piszemy w artykule Jak wykonać obróbkę cieplną dużych elementów?.
Z tego względu warto przekazać hartowni rysunek z gatunkiem stali, wymaganą twardością i polami tolerancji. Wtedy można dobrać inne parametry procesu do konkretnego detalu.
Hartowanie w produkcji seryjnej części CNC
W produkcji części na zamówienie po hartowaniu następuje zwykle obróbka końcowa, czyli wykańczanie do wymiaru. Typowa kolejność to: frezowanie lub toczenie z naddatkiem, czasem wyżarzanie odprężające, hartowanie z odpuszczaniem, a na koniec szlifowanie lub obróbka elektroerozyjna. Dzięki małym odkształceniom naddatki mogą być mniejsze, co skraca czas obróbki i poprawia efektywność całego procesu. O skrawaniu materiału po hartowaniu piszemy w artykule Frezowanie stali hartowanej.
Sacher CNC ma własną hartownię z piecami próżniowymi i chłodzeniem w oleju, w której wykonujemy hartowanie, nawęglanie, odpuszczanie i azotowanie plazmowe. Frezowanie, toczenie, obróbka cieplna, szlifowanie i obróbka końcowa są realizowane w jednym zakładzie. Skraca to terminy, eliminuje transport między podwykonawcami i pozwala jednemu zespołowi odpowiadać za wymiary oraz twardość gotowej części. Ma to szczególne znaczenie przy średnich i dużych seriach, gdzie liczy się powtarzalność między partiami. Szczegóły znajdziesz na stronach Obróbka cieplna i Szlifowanie CNC.
Ile kosztuje hartowanie stali?
Koszt hartowania wycenia się indywidualnie. Wpływa na niego szereg czynników:
- gatunek stali – decyduje o temperaturze, czasie wygrzewania i liczbie odpuszczań,
- masa i wymiary detali oraz to, jak dobrze wypełniają piec,
- liczba sztuk – w serii koszt cyklu rozkłada się na więcej elementów, co daje obniżenie kosztów jednej części,
- wymagania jakościowe – wąskie zakresy tolerancji twardości, obróbka podzerowa, protokoły z pomiarów,
- dalsze operacje, na przykład szlifowanie po hartowaniu.
Do wyceny wystarczy rysunek techniczny z gatunkiem stali, wymaganą twardością i liczbą sztuk.
Hartowanie próżniowe – FAQ
Poniżej odpowiadamy na pytania, które klienci zadają najczęściej.
Na czym polega proces hartowania?
Stal nagrzewa się do temperatury austenityzacji, wygrzewa i szybko chłodzi, aby powstał martenzyt, a potem odpuszcza. W hartowaniu w próżni nagrzewanie odbywa się w próżni, a chłodzenie w oleju lub w gazie, bez kontaktu z powietrzem.
W jakiej temperaturze hartuje się stal?
Większość stali hartuje się w temperaturze około 850–1050°C. Stale szybkotnące wymagają temperatury powyżej 1100°C. Dokładne wartości podaje karta materiałowa gatunku.
Jak samemu zahartować stal?
Prostą stal węglową można zahartować w warsztacie: nagrzać palnikiem i schłodzić w oleju. Nie daje to jednak kontroli temperatury, powoduje zgorzelinę i odwęglenie, a twardość bywa nierówna. Hartowania w próżni nie da się wykonać samodzielnie, dlatego części produkcyjne warto zlecić hartowni.
Czy po hartowaniu w próżni trzeba szlifować detale?
Nie zawsze. Odkształcenia są małe, ale przy wąskich tolerancjach powierzchnie funkcyjne zwykle doszlifowuje się do wymiaru.
Czym różni się hartowanie w próżni od azotowania?
Hartowanie utwardza cały przekrój detalu w wysokiej temperaturze. Azotowanie wytwarza cienką, twardą warstwę na powierzchni w niższej temperaturze. Oba procesy często się łączy.