Azotowanie a nawęglanie to dwa procesy obróbki cieplnej, które utwardzają warstwę wierzchnią stali, ale robią to w inny sposób. Azotowanie to proces polegający na nasyceniu powierzchni stali azotem w niskiej temperaturze, a w nawęglaniu nasycenie warstwy powierzchniowej węglem w wysokiej temperaturze. Poniżej wyjaśniamy, na czym polega proces azotowania i nawęglania, jakie są przykłady zastosowań obu metod i jak wybrać odpowiednią dla danego elementu.
Spis treści:
- Na czym polega azotowanie?
- Azotowanie plazmowe – jak przebiega proces?
- Co to jest stal azotowana?
- Co to jest nawęglanie?
- Nawęglanie gazowe – czym się charakteryzuje?
- Azotowanie a nawęglanie – różnice
- Zastosowania azotowania i nawęglania
- Hartowanie a proces azotowania i nawęglania
- Ile kosztuje azotowanie stali?
- Jak wybrać proces dla swojego elementu?
- Azotowanie a nawęglanie – FAQ
Na czym polega azotowanie?
Azotowanie polega na dyfuzyjnym wprowadzaniu atomów azotu do warstwy wierzchniej stali. To chemiczno-cieplna obróbka, w której element nagrzewa się w środowisku bogatym w azot. Najczęściej źródłem azotu jest amoniak, a amoniak w wysokiej temperaturze ulega dysocjacji. Uwolniony azot wnika w głąb materiału, a dzięki dyfuzji azotu powstaje cienka, bardzo twarda warstwa azotków. Rdzeń elementu pozostaje bez zmian.
Cel azotowania to uzyskanie twardej warstwy odpornej na zużycie ścierne. Temperatura azotowania wynosi zwykle 450–550 °C, czyli azotowanie stali przeprowadza się w niższej temperaturze niż nawęglanie. Czas azotowania jest długi, od kilku do kilkudziesięciu godzin, ale proces azotowania daje niewielkie odkształcenia. Po zakończeniu azotowania element nie wymaga hartowania, co zmniejsza ryzyko deformacji i pozwala zachować wymiary.
Azotowanie plazmowe – jak przebiega proces?
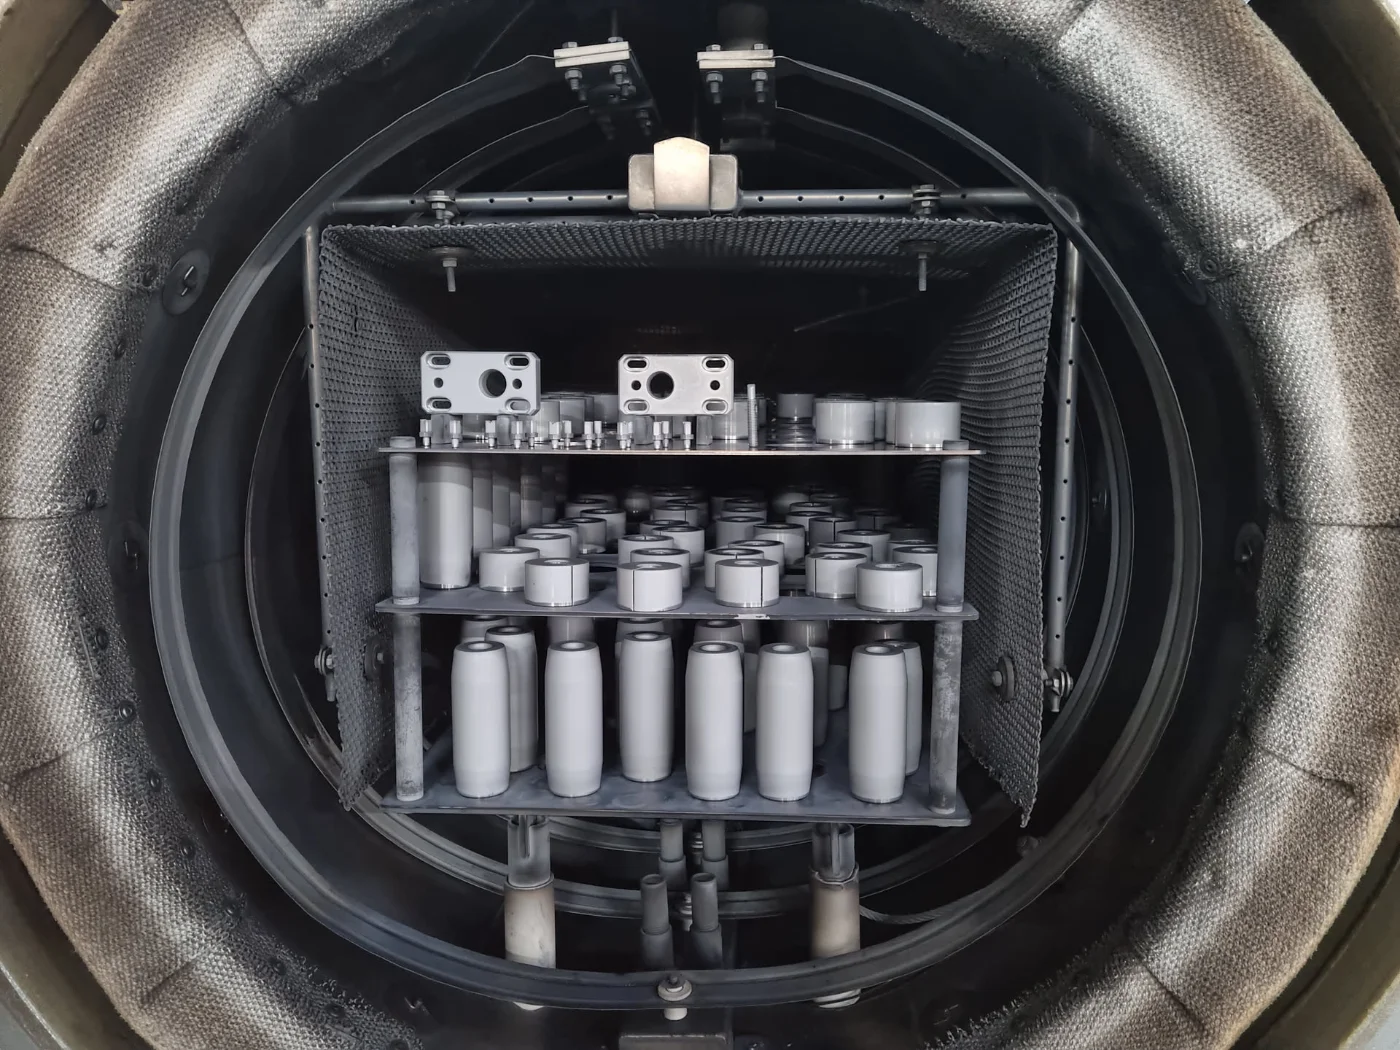
Azotowanie plazmowe, zwane też jonowym, wykorzystuje gaz procesowy zjonizowany w komorze próżniowej. Cykl azotowania rozpoczyna się od umieszczenia produktu w komorze. Po osiągnięciu odpowiedniego stanu komora jest napełniana gazem i zaczyna się wstępne nagrzewanie. Temperatura azotowania w standardowym cyklu mieści się w zakresie 450–550 °C.
Po określonym czasie gaz jest jonizowany, a zanieczyszczenia z powierzchni materiału zostają usunięte. Po oczyszczeniu powierzchni zaczyna się właściwy cykl azotowania. Azotowanie plazmowe sprawdza się przy elementach o niewielkich tolerancjach, a obok niego stosuje się azotowanie gazowe, w którym źródłem azotu jest amoniak.
Co to jest stal azotowana?
Stal azotowana to stal z warstwą powierzchniową nasyconą azotem w procesie azotowania. Uzyskuje powierzchnię o wysokiej twardości, zwykle 900–1200 HV, a jednocześnie zachowuje ciągliwy rdzeń. Taki materiał ma dużą odporność na ścieranie, a jego wytrzymałość zmęczeniowa rośnie. Wysoka twardość powierzchni nie zmienia się nawet w podwyższonych temperaturach pracy elementu, dlatego stal po azotowaniu sprawdza się w trudnych warunkach.
W lżejszych warunkach azotowanie może też zwiększać odporność na korozję. Azotowania częściej poddaje się stale stopowe, bo ich pierwiastki stopowe tworzą twarde azotki, które decydują o właściwościach mechanicznych warstwy. Właściwości zależą od gatunku stali, więc dobór materiału do azotowania warto omówić przed rozpoczęciem produkcji.
Co to jest nawęglanie?
Nawęglanie to proces obróbki cieplnej, w którym warstwa powierzchniowa stali zostaje nasycona węglem. Polega na dyfuzyjnym wprowadzaniu atomów węgla do materiału. Nawęglanie stali stosuje się głównie w przypadku stali niskowęglowych, bo mają one miękki rdzeń, a po wzbogaceniu powierzchni w węgiel można ją utwardzić.
Cel nawęglania to utworzenie odpornej na ścieranie warstwy powierzchniowej przy zachowaniu odporności rdzenia na uderzenia. Temperatura nawęglania jest wyższa niż w przypadku azotowania i wynosi zwykle 850–950 °C. Dłuższy czas nawęglania i wyższa temperatura zwiększają głębokość dyfuzji węgla, więc nawęglanie daje głębsze warstwy utwardzone niż azotowanie. Po zakończeniu nawęglania stal wymaga hartowania, a następnie odpuszczania.
Nawęglanie gazowe – czym się charakteryzuje?
Nawęglanie gazowe odbywa się w atmosferze zawierającej węgiel, na przykład tlenek węgla lub metan. Element nagrzewa się do wysokiej temperatury, a węgiel dyfunduje w głąb warstwy wierzchniej. Temperatura nawęglania gazowego wynosi około 880–950 °C, a czas procesu dobiera się do wymaganej głębokości warstwy.
Oprócz nawęglania gazowego stosuje się nawęglanie plazmowe i próżniowe. Cel każdej z tych metod jest taki sam: twarda warstwa i ciągliwość rdzenia. Dopiero hartowanie po nawęglaniu nadaje nasyconej węglem warstwie wysoką twardość.
Azotowanie a nawęglanie – różnice
Azotowanie a nawęglanie różnią się pierwiastkiem, którym nasyca się materiał: w azotowaniu jest to azot, a w nawęglaniu węgiel. Różnią się też temperaturą, głębokością warstwy i koniecznością hartowania. Poniżej porównanie najważniejszych parametrów azotowania i nawęglania.
Temperatura azotowania i nawęglania
Azotowanie odbywa się w temperaturze 450–550 °C, a nawęglanie w temperaturze około 850–900 °C, przy nawęglaniu gazowym nawet do 950 °C. Niższa temperatura azotowania oznacza mniejsze odkształcenia i mniejsze ryzyko zmiany wymiarów. W przeciwieństwie do nawęglania, proces azotowania nie wymaga hartowania po zakończeniu.
Głębokość warstwy i twardość
Azotowanie pozwala uzyskać cieńsze warstwy w porównaniu do nawęglania, ale za to o większej twardości. Twardość stali po azotowaniu to 900–1200 HV, a po nawęglaniu około 700 HV. Nawęglanie daje głębsze warstwy, więc lepiej sprawdza się tam, gdzie element przenosi duże obciążenia.
Odporność na korozję
Azotowanie poprawia odporność na korozję i ścieranie, a nawęglanie takiej poprawy nie daje. Jeśli element pracuje w środowisku sprzyjającym korozji, warto to uwzględnić przy wyborze azotowania lub nawęglania.
Materiał
Azotowania częściej wymagają stale stopowe, a nawęglania stale niskowęglowe. O wyborze decyduje gatunek stali, jej skład i wymagane właściwości mechaniczne.
Zastosowania azotowania i nawęglania
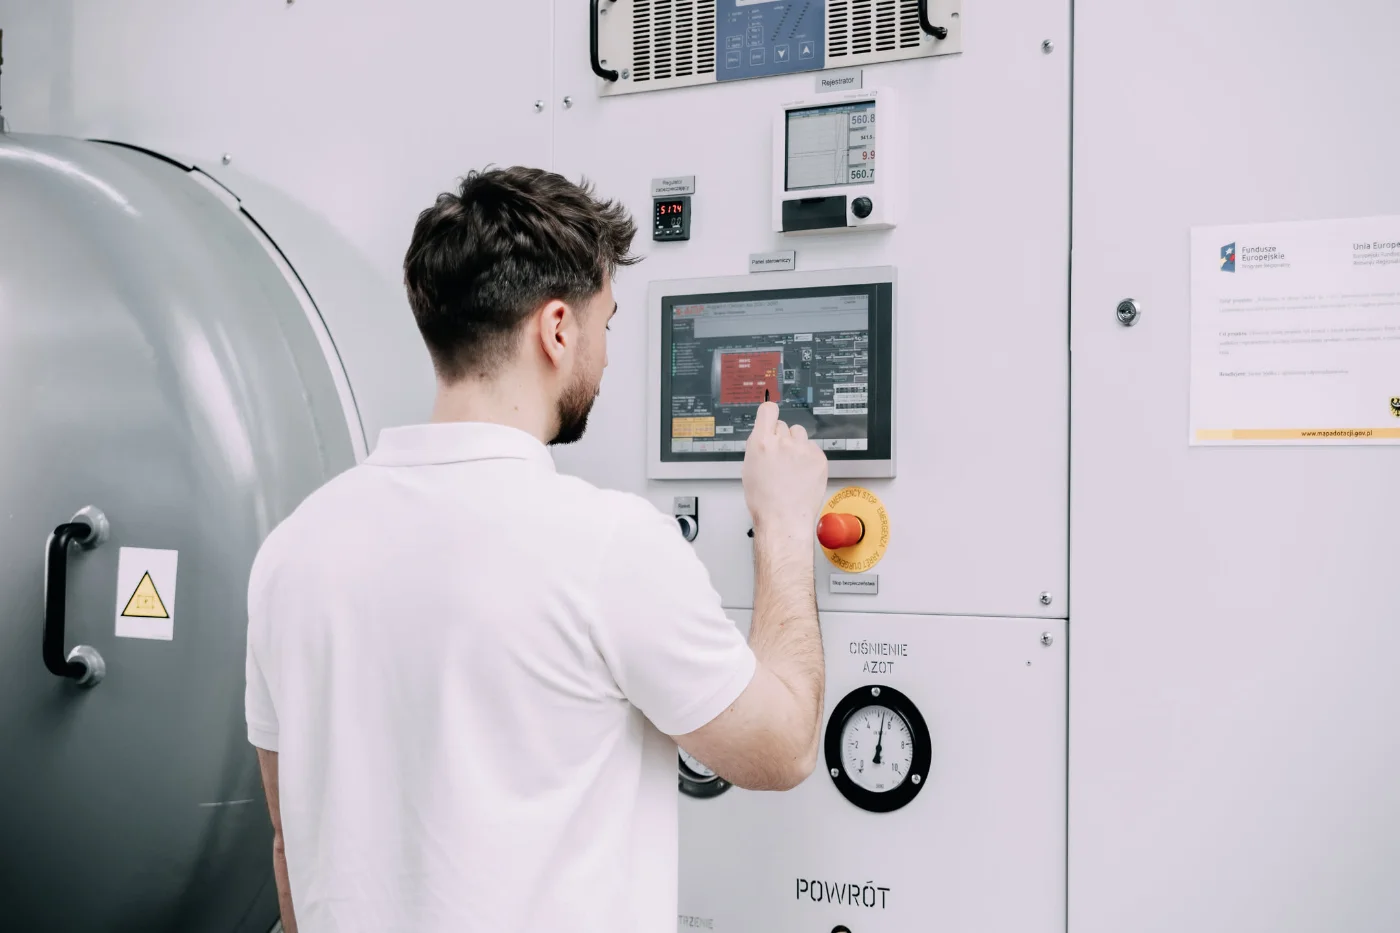
Oba procesy wykorzystuje się w produkcji elementów, które muszą być odporne na zużycie i wytrzymałe. Poniżej przykłady zastosowań azotowania i nawęglania.
Zastosowanie azotowania
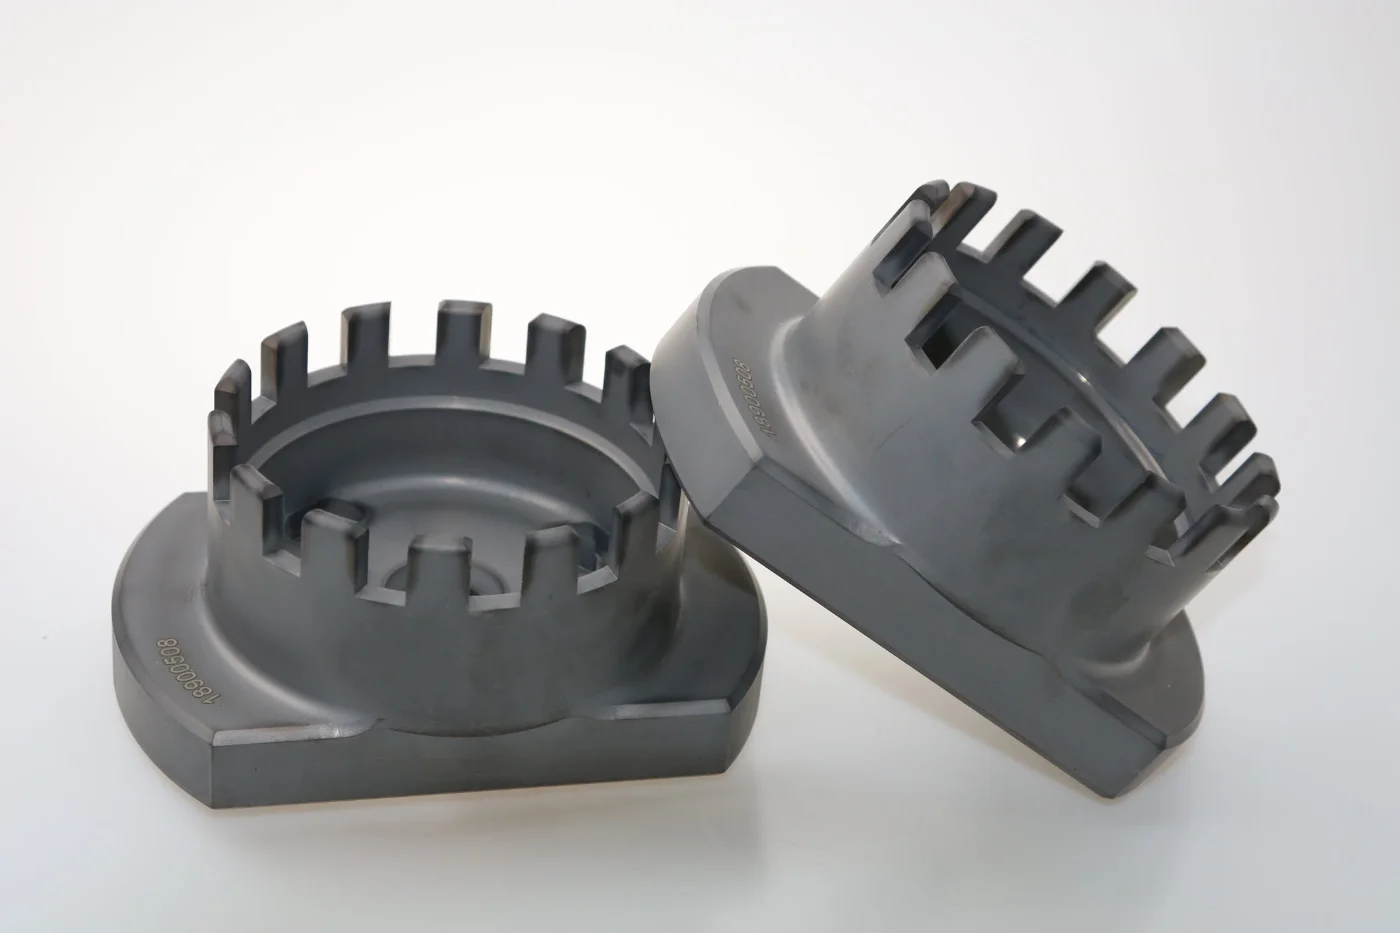
Azotowanie stosuje się w przypadkach wymagających precyzyjnych wymiarów, bo po procesie element nie wymaga hartowania. Zastosowania azotowania obejmują narzędzia formowane na zimno, produkcję narzędzi skrawających oraz elementy silników i pomp. Azotowaniu poddaje się też koła zębate, wały korbowe i sworznie. Azotowanie poprawia odporność na ścieranie i korozję, więc sprawdza się tam, gdzie liczy się trwałość powierzchni.
Zastosowanie nawęglania
Nawęglanie stosuje się w elementach pracujących pod dużymi obciążeniami. Nawęglaniu poddaje się koła zębate w przekładniach, sworznie, wały korbowe i inne części z twardą powierzchnią i ciągliwym rdzeniem odpornym na uderzenia. Zastosowania nawęglania obejmują stal niskowęglową, która po obróbce uzyskuje wysoką twardość warstwy powierzchniowej.
Właściwości mechaniczne po obróbce
Oba procesy poprawiają zestaw właściwości mechanicznych elementów i wydłużają ich trwałość. Zmieniają własności powierzchni stali, a nie całego przekroju, dlatego istotne jest zwiększenie twardości tylko tam, gdzie jest potrzebne. Element zyskuje warstwę o wysokiej twardości i odporności powierzchniowej na zużycie ścierne, a rdzeń ogranicza pękanie pod uderzeniami. Dotyczy to azotowania i nawęglania kół zębatych, sworzni i wałów. Parametry procesu, czyli temperatura, czas wygrzewania i skład otoczenia, decydują o strukturze warstwy. To proces cieplno-chemiczny, który trwa długi czas i wymaga kontroli, aby warstwa była równomierna. W nawęglaniu stali wysoką wytrzymałość daje odpuszczanie po hartowaniu, a głębokość utwardzenia zależy od pierwiastków obecnych w stali.
Hartowanie a proces azotowania i nawęglania
Hartowanie to podstawowy proces utwardzania stali, ale działa inaczej niż azotowanie i nawęglanie. Hartowanie zmienia strukturę materiału, a azotowanie i nawęglanie zmieniają skład chemiczny warstwy powierzchniowej przez dyfuzję pierwiastków. Nawęglanie wymaga późniejszego hartowania, a azotowanie nie. Więcej o hartowaniu znajdziesz na tej stronie: Obróbka cieplna.
Obróbka cieplna wpływa też na dalszą obróbkę. Twarda powierzchnia utrudnia pracę narzędziom skrawającym, dlatego toczenie i frezowanie wykonuje się zwykle przed azotowaniem lub nawęglaniem, a szlifowanie po nim. Szczegóły o szlifowaniu znajdziesz na tej stronie: Szlifowanie CNC.
Ile kosztuje azotowanie stali?
Koszt azotowania zależy od wielkości i liczby detali, gatunku stali, wymaganej głębokości warstwy oraz czasu azotowania. Znaczenie ma też metoda, na przykład azotowanie plazmowe lub gazowe. Każdy element ma inną geometrię detalu i inne wymagania, więc nie podajemy jednej ceny dla wszystkich zleceń. Wycenę przygotowujemy indywidualnie na podstawie rysunku, materiału i wielkości serii.
Jak wybrać proces dla swojego elementu?
Wybór między azotowaniem a nawęglaniem zależy od geometrii detalu, gatunku stali i warunków pracy. Jeśli ważne są precyzyjne wymiary i niewielkie odkształcenia, lepsze będzie azotowanie. Jeśli element ma przenosić duże obciążenia i wymaga głębszej warstwy, częściej wybiera się nawęglanie.
Warto zwrócić uwagę na kilka rzeczy:
- gatunek stali – azotowania wymagają zwykle stale stopowe, a nawęglania niskowęglowe,
- głębokość warstwy – głębsza to częściej nawęglanie, cieńsza i twardsza to azotowanie,
- tolerancje – niższa temperatura azotowania pomaga zachować wymiary,
- warunki pracy – obciążenia, ścieranie i środowisko decydują o wyborze azotowania lub nawęglania.
Gotowe elementy warto po obróbce cieplnej sprawdzić pomiarowo, o czym piszemy na tej stronie: Kontrola jakości CNC.
Azotowanie a nawęglanie – FAQ
Na czym polega azotowanie?
W azotowaniu atomy azotu wprowadza się dyfuzyjnie do warstwy wierzchniej stali w temperaturze około 450–550 °C. Powstaje cienka, twarda warstwa odporna na zużycie, a po procesie nie trzeba hartować elementu.
Co to jest nawęglanie?
Nawęglanie to nasycanie powierzchni stali węglem w wysokiej temperaturze, zwykle 850–950 °C. Stosuje się je głównie w stalach niskowęglowych, a po nawęglaniu element należy zahartować.
Co to jest stal azotowana?
Stal azotowana to stal z warstwą powierzchniową nasyconą azotem. Ma wysoką twardość powierzchni, rzędu 900–1200 HV, ciągliwy rdzeń i dużą odporność na ścieranie, a w lżejszych warunkach także wyższą odporność na korozję.
Ile kosztuje azotowanie stali?
Cena zależy od wielkości i liczby detali, gatunku stali, głębokości warstwy i metody azotowania, dlatego wycenę przygotowuje się indywidualnie na podstawie rysunku i wielkości serii.