Nitrieren und Einsatzhärten sind zwei Wärmebehandlungsverfahren, die die Randschicht von Stahl härten, aber auf unterschiedliche Weise. Das Nitrieren ist ein Verfahren, bei dem die Stahloberfläche bei niedriger Temperatur mit Stickstoff angereichert wird, während beim Einsatzhärten die Randschicht bei hoher Temperatur mit Kohlenstoff angereichert wird. Im Folgenden erklären wir, was das Nitrieren und das Einsatzhärten ausmacht, welche Anwendungsbeispiele es für beide Methoden gibt und wie man die passende für ein Bauteil wählt.
Inhaltsverzeichnis:
- Was ist Nitrieren?
- Plasmanitrieren – wie läuft das Verfahren ab?
- Was ist nitrierter Stahl?
- Was ist Einsatzhärten?
- Gasaufkohlen – was zeichnet es aus?
- Nitrieren und Einsatzhärten – Unterschiede
- Anwendungen von Nitrieren und Einsatzhärten
- Härten im Vergleich zum Nitrieren und Einsatzhärten
- Was kostet das Nitrieren von Stahl?
- Wie wählt man das Verfahren für sein Bauteil?
- Nitrieren und Einsatzhärten – FAQ
Was ist Nitrieren?
Beim Nitrieren werden Stickstoffatome durch Diffusion in die Randschicht des Stahls eingebracht. Es ist eine thermochemische Behandlung, bei der das Bauteil in einer stickstoffreichen Umgebung erwärmt wird. Die Stickstoffquelle ist meist Ammoniak, und Ammoniak zerfällt bei hoher Temperatur. Der freigesetzte Stickstoff dringt tief in das Material ein, und durch die Stickstoffdiffusion entsteht eine dünne, sehr harte Nitridschicht. Der Kern des Bauteils bleibt unverändert.
Das Ziel des Nitrierens ist eine harte Schicht, die gegen abrasiven Verschleiß beständig ist. Die Nitriertemperatur beträgt meist 450–550 °C, das Nitrieren von Stahl erfolgt also bei niedrigerer Temperatur als das Einsatzhärten. Die Nitrierzeit ist lang, von mehreren bis zu mehreren Dutzend Stunden, aber der Nitrierprozess verursacht nur geringen Verzug. Nach dem Ende des Nitrierens muss das Bauteil nicht gehärtet werden, was das Verformungsrisiko senkt und die Maßhaltigkeit erleichtert.
Plasmanitrieren – wie läuft das Verfahren ab?
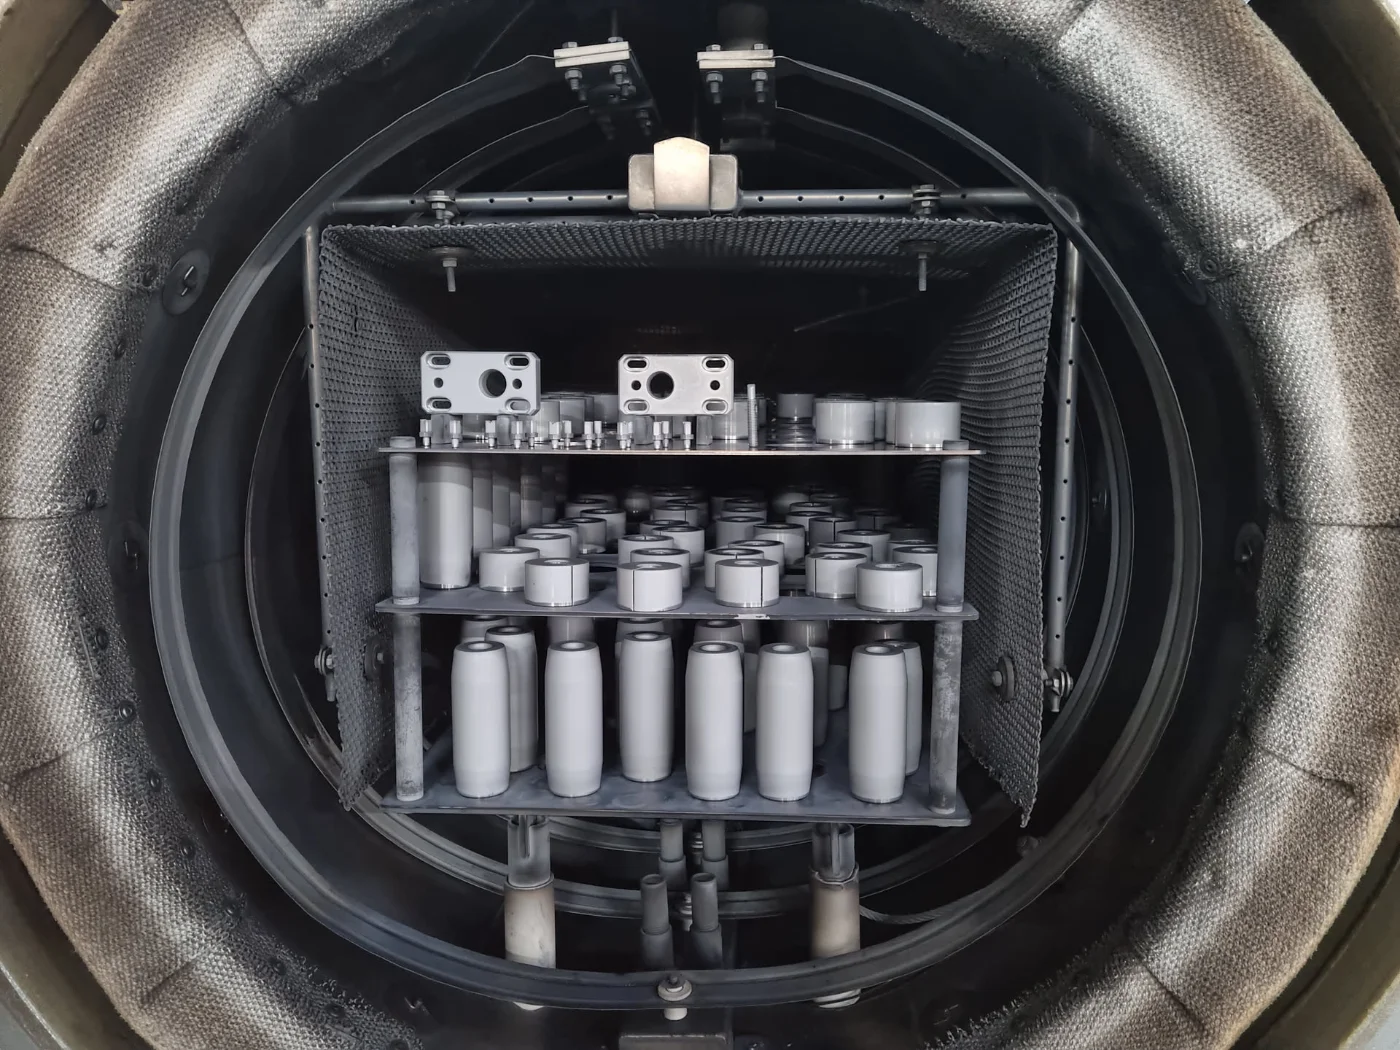
Das Plasmanitrieren, auch Ionitrieren genannt, nutzt ein Prozessgas, das in einer Vakuumkammer ionisiert wird. Der Nitrierzyklus beginnt damit, dass das Produkt in die Kammer gelegt wird. Nach Erreichen der richtigen Bedingungen wird die Kammer mit Gas gefüllt, und die Vorwärmung beginnt. Die Nitriertemperatur liegt im Standardzyklus im Bereich von 450–550 °C.
Nach einer bestimmten Zeit wird das Gas ionisiert, und Verunreinigungen werden von der Materialoberfläche entfernt. Nach der Reinigung der Oberfläche beginnt der eigentliche Nitrierzyklus. Das Plasmanitrieren eignet sich für Bauteile mit engen Toleranzen, daneben wird auch das Gasnitrieren eingesetzt, bei dem die Stickstoffquelle Ammoniak ist.
Was ist nitrierter Stahl?
Nitrierter Stahl ist Stahl, dessen Randschicht im Nitrierprozess mit Stickstoff angereichert wurde. Er erhält eine Oberfläche mit hoher Härte, meist 900–1200 HV, und behält dabei einen zähen Kern. Ein solcher Werkstoff hat einen hohen Abriebwiderstand, und seine Dauerfestigkeit steigt. Die hohe Oberflächenhärte sinkt auch bei erhöhten Betriebstemperaturen nicht, daher bewährt sich Stahl nach dem Nitrieren unter anspruchsvollen Bedingungen.
Unter leichteren Bedingungen kann das Nitrieren auch die Korrosionsbeständigkeit erhöhen. Legierte Stähle werden häufiger nitriert, weil ihre Legierungselemente harte Nitride bilden, die die mechanischen Eigenschaften der Schicht bestimmen. Die Eigenschaften hängen von der Stahlsorte ab, daher sollte die Wahl des Werkstoffs für das Nitrieren vor Produktionsbeginn besprochen werden.
Was ist Einsatzhärten?
Das Einsatzhärten ist ein Wärmebehandlungsverfahren, bei dem die Randschicht des Stahls mit Kohlenstoff angereichert wird. Dabei werden Kohlenstoffatome durch Diffusion in das Material eingebracht. Das Einsatzhärten von Stahl wird hauptsächlich bei kohlenstoffarmen Stählen angewendet, weil sie einen weichen Kern haben und die Oberfläche nach der Anreicherung mit Kohlenstoff gehärtet werden kann.
Das Ziel des Einsatzhärtens ist eine abriebfeste Randschicht bei erhaltener Schlagzähigkeit des Kerns. Die Einsatztemperatur ist höher als beim Nitrieren und beträgt meist 850–950 °C. Eine längere Einsatzzeit und eine höhere Temperatur vergrößern die Diffusionstiefe des Kohlenstoffs, daher ergibt das Einsatzhärten tiefere gehärtete Schichten als das Nitrieren. Nach dem Ende des Einsatzhärtens muss der Stahl gehärtet und anschließend angelassen werden.
Gasaufkohlen – was zeichnet es aus?
Das Gasaufkohlen erfolgt in einer kohlenstoffhaltigen Atmosphäre, zum Beispiel Kohlenmonoxid oder Methan. Das Bauteil wird auf hohe Temperatur erwärmt, und der Kohlenstoff diffundiert in die Randschicht. Die Temperatur beim Gasaufkohlen beträgt etwa 880–950 °C, und die Prozesszeit wird an die geforderte Schichttiefe angepasst.
Neben dem Gasaufkohlen werden auch das Plasma- und das Vakuumaufkohlen eingesetzt. Das Ziel jeder dieser Methoden ist dasselbe: eine harte Schicht und ein zäher Kern. Erst das Härten nach dem Aufkohlen verleiht der mit Kohlenstoff angereicherten Schicht ihre hohe Härte.
Nitrieren und Einsatzhärten – Unterschiede
Nitrieren und Einsatzhärten unterscheiden sich in dem Element, mit dem das Material angereichert wird: beim Nitrieren ist es Stickstoff, beim Einsatzhärten Kohlenstoff. Sie unterscheiden sich auch in Temperatur, Schichttiefe und der Notwendigkeit des Härtens. Im Folgenden vergleichen wir die wichtigsten Parameter von Nitrieren und Einsatzhärten.
Temperatur beim Nitrieren und Einsatzhärten
Das Nitrieren erfolgt bei 450–550 °C, das Einsatzhärten bei etwa 850–900 °C, beim Gasaufkohlen sogar bis 950 °C. Die niedrigere Nitriertemperatur bedeutet weniger Verzug und ein geringeres Risiko von Maßänderungen. Im Gegensatz zum Einsatzhärten erfordert der Nitrierprozess danach kein Härten.
Schichttiefe und Härte
Das Nitrieren ergibt dünnere Schichten als das Einsatzhärten, dafür aber mit größerer Härte. Die Härte von Stahl nach dem Nitrieren beträgt 900–1200 HV, nach dem Einsatzhärten etwa 700 HV. Das Einsatzhärten ergibt tiefere Schichten und eignet sich daher besser, wenn das Bauteil hohe Lasten trägt.
Korrosionsbeständigkeit
Das Nitrieren verbessert die Korrosions- und Abriebbeständigkeit, das Einsatzhärten bringt keine solche Verbesserung. Wenn das Bauteil in korrosiver Umgebung arbeitet, sollte dies bei der Wahl von Nitrieren oder Einsatzhärten berücksichtigt werden.
Werkstoff
Das Nitrieren erfordert häufiger legierte Stähle, das Einsatzhärten kohlenstoffarmen Stahl. Über die Wahl entscheiden die Stahlsorte, ihre Zusammensetzung und die geforderten mechanischen Eigenschaften.
Anwendungen von Nitrieren und Einsatzhärten
Beide Verfahren werden bei der Herstellung von Bauteilen eingesetzt, die verschleißfest und belastbar sein müssen. Im Folgenden Anwendungsbeispiele für Nitrieren und Einsatzhärten.
Anwendung des Nitrierens
Das Nitrieren wird dort angewendet, wo genaue Maße gefordert sind, weil das Bauteil nach dem Prozess nicht gehärtet werden muss. Zu den Anwendungen des Nitrierens gehören Kaltumformwerkzeuge, die Herstellung von Zerspanungswerkzeugen sowie Motoren- und Pumpenteile. Nitriert werden auch Zahnräder, Kurbelwellen und Bolzen. Das Nitrieren verbessert die Abrieb- und Korrosionsbeständigkeit und eignet sich daher dort, wo die Haltbarkeit der Oberfläche zählt.
Anwendung des Einsatzhärtens
Das Einsatzhärten wird bei Bauteilen angewendet, die unter hohen Lasten arbeiten. Einsatzgehärtet werden Zahnräder in Getrieben, Bolzen, Kurbelwellen und andere Teile mit harter Oberfläche und zähem, schlagfestem Kern. Die Anwendungen des Einsatzhärtens betreffen kohlenstoffarmen Stahl, der nach der Behandlung eine Randschicht hoher Härte erhält.
Mechanische Eigenschaften nach der Behandlung
Beide Verfahren verbessern die mechanischen Eigenschaften der Bauteile und verlängern ihre Lebensdauer. Sie verändern die Eigenschaften der Stahloberfläche, nicht des gesamten Querschnitts, daher kommt es darauf an, die Härte nur dort zu erhöhen, wo sie gebraucht wird. Das Bauteil erhält eine Schicht hoher Härte und Oberflächenbeständigkeit gegen abrasiven Verschleiß, während der Kern Rissbildung bei Schlag begrenzt. Das gilt für das Nitrieren und Einsatzhärten von Zahnrädern, Bolzen und Wellen. Die Prozessparameter, also Temperatur, Haltezeit und umgebende Atmosphäre, bestimmen das Gefüge der Schicht. Es ist ein thermochemischer Prozess, der lange dauert und kontrolliert werden muss, damit die Schicht gleichmäßig ist. Beim Einsatzhärten von Stahl entsteht die hohe Festigkeit durch das Anlassen nach dem Härten, und die Härtetiefe hängt von den im Stahl enthaltenen Elementen ab.
Härten im Vergleich zum Nitrieren und Einsatzhärten
Das Härten ist das grundlegende Verfahren zur Festigkeitssteigerung von Stahl, funktioniert aber anders als das Nitrieren und das Einsatzhärten. Das Härten verändert das Gefüge des Materials, während Nitrieren und Einsatzhärten die chemische Zusammensetzung der Randschicht durch Diffusion von Elementen verändern. Das Einsatzhärten erfordert anschließendes Härten, das Nitrieren nicht. Mehr zum Härten finden Sie auf dieser Seite: Wärmebehandlung.
Die Wärmebehandlung wirkt sich auch auf die weitere Bearbeitung aus. Eine harte Oberfläche erschwert die Arbeit der Zerspanungswerkzeuge, daher werden Drehen und Fräsen meist vor dem Nitrieren oder Einsatzhärten durchgeführt, das Schleifen danach. Einzelheiten zum Schleifen finden Sie auf dieser Seite: CNC-Schleifen.
Was kostet das Nitrieren von Stahl?
Die Kosten des Nitrierens hängen von Größe und Anzahl der Teile, der Stahlsorte, der geforderten Schichttiefe und der Nitrierzeit ab. Auch die Methode spielt eine Rolle, zum Beispiel Plasma- oder Gasnitrieren. Jedes Bauteil hat eine andere Geometrie und andere Anforderungen, daher nennen wir nicht einen Preis für alle Aufträge. Das Angebot erstellen wir individuell auf Grundlage der Zeichnung, des Materials und der Seriengröße.
Wie wählt man das Verfahren für sein Bauteil?
Die Wahl zwischen Nitrieren und Einsatzhärten hängt von der Bauteilgeometrie, der Stahlsorte und den Einsatzbedingungen ab. Wenn genaue Maße und geringer Verzug wichtig sind, ist das Nitrieren besser. Wenn das Bauteil hohe Lasten tragen soll und eine tiefere Schicht braucht, wird häufiger das Einsatzhärten gewählt.
Auf einige Punkte sollte man achten:
- Stahlsorte – das Nitrieren erfordert meist legierte Stähle, das Einsatzhärten kohlenstoffarme,
- Schichttiefe – eine tiefere bedeutet eher Einsatzhärten, eine dünnere und härtere Nitrieren,
- Toleranzen – die niedrigere Nitriertemperatur hilft, die Maße einzuhalten,
- Einsatzbedingungen – Lasten, Abrieb und Umgebung entscheiden über die Wahl von Nitrieren oder Einsatzhärten.
Fertige Teile sollte man nach der Wärmebehandlung messtechnisch prüfen. Mehr dazu lesen Sie auf dieser Seite: CNC-Qualitätskontrolle.
Nitrieren und Einsatzhärten – FAQ
Was ist Nitrieren?
Beim Nitrieren werden Stickstoffatome durch Diffusion bei einer Temperatur von etwa 450–550 °C in die Randschicht des Stahls eingebracht. Es entsteht eine dünne, harte, verschleißfeste Schicht, und das Bauteil muss nach dem Prozess nicht gehärtet werden.
Was ist Einsatzhärten?
Einsatzhärten bedeutet, die Stahloberfläche bei hoher Temperatur, meist 850–950 °C, mit Kohlenstoff anzureichern. Es wird hauptsächlich bei kohlenstoffarmen Stählen angewendet, und nach dem Einsatzhärten muss das Bauteil gehärtet werden.
Was ist nitrierter Stahl?
Nitrierter Stahl ist Stahl mit einer mit Stickstoff angereicherten Randschicht. Er hat eine hohe Oberflächenhärte im Bereich von 900–1200 HV, einen zähen Kern und einen hohen Abriebwiderstand, unter leichteren Bedingungen auch eine höhere Korrosionsbeständigkeit.
Was kostet das Nitrieren von Stahl?
Der Preis hängt von Größe und Anzahl der Teile, der Stahlsorte, der Schichttiefe und der Nitriermethode ab, daher wird das Angebot individuell auf Grundlage der Zeichnung und der Seriengröße erstellt.