Vakuumhärten ist eine Wärmebehandlung von Stahl, bei der Stahl in einer dicht verschlossenen Ofenkammer ohne Luft erwärmt und anschließend in Öl oder Gas schnell abgeschreckt wird – ohne Kontakt mit Luft. Ohne Sauerstoff oxidiert und entkohlt die Oberfläche nicht, und der gesamte Prozess lässt sich präzise steuern. Dadurch haben in Vakuumöfen gehärtete Teile eine saubere Oberfläche, eine hohe Härte und minimalen Verzug.
Im Folgenden erklären wir, wie das Vakuumhärten abläuft, bei welcher Temperatur Stahl gehärtet wird, wie Öl- und Gasabschreckung funktionieren, wie sich das Verfahren vom Härten unter Schutzgas, Induktionshärten und Nitrieren unterscheidet und wovon die Kosten der Behandlung abhängen.
Inhaltsverzeichnis:
- Was ist Vakuumhärten?
- Wie läuft das Härten in Vakuumöfen ab?
- Bei welcher Temperatur wird Stahl gehärtet?
- Vorteile des Vakuumhärtens
- Vergleich mit anderen Wärmebehandlungsverfahren
- Welche Stähle und Teile eignen sich für das Vakuumhärten?
- Grenzen und Risiken
- Härten in der Serienfertigung von CNC-Teilen
- Was kostet das Härten von Stahl?
- Vakuumhärten – FAQ
Was ist Vakuumhärten?
Härten ist eine Wärmebehandlung, bei der Stahl auf Austenitisierungstemperatur erwärmt, gehalten und anschließend schnell abgekühlt wird. Beim schnellen Abkühlen wandelt sich Austenit in Martensit um. Martensit verändert das Gefüge des Stahls und erhöht Härte und Festigkeit. Nach dem Härten wird immer angelassen, um Sprödigkeit und Eigenspannungen zu verringern.
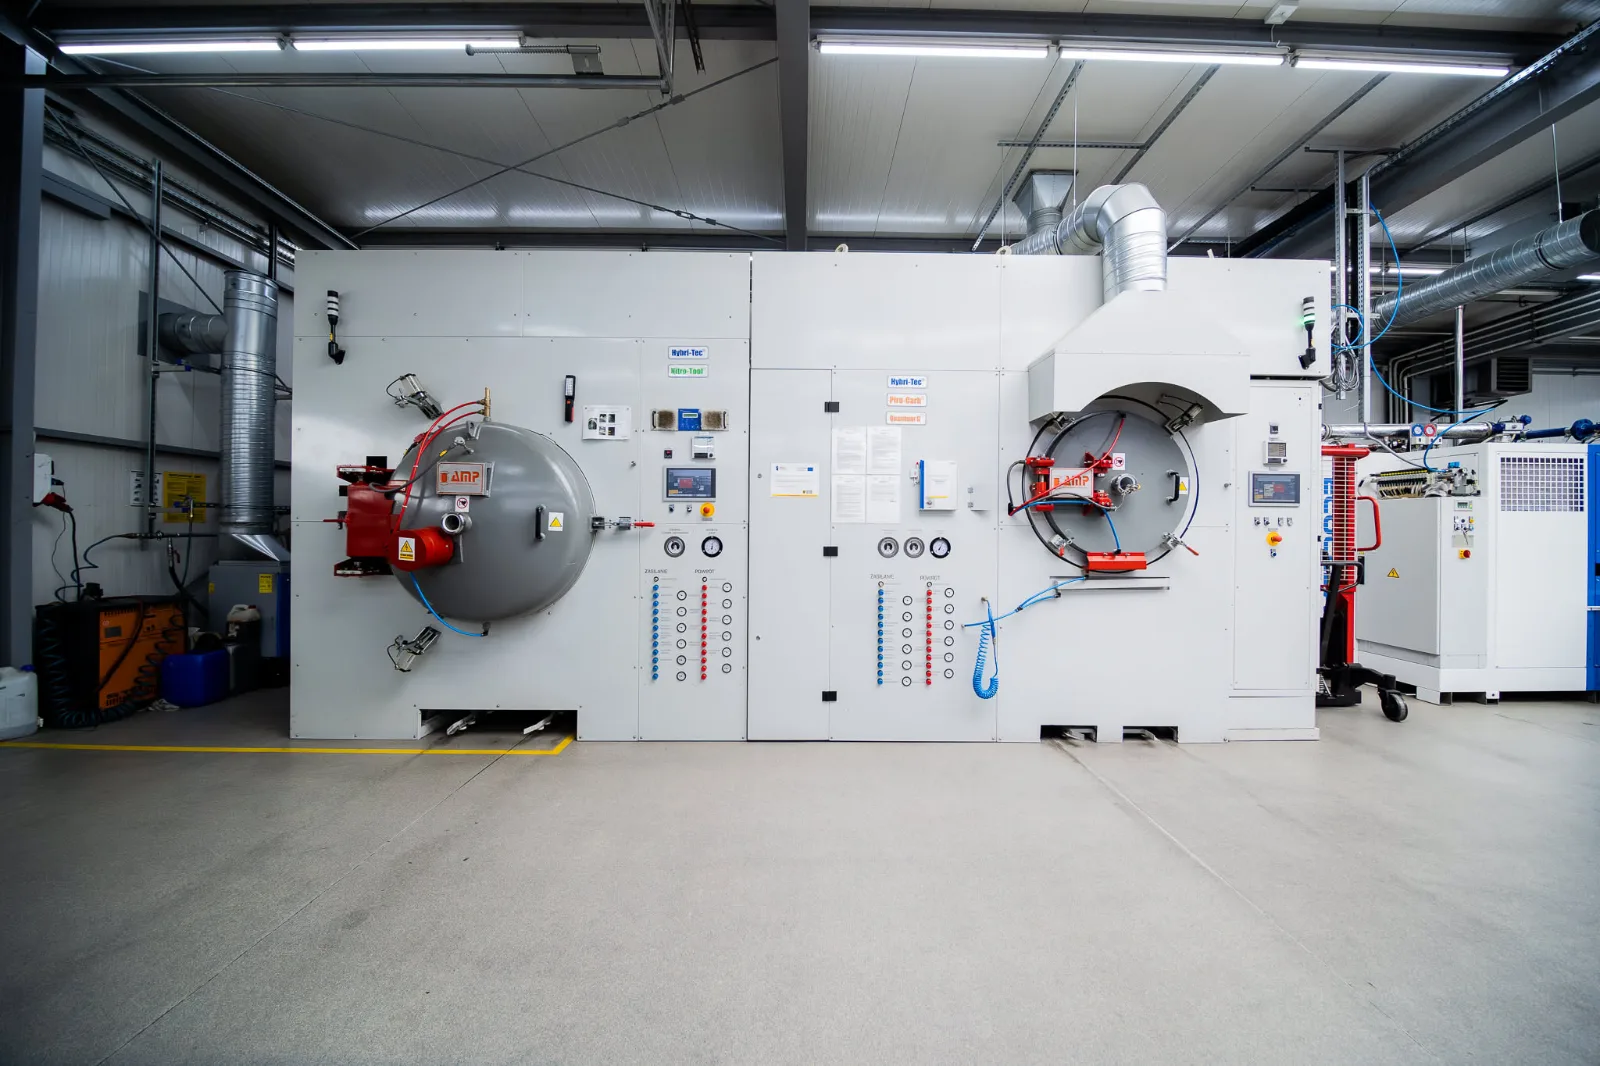
Beim Vakuumhärten ändert sich die Umgebung, in der die Wärmebehandlung stattfindet. Das Austenitisieren erfolgt durch Erwärmen des Stahls im Hochvakuum, nicht an Luft, im Salzbad oder unter Schutzgas. Luft enthält Sauerstoff, Wasserdampf und Kohlendioxid, die bei hohen Temperaturen mit der Stahloberfläche reagieren. Die Folge sind Zunder, Anlauffarben und Entkohlung – ein Kohlenstoffverlust, der die Oberflächenhärte senkt. Im Vakuum finden diese Reaktionen praktisch nicht statt, daher liefert das Härten in Vakuumöfen eine saubere Oberfläche und reproduzierbare Ergebnisse.
Die allgemeinen Grundlagen des Härtens beschreiben wir im Artikel Stahlhärten – wie läuft der Prozess ab und welchem Zweck dient er?.
Wie läuft das Härten in Vakuumöfen ab?
Der Prozess besteht aus mehreren Schritten mit jeweils eigenen Parametern: Temperatur, Behandlungsdauer, Gasdruck und Abkühlgeschwindigkeit. Sie werden nach Stahlsorte, Wandstärke und Zeichnungsanforderungen gewählt.
Vorbereitung der Charge
Vor der Behandlung müssen die Teile sauber und trocken sein. Reste von Öl, Kühlschmierstoff oder Farbe verdampfen im Vakuum und hinterlassen Spuren auf der Oberfläche. Die Teile werden so im Korb angeordnet, dass das Kühlgas sie frei umströmt und dünne, lange Teile sich nicht unter ihrem Eigengewicht verbiegen. Die Anordnung der Charge beeinflusst direkt Verzug und Härteverteilung im gesamten Los.
Vorwärmen und Austenitisieren
Nach dem Schließen der Kammer saugen Pumpen die Luft ab, und das Erwärmen beginnt. Vakuumöfen übertragen die Wärme überwiegend durch Strahlung, sodass sich der Stahl gleichmäßig erwärmt. Vorwärmen begrenzt thermische Spannungen im Stahl: Die Charge wird auf einer oder mehreren Zwischenstufen gehalten, bis Oberflächen- und Kerntemperatur ausgeglichen sind. Das ist bei Werkzeugstählen wichtig, die empfindlich auf Thermoschock und Eigenspannungen reagieren. Danach wird der Stahl auf Austenitisierungstemperatur gehalten, wobei die Haltezeit von der Wanddicke abhängt.
Abschrecken – Öl oder Gas?
Nach dem Halten folgt das schnelle Abkühlen. Vakuumöfen arbeiten mit zwei Abschreckarten: Öl oder Gas. In beiden Fällen müssen Kühlleistung und Parameter zur Stahlsorte passen: Zu langsames Abkühlen ergibt keine volle Härte, zu schroffes erhöht das Rissrisiko.
Ölabschreckung
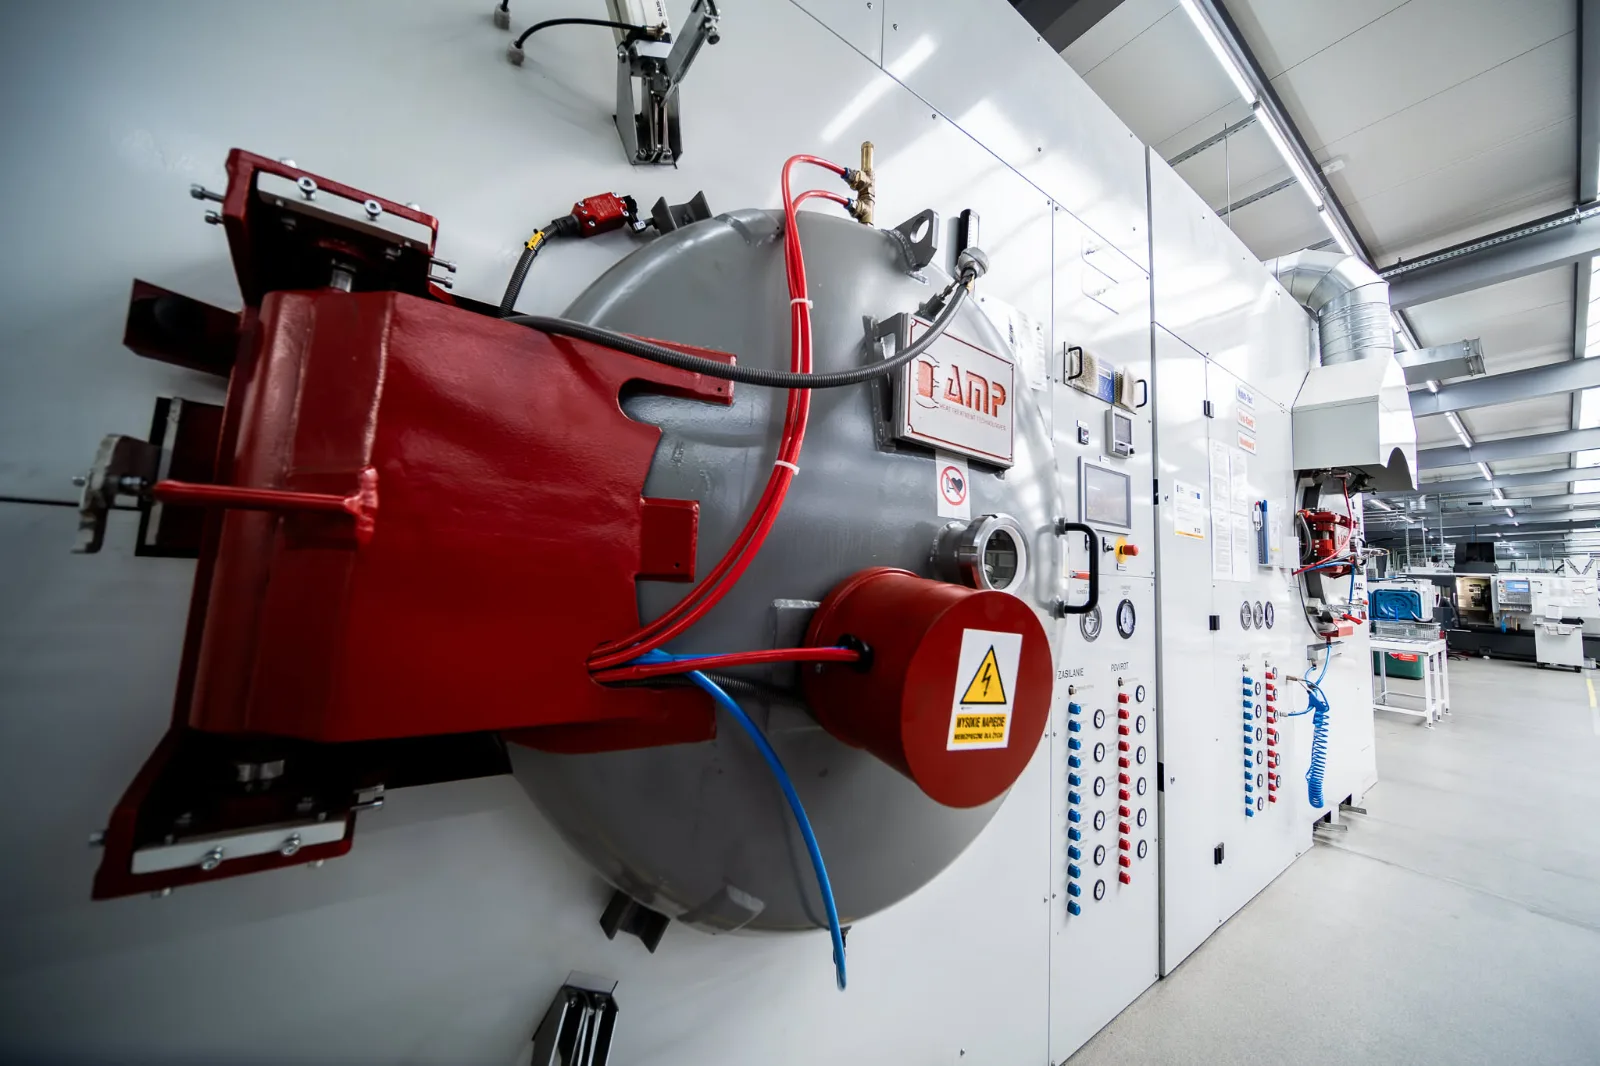
Nach dem Erwärmen im Vakuum wird die Charge in eine Kammer mit Härteöl gefahren, weiterhin ohne Kontakt mit Luft. Öl führt die Wärme schneller ab als Gas und erreicht daher die volle Härte auch bei Stählen mit geringerer Härtbarkeit und dickeren Querschnitten. Die Oberfläche oxidiert nicht, nach dem Prozess werden die Teile nur gewaschen. So härten wir Teile bei Sacher CNC.
Gasabschreckung unter Druck
Inertgas, meist Stickstoff, wird unter erhöhtem Druck in die Kammer geleitet. Die Gasabschreckung unter Druck sorgt für gleichmäßiges Abkühlen und den geringsten Verzug. Ein hoher Abschreckdruck verbessert das Ergebnis bei dickeren Querschnitten. Diese Variante eignet sich für Stähle mit hoher Härtbarkeit, etwa Werkzeugstähle.
Anlassen und Tiefkühlen
Gehärteter Stahl ist hart, aber spröde. Das Anlassen – erneutes Erwärmen auf eine niedrigere Temperatur – baut Spannungen ab und stellt einen Teil der Zähigkeit wieder her. Werkzeugstähle werden meist zwei- bis dreimal angelassen. Bei hohen Anforderungen an die Maßstabilität wird zusätzlich tiefgekühlt (kryogene Behandlung), um Restaustenit abzubauen. Details beschreibt der Artikel Stahl anlassen – Temperatur, Dauer und Arten.
Bei welcher Temperatur wird Stahl gehärtet?
Die Härtetemperatur von Stahl liegt meist bei etwa 850–1050 °C. Der genaue Wert hängt von der Stahlsorte sowie vom Kohlenstoff- und Legierungsgehalt ab. Vergütungsstähle werden im unteren Bereich gehärtet, Werkzeugstähle höher, und Schnellarbeitsstähle benötigen über 1100 °C. Empfohlene Werte gibt der Werkstoffhersteller im Datenblatt der Sorte an.
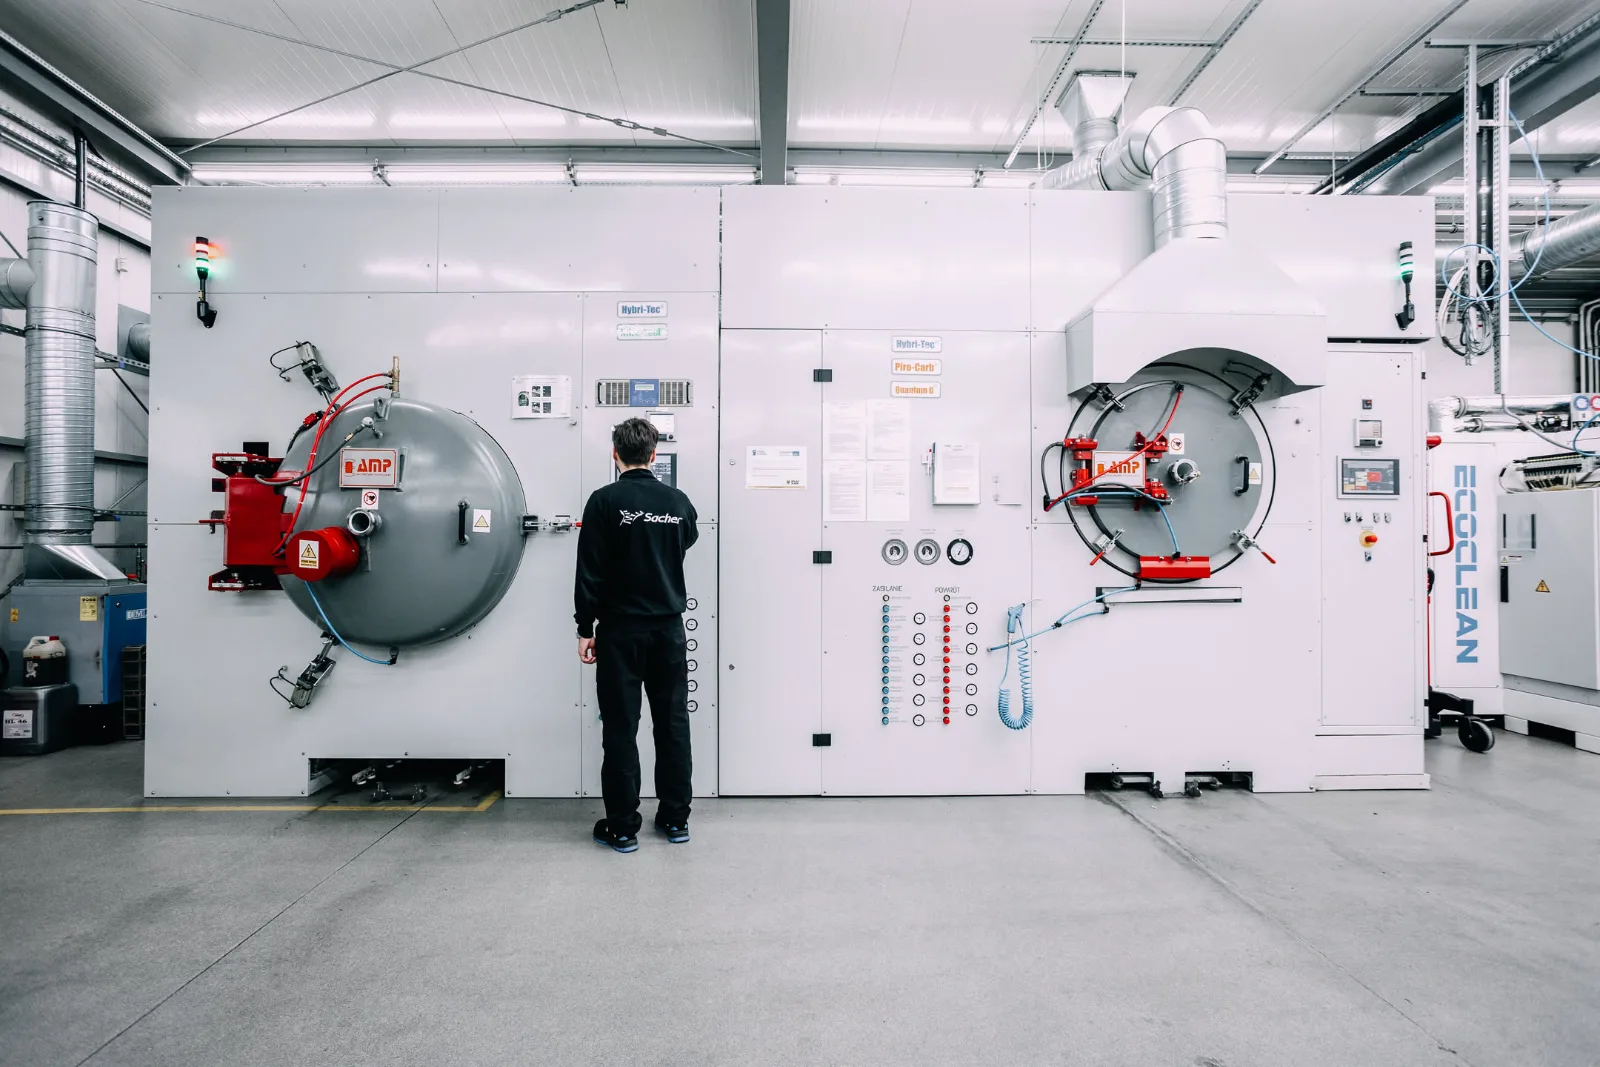
Das Vakuumhärten ermöglicht eine präzise Steuerung der Wärmebehandlung. Thermoelemente in der Charge messen Kern- und Oberflächentemperatur, die Steuerung fährt den Zyklus nach einem gespeicherten Programm. Messung und Aufzeichnung der Parameter jeder Charge unterstützen die Qualitätskontrolle und die Reproduzierbarkeit zwischen Losen.
Vorteile des Vakuumhärtens
Das Verfahren wird gewählt, wenn Oberflächenqualität, Maße und Reproduzierbarkeit zählen. Die wichtigsten Vorteile:
- Saubere, zunderfreie Oberfläche. Das Härten in Vakuumöfen ergibt eine saubere Oberfläche, sodass die Teile weder gestrahlt noch gebeizt werden müssen – nach der Ölabschreckung genügt Waschen.
- Keine Entkohlung. Vakuumhärten verhindert die Entkohlung der Randschicht, sodass die Oberflächenhärte der Härte im Werkstoffinneren entspricht.
- Geringer Verzug. Minimaler Verzug beim Härten verbessert die Maßgenauigkeit und erlaubt kleinere Schleifaufmaße.
- Hohe Härte. Härten steigert die Härte von Werkzeugstählen je nach Sorte bis auf etwa 70 HRC.
- Verschleiß- und Dauerfestigkeit. Die Wärmebehandlung verbessert Verschleißfestigkeit und Dauerfestigkeit, Vergüten verlängert die Lebensdauer von Maschinenelementen.
- Maßstabilität. Richtiges Härten und Anlassen sorgt für hohe Maßstabilität des Teils im Betrieb.
- Wahl der Abschreckung. Öl oder Gas wird passend zu Stahlsorte und Querschnitt gewählt.
- Sicherheit und Umwelt. Es werden weder Salzbäder noch brennbare Schutzgasatmosphären benötigt.
Im Ergebnis senkt das Härten die Kosten für den Teiletausch in der Produktion: Gehärtete Komponenten behalten ihre Maße länger, und Maschinen halten länger.
Vergleich mit anderen Wärmebehandlungsverfahren
Die Wirksamkeit des Härtens hängt von der Art des Erwärmens und Abkühlens ab. Vakuumöfen ersetzen nicht jedes Verfahren – jede Technologie hat ihren Einsatzbereich, und die Wahl hängt von Werkstoff, Form und Anforderungen ab.
Härten unter Schutzgas und im Salzbad
In konventionellen Öfen wird die Charge unter Schutzgas erwärmt und anschließend in Öl abgeschreckt. Anlauffarben und Randentkohlung lassen sich dabei schwerer vermeiden. Salzbäder erwärmen schnell, doch die Teile müssen danach gründlich vom Salz gereinigt werden. Vakuumhärten mit Ölabschreckung verbindet eine saubere Oberfläche mit hoher Abkühlgeschwindigkeit.
Induktionshärten
Induktionshärten ist ein Randschichthärteverfahren, das nur eine ausgewählte Zone erfasst. Der in einer Spule induzierte Strom erwärmt die Randschicht, danach folgt eine Sprühabschreckung. Induktionshärten ermöglicht das gezielte Härten einzelner Zonen, etwa von Wellenzapfen, Laufbahnen oder Zahnflanken. Die kurze Erwärmungszeit eignet sich für die Großserie, erfordert aber eigene Induktoren und ergibt keine gleichmäßige Härte über den Querschnitt. Das Härten in Vakuumöfen ist ein Durchhärten des ganzen Teils.
Nitrieren
Nitrieren ist eine thermochemische Behandlung. Stickstoffatome diffundieren in die Stahloberfläche und bilden eine harte, verschleißfeste Schicht mit einer Härte, die bis etwa 70 HRC entspricht. Die Nitriertemperatur liegt deutlich unter der Härtetemperatur, daher ist der Verzug nach dem Nitrieren sehr gering. Die Nitrierschicht ist jedoch meist nur Bruchteile eines Millimeters dick, und der Kern behält die zuvor erzielte Härte. Deshalb werden beide Verfahren oft kombiniert: zuerst Härten und Anlassen, dann Nitrieren, das Verschleiß- und Korrosionsbeständigkeit weiter erhöht. Die Unterschiede erklären wir in Nitrieren und Einsatzhärten, das Vakuumaufkohlen in Worum geht es beim Vakuumaufkohlen?.
Welche Stähle und Teile eignen sich für das Vakuumhärten?
Die Gasabschreckung erfordert Stähle mit guter Härtbarkeit, die Ölabschreckung erweitert den Bereich auf Stähle mit geringerer Härtbarkeit. Für das Vakuumhärten eignen sich unter anderem:
- Kaltarbeitsstähle (z. B. 1.2379),
- Warmarbeitsstähle (z. B. 1.2343),
- Schnellarbeitsstähle (z. B. 1.3343),
- martensitische nichtrostende Stähle,
- legierte Baustähle, Vergütungsstähle und Wälzlagerstähle.
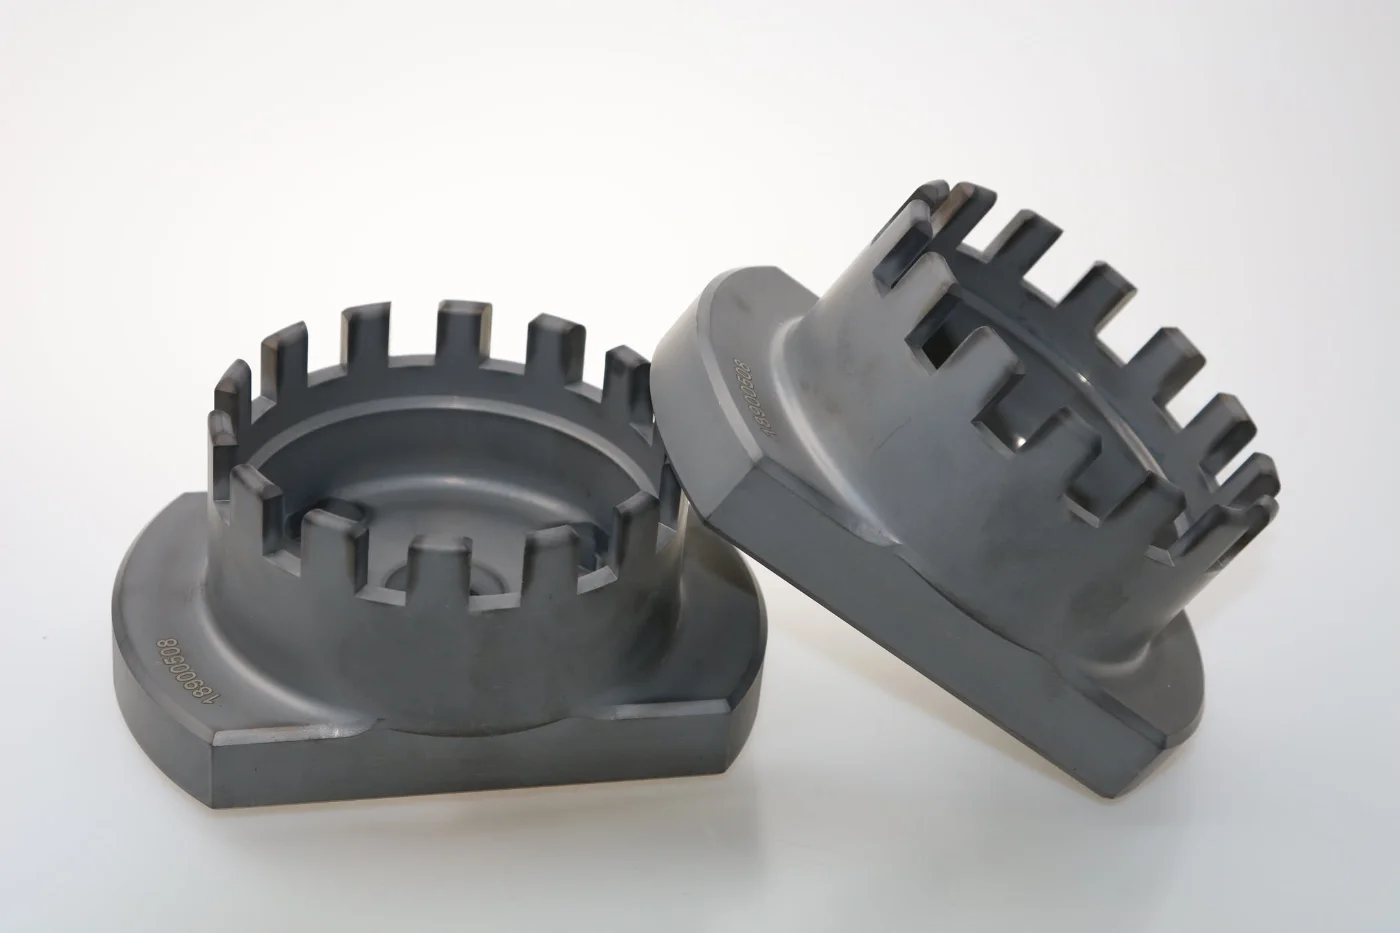
Typische Produkte sind Zerspanungswerkzeuge, Schneid- und Stanzwerkzeuge, Stempel und Matrizen. Das Härten ist entscheidend bei der Herstellung von Spritzgießformen, wo Härte, Polierbarkeit und stabile Einsatzmaße zählen. Hersteller von Maschinenkomponenten, Getrieben und Hydraulik nutzen ebenfalls das Vakuumhärten. Soll nur eine bestimmte Zone des Teils hart sein, ist Induktionshärten oft die bessere Wahl.
Grenzen und Risiken
Teile mit stark wechselnder Wandstärke kühlen ungleichmäßig ab, was Verzug und im Extremfall Risse verursachen kann. Das betrifft vor allem scharfe Kanten, Hinterschnitte und Bohrungen nahe am Rand. Deshalb sollte der Konstrukteur die Wärmebehandlung schon im Entwurf berücksichtigen: Übergänge abrunden und Aufmaße vorsehen.
Große Teile brauchen längere Haltezeiten und einen Ofen mit ausreichendem Nutzraum. Heizleistung und Abschreckdruck begrenzen Chargengewicht und den Querschnitt, der durchhärtet. Mehr dazu in Wie führt man die Wärmebehandlung großer Bauteile durch?.
Daher lohnt es sich, der Härterei eine Zeichnung mit Stahlsorte, geforderter Härte und Toleranzen zu übergeben, damit die Prozessparameter auf das konkrete Teil abgestimmt werden können.
Härten in der Serienfertigung von CNC-Teilen
In der Auftragsfertigung folgt auf das Härten meist die Endbearbeitung auf Fertigmaß. Eine typische Reihenfolge: Fräsen oder Drehen mit Aufmaß, gegebenenfalls Spannungsarmglühen, Härten und Anlassen, zum Schluss Schleifen oder Erodieren. Dank geringem Verzug können die Aufmaße kleiner sein, was die Bearbeitungszeit verkürzt und die Effizienz des gesamten Prozesses verbessert. Die Zerspanung nach dem Härten behandelt der Artikel CNC-Fräsen von gehärtetem Stahl.
Sacher CNC verfügt über eine eigene Härterei mit Vakuumöfen und Ölabschreckung, in der wir Härten, Aufkohlen, Anlassen und Plasmanitrieren durchführen. Fräsen, Drehen, Wärmebehandlung, Schleifen und Endbearbeitung erfolgen in einem Werk. Das verkürzt Lieferzeiten, vermeidet Transporte zwischen Zulieferern und lässt ein Team für Maße und Härte des fertigen Teils verantwortlich sein. Das ist besonders bei mittleren und großen Serien wichtig, bei denen die Reproduzierbarkeit zwischen Losen zählt. Details finden Sie auf den Seiten Wärmebehandlung und CNC-Schleifen.
Was kostet das Härten von Stahl?
Das Härten wird individuell kalkuliert, da die Kosten von mehreren Faktoren abhängen:
- Stahlsorte – bestimmt Temperatur, Haltezeit und Zahl der Anlasszyklen,
- Gewicht und Abmessungen der Teile und wie gut sie den Ofen füllen,
- Stückzahl – in der Serie verteilen sich die Zykluskosten auf mehr Teile, was die Kosten pro Teil senkt,
- Qualitätsanforderungen – enge Härtetoleranzen, Tiefkühlen, Messprotokolle,
- Folgeoperationen, etwa Schleifen nach dem Härten.
Für ein Angebot genügt eine technische Zeichnung mit Stahlsorte, geforderter Härte und Stückzahl.
Vakuumhärten – FAQ
Hier beantworten wir die Fragen, die Kunden am häufigsten stellen.
Wie läuft der Härteprozess ab?
Stahl wird auf Austenitisierungstemperatur erwärmt, gehalten, schnell abgekühlt, damit Martensit entsteht, und anschließend angelassen. Beim Vakuumhärten erfolgt das Erwärmen im Vakuum und das Abschrecken in Öl oder Gas, ohne Kontakt mit Luft.
Bei welcher Temperatur wird Stahl gehärtet?
Die meisten Stähle werden bei etwa 850–1050 °C gehärtet. Schnellarbeitsstähle benötigen über 1100 °C. Genaue Werte stehen im Werkstoffdatenblatt der Sorte.
Kann man Stahl selbst härten?
Unlegierten Kohlenstoffstahl kann man in der Werkstatt mit dem Brenner erwärmen und in Öl abschrecken. Dabei fehlt jedoch die Temperaturkontrolle, es entstehen Zunder und Entkohlung, und die Härte ist oft ungleichmäßig. Vakuumhärten ist in Eigenregie nicht möglich, daher sollten Serienteile einer Härterei übergeben werden.
Müssen Teile nach dem Vakuumhärten geschliffen werden?
Nicht immer. Der Verzug ist gering, aber bei engen Toleranzen werden Funktionsflächen meist auf Maß geschliffen.
Wie unterscheidet sich Vakuumhärten vom Nitrieren?
Härten erfasst den gesamten Querschnitt des Teils bei hoher Temperatur. Nitrieren erzeugt bei niedrigerer Temperatur eine dünne, harte Randschicht. Beide Verfahren werden oft kombiniert.