Gehärteter Stahl ist ein Werkstoff mit hoher Härte, und das CNC-Fräsen von gehärtetem Stahl ermöglicht präzise Formen von Werkzeugformen, Zahnrädern und Werkzeugen. Über das Ergebnis entscheiden Werkzeug, Schnittparameter und die Steifigkeit des Systems. In diesem Ratgeber erklären wir, welche Fräser sich eignen, wie die Parameter eingestellt werden und wie sich typische Fehler vermeiden lassen.
Inhaltsverzeichnis:
- Was ist gehärteter Stahl und wie wird er bearbeitet?
- Welche Fräser für gehärteten Stahl?
- Werkzeugwerkstoffe und Beschichtungen
- Fräsparameter: ap, ae und Schnittgeschwindigkeit
- Frässtrategien für harte Stähle
- Steifigkeit, Spannen und Spindel
- Kühlung und Schmierung
- Bohren und Drehen von gehärtetem Stahl
- Häufige Probleme und ihre Behebung
- Anwendungen von gehärtetem Stahl
- CNC-Fräsen von gehärtetem Stahl – FAQ
Was ist gehärteter Stahl und wie wird er bearbeitet?
Gehärteter Stahl ist Stahl nach einer Wärmebehandlung, die seine Härte erhöht. Gehärteter Stahl erreicht eine Härte von 50 HRC und mehr. Bei einer so hohen Werkstoffhärte steigt die Verschleißfestigkeit, die Zerspanung wird jedoch schwierig.
Auch die mechanischen Eigenschaften ändern sich. Das Härten ergibt eine höhere Festigkeit, der Werkstoff ist aber spröder. Das Werkzeug arbeitet unter extremen Bedingungen und erwärmt sich schnell.
Die Bearbeitung von gehärtetem Stahl erfordert spezielle Werkzeuge und eine steife CNC-Maschine. Bei dieser Aufgabe ist jeder Fehler auf der Bauteiloberfläche zu sehen.
Werkstoffhärte und Zerspanung
Je höher die Werkstoffhärte, desto größer die Schnittkräfte und desto höher die Temperatur in der Schnittzone. Die Schnittgeschwindigkeiten für gehärteten Stahl sind deutlich niedriger als für weichen Stahl. Deshalb müssen Werkzeuge und Strategien sehr sorgfältig ausgewählt werden. Die Werkstoffhärte bestimmt die Wahl des Werkzeugs, und die Anforderungen hängen von der Art der Bearbeitung ab.
Die Parameter beim Schruppen sind moderater als beim Schlichten, weil die Wärme im Werkstoff schnell ansteigt. Die Regeln für die Bearbeitung weicher Stähle gelten hier nicht.
Es lohnt sich, die Werkstoffeigenschaften zu kennen, bevor der Prozess geplant wird. Ihre Kenntnis erlaubt es, Werkzeug und Parameter passend zu wählen. Bei Werkstoffen unterschiedlicher Härte können sich die Werte stark unterscheiden.
Warum CNC-Bearbeitung?
Die CNC-Bearbeitung bietet Wiederholgenauigkeit und Maßhaltigkeit, die manuelle Arbeit nicht leisten kann. Bei der CNC-Bearbeitung steuert das Programm die Werkzeugbahn, sodass jedes Teil gleich entsteht. Heute ist dies die Grundlage der Arbeit mit harten Werkstoffen. Das ist sowohl in der Kleinserien- als auch in der Serienfertigung wichtig.
Das CNC-Fräsen ermöglicht außerdem die Bearbeitung von Teilen mit Aussparungen, Rippen und Taschen, und die Bearbeitung komplexer Geometrien erfordert mehrere Durchgänge. Das Programm erlaubt eine präzise Bearbeitung selbst bei schwierigen Formen.
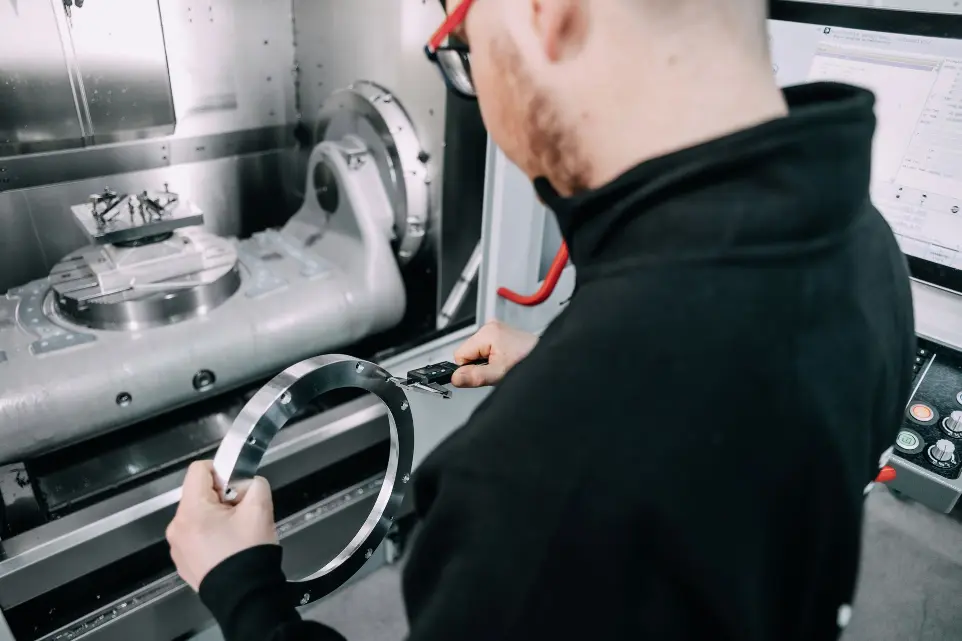
Welche Fräser für gehärteten Stahl?
Die Wahl des Werkzeugs beeinflusst Qualität und Effizienz der Zerspanung. Beim CNC-Fräsen zählen Steifigkeit und Temperaturbeständigkeit. Für diese Bearbeitung werden Hartmetallfräser eingesetzt. Sie halten hohen Temperaturen stand und sind sehr verschleißfest.
Vollhartmetall-Fräser sind für das Fräsen von gehärtetem Stahl bis 60 HRC vorgesehen. Für härtere Werkstoffe werden andere Lösungen in Betracht gezogen.
Werkzeugform
Am häufigsten werden Kugelfräser, Schaftfräser und Werkzeuge mit scharfen Ecken gewählt. Die Auswahl hängt von der Art der Bearbeitung und der Form des Bauteils ab.
Schaftfräser eignen sich für Konturen und Taschen. Mit einem Kugelfräser lassen sich 3D-Flächen mit komplexer Geometrie herstellen.
Werkzeuggeometrie
Die Werkzeuggeometrie ist entscheidend für die Festigkeit der Schneidkante. Werkzeuge für harte Stähle haben meist eine verstärkte Schneidkante, flache Spannuten und einen dicken Kern.
Diese Bauweise ist für geringe Schnitttiefen und höhere Geschwindigkeiten ausgelegt. Dadurch bleibt das Werkzeug länger scharf.
Wendeschneidplatten
Wendeschneidplatten für weiche Stähle versagen bei hoher Härte oft. Die Schneidkante ist zu schwach und die Geometrie ungeeignet.
Besser eignen sich Werkzeuge für das Hochvorschubfräsen. Sie arbeiten mit geringer Schnitttiefe und kurzer Eingriffszeit.
Werkzeugwerkstoffe und Beschichtungen
Der Werkzeugwerkstoff sollte verschleißfest und hitzebeständig sein. Die richtige Wahl verringert den Werkzeugverschleiß und verbessert die Prozessstabilität.
Schnellarbeitsstahl verschleißt bei dieser Bearbeitung schnell. Werkzeuge aus Schnellarbeitsstahl werden eher für weiche Werkstoffe gewählt.
Hartmetalle
Am häufigsten werden Hartmetallsorten eingesetzt, die eine hohe Härte besitzen und Wärme gut vertragen. Feinkornsorten sind verschleißfest.
Hartmetalle sind in der Bearbeitung harter Werkstoffe weit verbreitet. Sie arbeiten auch bei hohen Geschwindigkeiten gut.
Werkzeugbeschichtungen
Moderne Mehrlagenbeschichtungen verhindern die Wärmeleitung in das Werkzeug. Die Beschichtung schützt die Schneidkante und verlängert die Standzeit des Werkzeugs.
Dadurch ist die Standzeit besser vorhersehbar. Die Serienfertigung profitiert davon, weil Werkzeugwechsel planbar sind. Beschichtungen verlängern zudem die Betriebszeit ohne Stillstände.
Wann CBN einsetzen?
CBN wird für die härtesten Stähle in der Massenfertigung eingesetzt. Seine Verwendung wird bei Stahlhärten über 60 HRC empfohlen.
Der Einsatz von CBN ist sinnvoll, wenn die Werkstoffhärte die Möglichkeiten von Hartmetall übersteigt.
Fräsparameter: ap, ae und Schnittgeschwindigkeit
Die Parameter beim CNC-Fräsen hängen von der Härte ab, nicht von Gewohnheiten. Entscheidend ist die Wahl passender Schnittparameter in Abhängigkeit von der Stahlhärte. Die wichtigsten Parameter sind Schnittgeschwindigkeit, Vorschub pro Zahn und axiale Schnitttiefe.
Die Optimierung der Schnittparameter erlaubt es, die Bearbeitungsleistung zu steigern. Gute Einstellungen bringen höhere Leistung und längere Werkzeugstandzeit.
Was sind die Fräsparameter ap und ae?
Der Parameter ap bezeichnet die Schnitttiefe in Richtung der Werkzeugachse, ae die Schnittbreite, also den radialen Eingriff. Bei harten Werkstoffen werden kleine Werte für ap und ae gewählt.
Eine zu große Schnitttiefe erhöht Temperatur und Schnittwiderstand. Kleineres ap und ae verringern die Belastung der Schneidkante.
Schnittgeschwindigkeit und Drehzahl
Eine zu hohe Drehzahl führt zum Verbrennen des Werkzeugs. Die Wahl der Drehzahl hängt vom Werkzeugdurchmesser ab, und kleine Werkzeuge profitieren von höheren Drehzahlen, aber nur bei geringem Rundlauffehler. Die Schnittgeschwindigkeit wird nach den Empfehlungen des Werkzeugherstellers und der Härte gewählt.
Die genauen Werte hängen von Werkstoffsorte und Beschichtung ab, deshalb nennt sie der Werkzeugkatalog. Für optimale Ergebnisse sollte man mit den Empfehlungen beginnen und die Parameter nach einem Versuch anpassen. Eine Änderung der Drehzahl wirkt sich auf die Temperatur der Schneide aus.
Vorschub pro Zahn
Die Vorschubgeschwindigkeit beeinflusst die Belastung der Schneide. Die Optimierung des Vorschubs verbessert die Stabilität der Bearbeitung und die Oberflächenqualität.
Ein zu kleiner Vorschub führt zu Reibung, ein zu großer birgt die Gefahr von Kantenausbrüchen. Ohne den richtigen Vorschub liefert selbst eine gute Bearbeitungsstrategie kein stabiles Ergebnis.
Schruppen und Schlichten
Beim Schruppen kommt es darauf an, Material abzutragen, ohne das Werkzeug zu überhitzen, und kleinere Werte schützen die Schneidkante. Für das Schlichten empfehlen sich geringe Schnitttiefen.
Dann steigt die Genauigkeit und die Oberflächenqualität ist besser. Die Oberflächengüte hängt von einer konstanten Spanbelastung und einem stabilen Lauf ab.
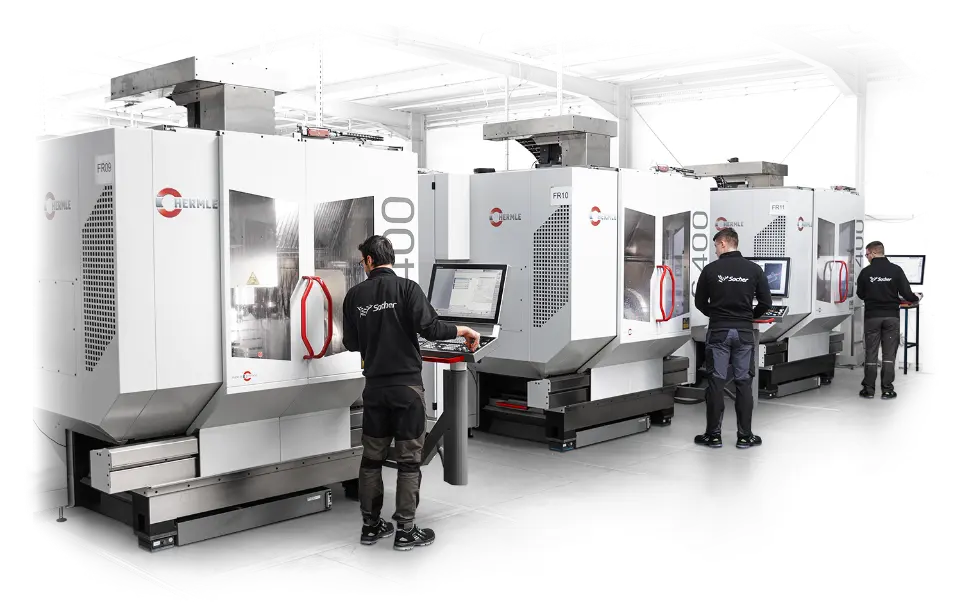
Frässtrategien für harte Stähle
Die Strategie für die Bearbeitung eines Werkstoffs hoher Härte unterscheidet sich von der für weichen Stahl. Für gute Ergebnisse beim Hartfräsen sollte die Eingriffszeit der Schneide im Werkstoff möglichst kurz sein. Eine gute Strategie verkürzt diese Zeit und begrenzt die Erwärmung. Die Frässtrategien werden nach Form und Werkstoff gewählt.
Trochoidale Bewegung
Trochoidales Fräsen verringert die Schnittkräfte und erlaubt größere axiale Schnitttiefen. Das Werkzeug wird auf Kreisbögen geführt und erwärmt sich dadurch weniger.
Das ist eine gute Methode für tiefe Taschen und Nuten. Indem wir die Bearbeitungszeit verkürzen, bleibt zugleich der Maschinenlauf ruhig.
HSC- und Hochvorschubfräsen
Beim HSC-Fräsen werden häufiger hohe Schnittgeschwindigkeiten und geringe Schnitttiefen eingesetzt. Das Hochvorschubfräsen ergibt bei geringer Schnitttiefe eine kürzere Bearbeitungszeit.
Die besten Fräsverfahren sind diese beiden Methoden.
Werkzeugbahnen
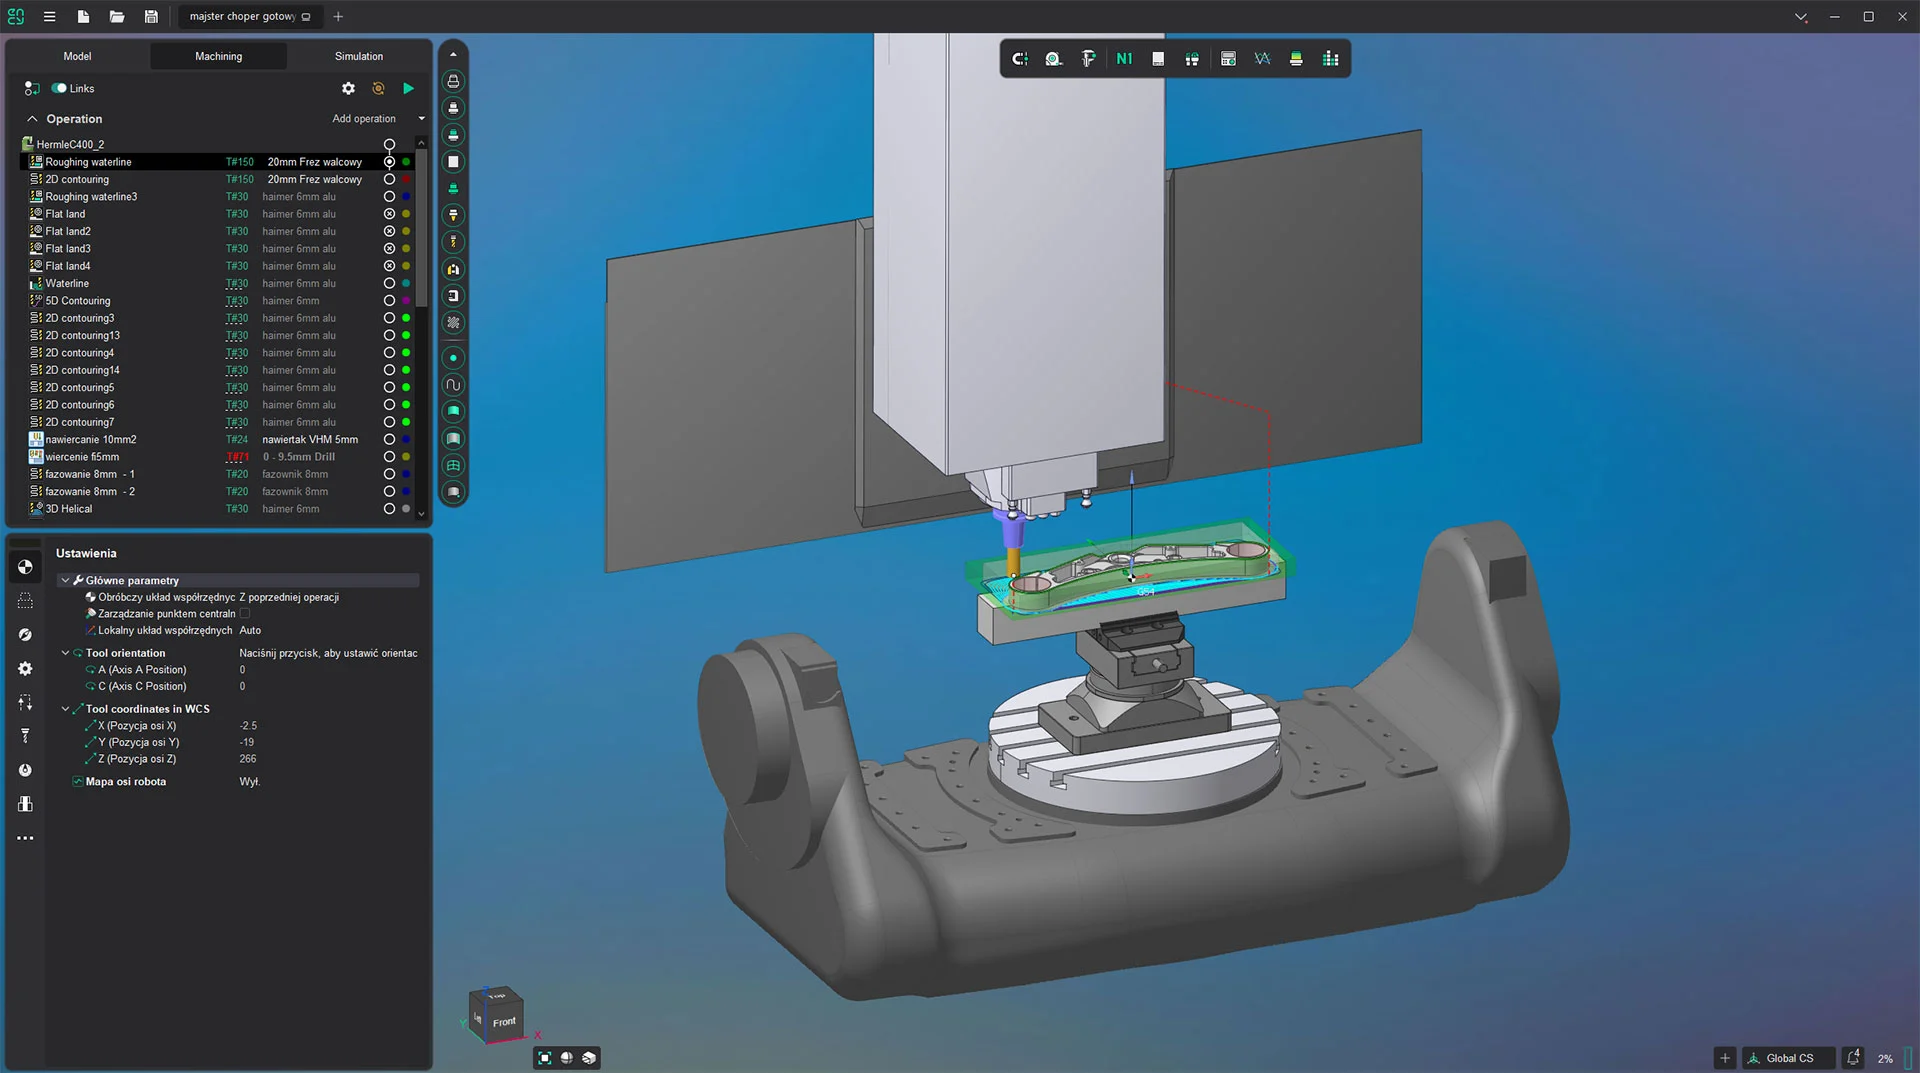
Gute Werkzeugbahnen vermeiden plötzliche Laständerungen, insbesondere in Ecken. Die CAM-Programmierung ermöglicht es, den Fräsereingriff konstant zu halten.
Das ist besonders bei komplexen Formen wichtig, und der Einsatz solcher Werkzeugbahnen verringert die Belastung von Werkzeug und Bauteil.
Steifigkeit, Spannen und Spindel
Eine hohe Steifigkeit des Systems ist beim Fräsen harter Werkstoffe entscheidend. Schwingungen verkürzen die Werkzeugstandzeit und verschlechtern die Bearbeitungsqualität. Die Steifigkeit spielt eine Schlüsselrolle, weil sie die Spanungsdicke konstant hält.
Welche Spindel zum Fräsen von Stahl?
Die Spindel sollte bei den erforderlichen Drehzahlen stabil laufen und steif sein. Es zählen die Fähigkeiten der Maschine, nicht nur die maximale Drehzahl.
Bei kleinen Werkzeugen sind höhere Drehzahlen vorteilhaft, sofern der Rundlauffehler gering ist. Bei größeren Durchmessern sind Drehmoment und Steifigkeit wichtiger.
Werkzeugaufnahmen und Auskraglänge
Beim Fräsen sind lange Auskraglängen des Werkzeugs zu vermeiden. Die Länge, mit der das Werkzeug aus der Aufnahme ragt, sollte möglichst klein sein.
Gut bewähren sich Schrumpf- und Hydrodehnspannfutter, die einen geringen Rundlauffehler liefern. Gewöhnliche Spannzangen können Vibrationen verursachen.
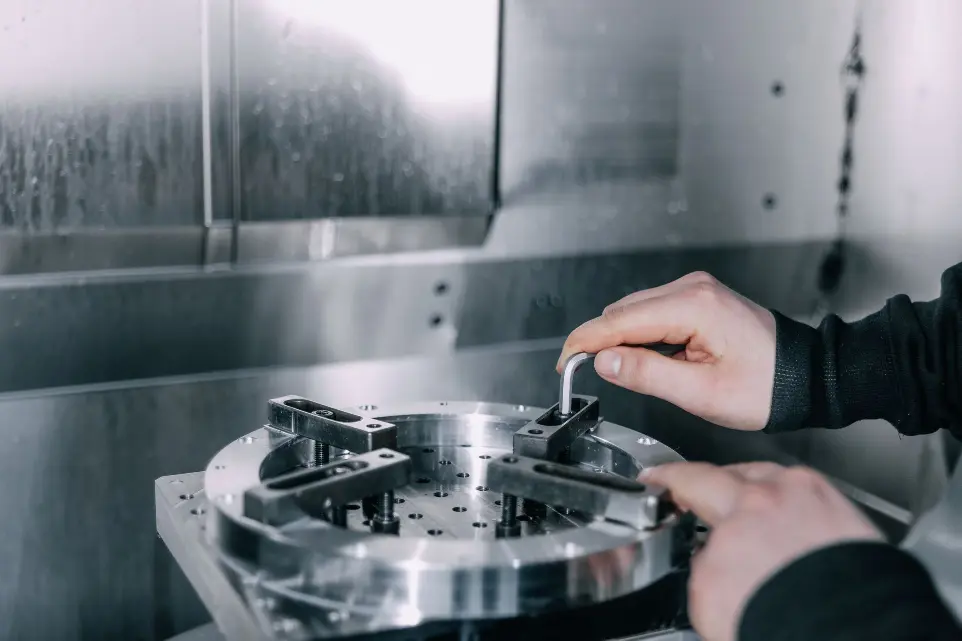
Spannen des Werkstücks
Die Sicherheitsregeln umfassen die Steifigkeit der Werkzeuge, das Spannen des Werkstücks und die Kontrolle der Bearbeitung. Die Spannung muss sicher und die Abstützung ausreichend sein. Das Spannen ist ein Schlüsselelement des gesamten Prozesses, denn von ihm hängt die Steifigkeit des Systems ab. Eine CNC-Fräsmaschine kann eine schwache Spannung nicht ausgleichen.
Zu berücksichtigen ist, dass Schwingungen des Werkstücks die Qualität ebenso verschlechtern wie Schwingungen des Werkzeugs.
Kühlung und Schmierung
Die Kühlung spielt eine wichtige Rolle für die Werkzeugstandzeit, und beim CNC-Fräsen dieses Stahls entscheidet sie über die Prozessstabilität. Je nach Werkzeug und Operation kommen zwei Ansätze zum Einsatz.
Trockenbearbeitung
Das Trockenfräsen mit kräftigem Luftstrahl vermeidet Thermoschocks an der Schneidkante. Die Beschichtung hält hohen Temperaturen stand, und Kühlschmierstoff könnte sie beschädigen.
Flüssiger Kühlschmierstoff
Flüssiger Kühlschmierstoff führt beim Bohren die Wärme wirksam ab. Hochdruckkühlung verbessert den Spanabtransport.
Hochdrucksysteme sind bei tiefen Bohrungen wirksam. Kühlschmierstoffe auf Ölbasis verringern Reibung und Schnittbelastung.
Die Stabilität der Bearbeitung hängt auch von der Wärmeabfuhr aus dem Werkstoff ab. Eine geeignete Kühlung verlängert die Standzeit der Zerspanwerkzeuge.
Bohren und Drehen von gehärtetem Stahl
Für andere Operationen gelten ähnliche Regeln, und die Grundsätze der Bearbeitung von gehärtetem Stahl gelten gleichermaßen für Fräsen, Bohren und Drehen. Hartmetallbohrer sind bei der Bearbeitung von gehärtetem Stahl wirksam.
Bohren
Kobaltbohrer sind für Stähle mittlerer Härte wirtschaftlich. Das Bohren mit Spanbrechen (Stufenbohren) verringert die Werkzeugbelastung.
Eine zu hohe Temperatur verkürzt die Standzeit des Werkzeugs. Eine ungeeignete Bohrergeometrie führt zu Kantenausbrüchen.
Welche Drehzahl beim Drehen von Stahl?
Beim Drehen wird die Drehzahl nach Durchmesser, Härte und Werkzeug gewählt. Die Schnittgeschwindigkeit ist niedriger als bei weichem Stahl, und der Einsatz einer Wendeschneidplatte für harte Stähle ist hier Voraussetzung.
Den konkreten Wert nennt der Plattenhersteller. Wichtig sind auch Stabilität und kurzer Schneideneingriff.
Häufige Probleme und ihre Behebung
Die Fehlersuche beginnt mit der Beobachtung des Werkzeugs. Typische Probleme sind schneller Verschleiß, Kantenausbrüche und Schwingungen.
Überhitzung des Werkzeugs
Dieser Verschleiß entsteht meist durch hohe Temperatur oder einen ungeeigneten Werkzeugwerkstoff. Hilfreich sind eine geringere Geschwindigkeit, eine kleinere Schnitttiefe und eine Beschichtung.
Kantenausbrüche
Kantenausbrüche werden durch schlechte Geometrie, große Auskraglänge oder zu hohen Vorschub verursacht. Verringern Sie die Auskraglänge und prüfen Sie den Rundlauf.
Schlechtere Oberflächenqualität
Eine schlechtere Oberflächenqualität beruht meist auf Schwingungen oder einer verschlissenen Schneide. Tauschen Sie das Werkzeug aus und verringern Sie beim Schlichten die Schnitttiefe.
Anwendungen von gehärtetem Stahl
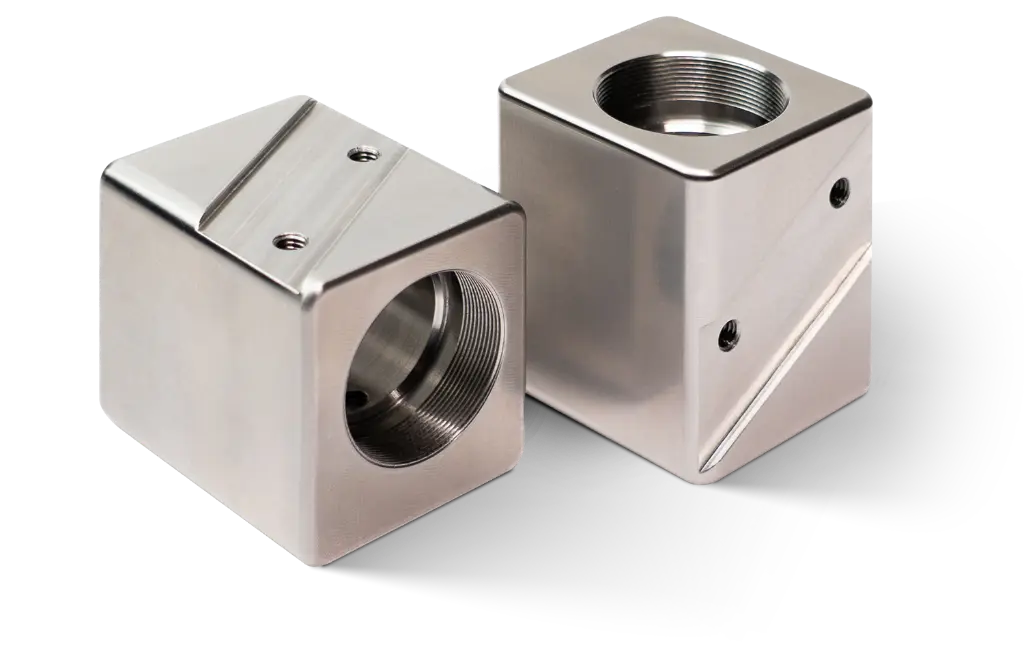
Die Anwendungen von gehärtetem Stahl sind vielfältig. Gehärteter Stahl wird für die Herstellung von Zahnrädern und im Formenbau verwendet.
Er findet Anwendung in Zerspanwerkzeugen. Zahnräder erfordern hohe Härte und Genauigkeit.
Gehärtete Zahnräder sind ein gutes Beispiel für ein solches Teil. Sie erfordern hohe Genauigkeit und eine große Werkstoffhärte.
In der Luftfahrtindustrie werden Bauteile mit sehr hoher Härte eingesetzt. Eine solche Anwendung verlangt Sicherheit beim Werkstoff. Die Serienfertigung solcher Teile erfordert einen stabilen Prozess.
Zu den Anwendungen des CNC-Fräsens zählen Formen, Zahnräder und Werkzeuge, eine weitere Anwendung sind Maschinenteile. Bei Sacher CNC fräsen wir harte Werkstoffe. Siehe die Seiten CNC-Fräsen und Wärmebehandlung.
CNC-Fräsen von gehärtetem Stahl – FAQ
Welche Fräser für gehärteten Stahl?
Am besten beschichtete Hartmetallwerkzeuge mit verstärkter Schneidkante. Über 60 HRC wird CBN eingesetzt.
Welche Drehzahl beim Drehen von Stahl?
Sie hängt von Härte, Durchmesser und Werkzeug ab. Für gehärteten Stahl ist sie niedriger als für weichen, und den Wert nennt der Hersteller.
Welche Spindel zum Fräsen von Stahl?
Eine steife und stabile, mit Drehzahlen passend zum Werkzeugdurchmesser.
Was sind die Fräsparameter ap und ae?
Das sind Schnitttiefe und Schnittbreite. Für gehärteten Stahl werden kleine Werte gewählt.