Koordinatenmessgeräte sind Geräte, die die Geometrie eines Objekts in drei Dimensionen messen, indem sie die Koordinaten von Punkten auf seiner Oberfläche bestimmen. Dadurch sind die Messungen wiederholbar. In diesem Ratgeber erklären wir, was ein Koordinatenmessgerät ist, wie es aufgebaut ist, wie man es Schritt für Schritt verwendet und welche Anforderungen es an den Anwender stellt.
Inhaltsverzeichnis:
- Was ist ein Koordinatenmessgerät (KMG)?
- Was sind die grundlegenden Messmethoden?
- Arten von KMG-Messmaschinen
- Aufbau eines Koordinatenmessgeräts
- Messsoftware
- Wie funktionieren Koordinatenmessgeräte?
- Wie verwendet man ein Koordinatenmessgerät Schritt für Schritt?
- Kalibrierung des Messkopfs und des KMG
- Einsatzbedingungen von KMG-Messmaschinen
- Wartung von Koordinatenmessgeräten
- Anwendungen von Koordinatenmessgeräten in der Industrie
- Vorteile und Grenzen von KMG
- Normen und Messdokumentation
- Wie wählt man KMG-Messmaschinen für die eigenen Aufgaben aus?
- Koordinatenmessgeräte – FAQ
Was ist ein Koordinatenmessgerät (KMG)?
Ein Koordinatenmessgerät, kurz KMG, ist ein Gerät zur Bestimmung der Lage von Punkten im XYZ-Raum. KMG-Koordinatenmessgeräte messen Längen, Durchmesser und Winkel in 3D und vergleichen die Maße eines Objekts mit der technischen Dokumentation. Die Abkürzung KMG steht für Koordinatenmessgerät, im Englischen coordinate measuring machine (CMM), und im polnischen Sprachraum wird zusätzlich die Abkürzung WMP verwendet. Was ist ein KMG in der Praxis? Es ist die Kombination aus Präzisionsmechanik, einem Messkopf und einem Computer, der die Koordinaten erfasst und auswertet. KMG-Koordinatenmessgeräte ermöglichen präzise Messungen ohne Handmessmittel.
Koordinatenmessgeräte arbeiten nach dem Prinzip, die Koordinaten von Punkten in einem kartesischen Koordinatensystem zu bestimmen. Die Maschine tastet das Objekt ab oder scannt es berührungslos, und die Software berechnet aus den erfassten Punkten die Maße, die Form und die Lage von Merkmalen. KMG-Messmaschinen können sowohl einfache als auch komplizierte Objektformen messen. Koordinatenmessungen werden an einem einzigen Arbeitsplatz durchgeführt, und die Messmaschinen speichern die Koordinaten jedes Punktes. Hohe Präzision und Messungen in drei Dimensionen sind die größten Vorteile dieser Lösung.
Bei herkömmlichen Methoden wird mit Messschieber, Bügelmessschraube oder Messuhr gemessen. Solche Messungen sind bei einfachen Maßen schnell, doch die Prüfung der Lage einer Bohrung relativ zu einem Bezug oder einer Geometrieabweichung dauert lange. Mit Koordinatenmessgeräten werden diese Aufgaben in einer Aufspannung erledigt, und die Messungen werden in einem Protokoll festgehalten.
Was sind die grundlegenden Messmethoden?
Bei der Frage nach den grundlegenden Messmethoden lohnt es sich, zwei Ansätze zu unterscheiden. Der erste sind taktile Messungen, der zweite berührungslose Messungen, einschließlich optischer Messungen. Diese Koordinatenmessungen sind heute der Standard in der Qualitätskontrolle. Messmaschinen führen taktile Messungen durch, und optische Messmaschinen führen berührungslose Messungen durch. Die Bestimmung der Lage von Punkten und der Koordinaten des Objekts bildet die Grundlage beider Ansätze.
Taktile Messungen
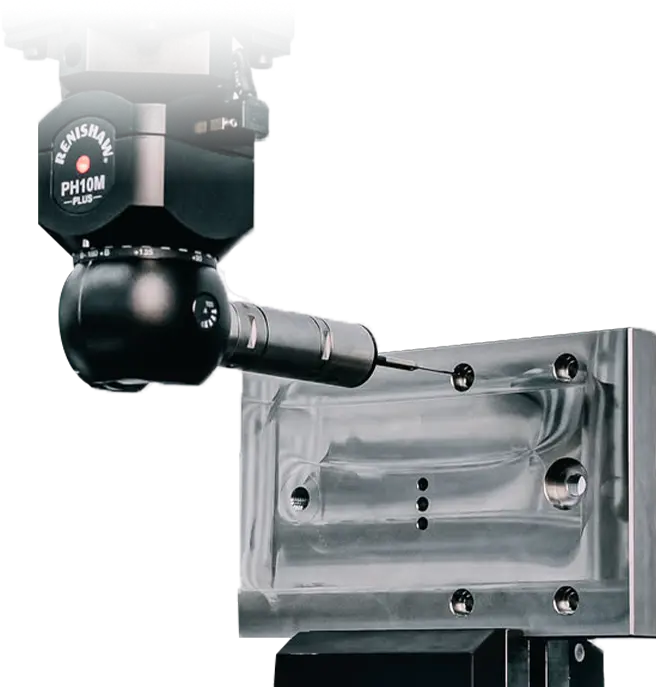
Bei taktilen Messungen berührt ein Messkopf mit kugelförmiger Tastspitze die Oberfläche des Objekts. Jede Berührung erfasst einen Punkt, und die Software verbindet die Punkte zu geometrischen Elementen wie Ebene, Kreis, Zylinder oder Kegel. Das ist die in der Industrie am häufigsten genutzte Messung, da sie eine hohe Messpräzision bietet und sich gut für Bohrungen, Bezüge und ebene Flächen eignet. Solche Koordinatenmessgeräte haben eine hohe Steifigkeit und eignen sich deshalb für präzise Messungen.
Berührungslose und optische Messungen
Optische Messmaschinen ermöglichen berührungslose Messungen. Statt einer Tastspitze verwenden sie eine Kamera oder einen Laser, die die Oberfläche scannen. Optische Messungen sind schnell und belasten das Objekt nicht, daher eignen sie sich für empfindliche, dünne oder weiche Gegenstände. Sie erfassen Messdaten mit taktilen oder berührungslosen Messköpfen, wobei die Wahl von der Form und der geforderten Genauigkeit abhängt.
Arten von KMG-Messmaschinen
Welche Arten von Messgeräten gibt es? Bei KMG-Messmaschinen unterscheidet man mehrere Bauweisen, und jede hat einen anderen Einsatzbereich. Entscheidend sind die Größe der Objekte, die geforderte Genauigkeit und der Aufstellort der Maschinen.
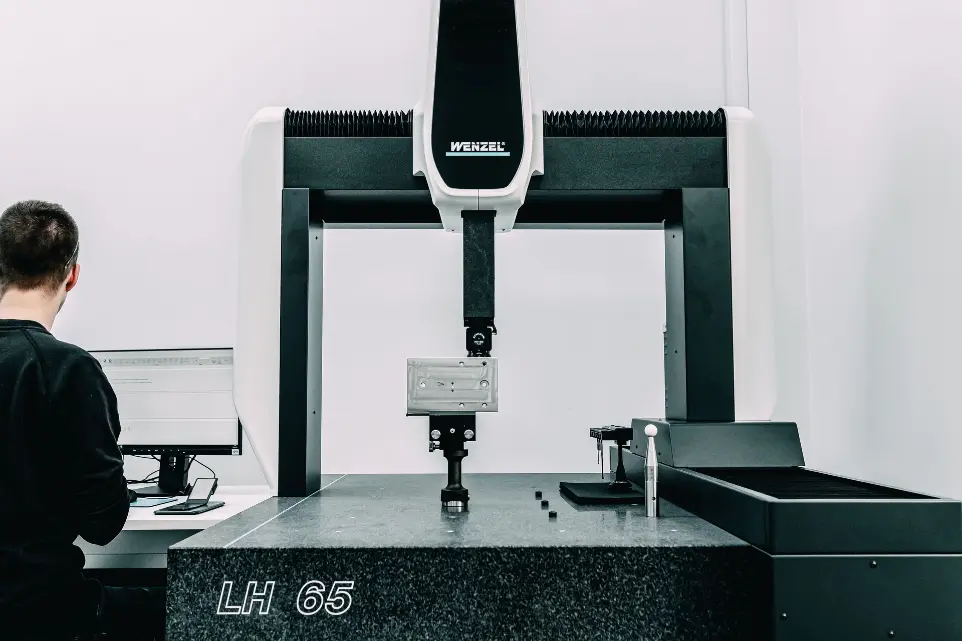
Portal-Messmaschinen gehören zu den am häufigsten eingesetzten. Eine Konstruktion mit Brücke oder Portal führt den Messkopf über dem Messtisch und sorgt für hohe Steifigkeit. Solche KMG-Messmaschinen werden in Messlaboren bei mittelgroßen Objekten eingesetzt, während größere KMG in der Produktionshalle in der Nähe der Werkzeugmaschinen arbeiten. Diese Koordinatenmessgeräte sind die ideale Lösung dort, wo es auf Steifigkeit ankommt.
Ausleger-Koordinatenmessgeräte prüfen schwer zugängliche Merkmale, und die offene Bauweise erleichtert das Beladen. KMG dieses Typs erfüllen andere Anforderungen als Portalmaschinen, und ihr Einsatzbereich ist ebenso breit. KMG und Messmaschinen anderer Typen liefern Flächenmessungen, die sich leicht vergleichen lassen. Optische Messmaschinen arbeiten ohne Berührung und dienen zur Messung von Oberflächen sowie kleinen, empfindlichen Objekten.
KMG-Messmaschinen lassen sich außerdem nach der Steuerung einteilen. KMG können bei den Messungen manuell oder automatisch sein. Bei einer manuellen Maschine führt der Bediener den Messkopf von Hand, bei einer halbautomatischen übernimmt ein Antrieb einen Teil der Bewegungen, und bei einer automatischen setzt die Steuerung das gesamte Programm um. KMG-Messungen können also manuell, halbautomatisch oder automatisch sein, und automatische Messungen sind bei Serien praktisch. Solche Messungen verbessern die Leistungsfähigkeit und erlauben eine Optimierung der Arbeitszeit.
Aufbau eines Koordinatenmessgeräts
Der Aufbau eines Koordinatenmessgeräts ist bei den meisten Modellen ähnlich. Die Konstruktion basiert auf einem steifen Grundkörper mit Führungen in drei Achsen, auf denen sich das Messsystem bewegt. Im Folgenden beschreiben wir die Elemente, von denen die Genauigkeit abhängt.
Messtisch aus Granit
Der Messtisch wird in der Regel aus Granit gefertigt. Eine Steinplatte verändert sich im Lauf der Zeit nur sehr geringfügig, lässt sich schwer zerkratzen und dämpft zusätzlich Schwingungen. Dadurch bietet der Messtisch Langzeitstabilität, und auf ihm wird das zu messende Objekt oder eine Spannvorrichtung abgelegt.
Achssystem
Die Maschine bewegt den Messkopf in den Achsen x, y und z. Die y-Achse entspricht meist der Bewegung entlang des Tisches, die x-Achse der Bewegung des Portals oder Auslegers und die z-Achse der Auf-und-ab-Bewegung. Jede Achse hat einen eigenen Maßstab, und die Steuerung liest die Positionen laufend aus. Messungen in den Achsen x, y und z werden unabhängig voneinander durchgeführt, und die Software fügt sie zu einem einheitlichen System zusammen. Die Maschine misst die Lage von Punkten im XYZ-Raum, daher muss die Achsführung spielfrei sein.
Messkopf und Taststift
Der Messkopf ist ein Sensor, der den Kontakt mit dem Objekt erkennt oder die Oberfläche scannt. In einen taktilen Messkopf wird ein Taststift mit kugelförmiger Tastspitze eingesetzt, die aus einem harten Werkstoff, zum Beispiel Rubin, besteht. Im Betrieb bewegt sich der Messkopf nach dem Programm, fährt nacheinander die Punkte an und speichert deren Koordinaten.
Steuerung, Spannmittel und Druckluft
Die Steuerung ist für die Bewegung der Achsen und die Kommunikation mit dem Computer zuständig. Wichtig ist auch das Aufspannen des Objekts, denn eine Verschiebung des Teils während der Messung führt zu falschen Ergebnissen. Verwendet werden Halter, Montageplatten, Spannklemmen und Magnete. Maschinen mit Luftlagern benötigen einen Kompressor mit Trockner, der saubere und trockene Luft sicherstellt.
Messsoftware
Die Messsoftware ist die zweite Hälfte der Maschine, denn sie verwandelt Punkte in Maße. Die Software wertet die Messungen aus, vergleicht sie mit Toleranzen und erstellt Qualitätsberichte. Eine gute Messsoftware erlaubt es, Programme zu speichern und erneut auszuführen, was die Leistungsfähigkeit und Effizienz der Prüfung weiterer Chargen erhöht. Koordinatenmessungen sind dann wiederholbar. Die Software speichert Koordinaten und Messungen, und Lösungen zur Berichterstellung erleichtern das Audit. Die Einführung eines neuen Programms beginnt mit dem Laden eines Modells oder einer Zeichnung.
Messsoftware wird von den Maschinenherstellern geliefert, es gibt aber auch unabhängige Programme, die mit Geräten vieler Marken zusammenarbeiten. Die Programme unterstützen die Bestimmung geometrischer Elemente, die Ermittlung von Form- und Lageabweichungen sowie die Erstellung eines Berichts gemäß der Dokumentation. Diese Maschinen überprüfen die Übereinstimmung mit der technischen Dokumentation und mit den GD&T-Toleranzen, daher sollte die Software die Angabe von Toleranzen so unterstützen, wie sie in der Zeichnung steht. Das sind Lösungen, die den Besonderheiten der Fertigung entsprechen, deshalb hängt die Wahl des Programms von den Aufgaben ab.
Software ersetzt keine gute Vorbereitung. Ein falsch gewählter Bezug oder ein schlecht definiertes Koordinatensystem liefert ein Ergebnis, das glaubwürdig aussieht, aber falsch ist.
Wie funktionieren Koordinatenmessgeräte?
Das Funktionsprinzip ist einfach, auch wenn die Ausführung Präzision erfordert. Die Maschine legt ein mit dem Objekt verbundenes Koordinatensystem fest, der Messkopf fährt ausgewählte Punkte an, und die Software speichert die Koordinaten X, Y, Z. Auf dieser Grundlage werden Durchmesser, Längen, Winkel und die übrigen Maße des Objekts berechnet. Die Maße werden automatisch ermittelt, und die Koordinaten stehen für weitere Analysen zur Verfügung.
Die Messungen beruhen auf dem Antasten oder dem berührungslosen Scannen des Werkstücks. Nachdem eine ausreichende Anzahl von Punkten erfasst wurde, passt die Software Formen an, zum Beispiel einen Kreis oder eine Ebene, und berechnet die Abstände zwischen ihnen. Messungen auf Messmaschinen werden nach einem Programm durchgeführt, daher sind die Messungen weiterer Teile wiederholbar. KMG werden dank der schnellen Erfassung von Punktkoordinaten auch zur Messung von Serien eingesetzt. Messungen und Messmaschinen werden passend zur Aufgabe gewählt, denn Messungen stellen unterschiedliche Anforderungen. So funktioniert die Koordinatenmesstechnik, mit der sich die Geometrie in drei Dimensionen bestimmen lässt, ohne viele einzelne Handmessungen.
Mit der Koordinatenmesstechnik lassen sich virtuelle Punkte, virtuelle Linien und Geometrietoleranzen messen, die sich mit Messschieber oder Bügelmessschraube schwer prüfen lassen. Mit der Koordinatenmesstechnik kann man außerdem die Lage einer Bohrung relativ zu einem Bezug bestimmen, der am Objekt physisch nicht sichtbar ist.
Wie verwendet man ein Koordinatenmessgerät Schritt für Schritt?
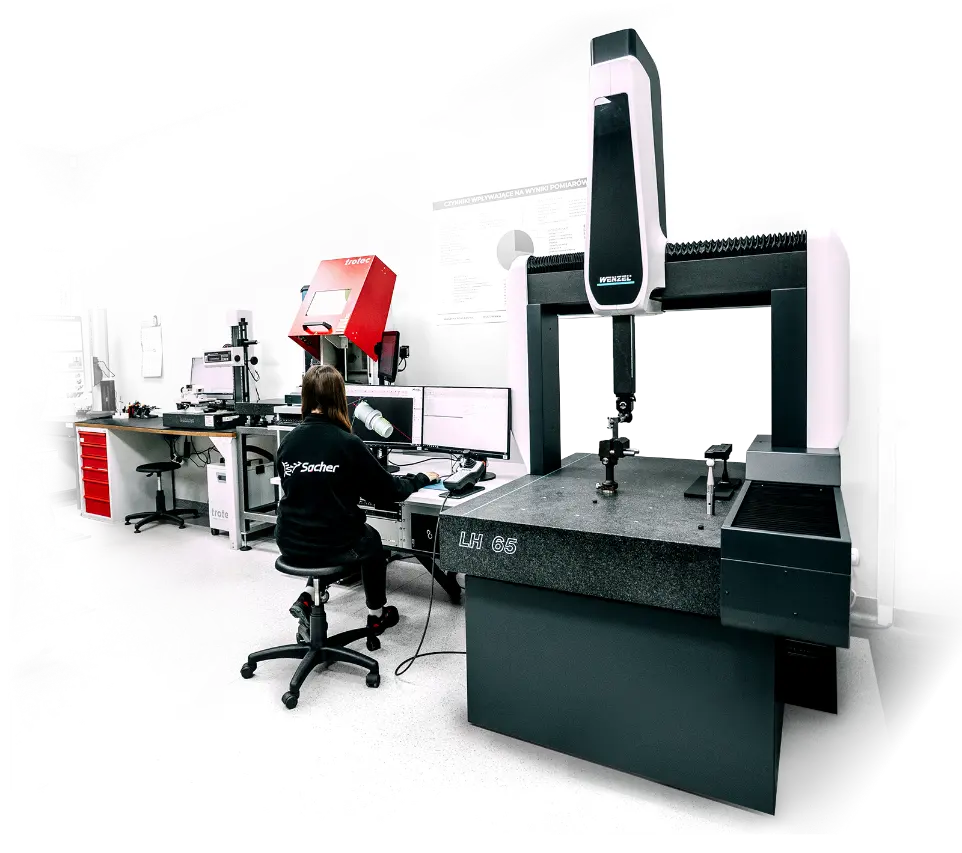
Die Details hängen vom Modell ab, aber die Reihenfolge der Arbeitsschritte ist bei allen Messmaschinen ähnlich.
Vorbereitung des Objekts und der Maschine
Das Objekt sollte sich an die Raumtemperatur anpassen, bevor die Messungen beginnen. Wird ein Teil direkt aus der Werkzeugmaschine genommen und sofort gemessen, entstehen Fehler durch die Wärmeausdehnung. Deshalb bleibt das Objekt für eine von Größe und Masse abhängige Zeit im Messlabor. Messungen unter ungeeigneten Bedingungen liefern falsche Ergebnisse.
Aufspannen und Ausrichten des Objekts
Anschließend wird das Objekt auf dem Tisch aufgespannt. Die Ausrichtung soll Stabilität gewährleisten und das Teil nicht durch zu starkes Spannen verformen. Bewegt sich das Teil, werden die Messungen unsicher, daher wird bei größeren Objekten zusätzlich abgestützt. Bei komplexen Teilen sind unterschiedliche Spannkonfigurationen hilfreich, deren Auswahl Erfahrung erfordert. Messungen an einem instabil aufgespannten Teil sind sinnlos.
Festlegen des Koordinatensystems
Der Bediener legt zeichnungsgerechte Bezüge fest, zum Beispiel eine Ebene und zwei Bohrungen, und bestimmt auf dieser Grundlage das Koordinatensystem. Das ist einer der wichtigsten Schritte, denn alle folgenden Messungen beziehen sich auf dieses System. Das Festlegen der Bezüge erfordert Aufmerksamkeit, da die Koordinaten aller Punkte von ihnen abhängen. Ein Fehler in dieser Phase überträgt sich auf alle Messungen.
Durchführung der Messungen
Die Messungen werden durchgeführt, indem der Messkopf manuell oder vom Computer aus an die gewünschten Stellen gelenkt wird. Bei manuellem Betrieb fährt der Bediener die Punkte mit dem Messkopf an, bei automatischem startet er das Programm. Während Punkte erfasst werden, berechnet die Software Durchmesser, Längen, Winkel und andere kritische Maße. Bei taktilen Tastern ist es wichtig, dass die Annäherungsgeschwindigkeit des Messkopfs konstant ist, da sie die Wiederholbarkeit beeinflusst. Serienmessungen werden durch ein automatisches Programm verkürzt.
Protokoll und Bewertung des Ergebnisses
Am Ende erstellt die Software ein Protokoll. Die Messungen werden mit den Toleranzen aus der Zeichnung verglichen, und es wird beurteilt, ob das Objekt konform ist. Das Protokoll ist zugleich ein Dokument für den Kunden und ermöglicht im Reklamationsfall den Rückgriff auf die gespeicherten Messungen. Die Beurteilung der Konformität erfordert den Vergleich jedes Maßes, und das Protokoll enthält alle Messungen.
Kalibrierung des Messkopfs und des KMG
Die Kalibrierung ist die Voraussetzung dafür, dass Messungen verlässlich sind. Die KMG-Kalibrierung stellt die Übereinstimmung mit Messnormen sicher, und regelmäßige Überprüfungen und Kalibrierungen sind entscheidend für die Messgenauigkeit. Man unterscheidet die Kalibrierung des Messkopfs selbst und die periodische Kalibrierung der gesamten Maschine.
Die Kalibrierung des Messkopfs dient dazu, die genauen Koordinaten des Mittelpunkts der kugelförmigen Tastspitze und ihren tatsächlichen Durchmesser zu bestimmen. Kennen wir den Durchmesser, rechnen wir den Berührpunkt in einen Punkt auf der Oberfläche des Objekts um, weil der Kugelmittelpunkt nicht auf der Oberfläche liegt. Jeder gewechselte Taststift muss kalibriert werden. KMG erfordern dies regelmäßig, und Messmaschinen ohne Kalibrierung liefern falsche Messungen.
Die Kalibrierung der Maschine besteht darin, die Achsfehler zu prüfen und die Anzeigen mit Normalen zu vergleichen. Eine korrekte Kalibrierung stellt die Übereinstimmung mit Messnormen sicher und bildet die Grundlage für die Beurteilung der Unsicherheit. Zur laufenden Kontrolle dient ein Prüfnormal, mit dem sich Änderungen der Anzeige schnell erkennen lassen. Ohne Kalibrierung liefern Koordinatenmessgeräte keine verlässlichen Ergebnisse.
Einsatzbedingungen von KMG-Messmaschinen
KMG-Messmaschinen erfordern die Erfüllung hoher Umgebungsanforderungen. Sie müssen unter stabilen Bedingungen betrieben werden und kalibriert werden, und KMG-Messungen erfordern für die Genauigkeit klimatisierte Räume. Eine Schlüsselrolle spielt die Temperatur, denn die Umgebungstemperatur beeinflusst die Wärmeausdehnung der KMG und der gemessenen Objekte. Als Bezugstemperatur bei Längenmessungen gilt 20 °C.
In der Praxis sollte ein Messlabor eine konstante Temperatur, geringe Schwankungen im Tagesverlauf und Schutz vor Zugluft und Sonneneinstrahlung haben. Temperaturänderungen beeinflussen die Messungen, und konstante Temperaturen im Labor erhalten die Genauigkeit der KMG. Die Anforderungen an den Standort sind hoch, deshalb stehen viele Maschinen in separaten Räumen, und Maschinen in der Produktionshalle haben Einhausungen und Temperaturkompensation. Für Messungen unter schwierigen Bedingungen sind zusätzliche Einhausungen und Verfahren notwendig.
Solche Anforderungen gelten auch für Hallen, in denen Messmaschinen neben Werkzeugmaschinen arbeiten.
Wartung von Koordinatenmessgeräten
Die Instandhaltung von KMG-Messmaschinen besteht nicht nur aus der Kalibrierung. Koordinatenmessgeräte erfordern regelmäßige Wartung und Inspektion, um über Jahre präzise Messungen durchzuführen. Bei Brückenmaschinen mit Gleitteilen werden die Führungen kontrolliert, gereinigt und auf Verschleiß geprüft. Bei Luftlagern ist die Qualität der Druckluft entscheidend. Der Erhalt präziser Messungen ist ein fortlaufender Prozess, und Messungen erfordern die Kontrolle der Maschinen. Der Erhalt der Genauigkeit erfordert die Prüfung des Prüfnormals, denn die Koordinaten der Punkte und die Messungen müssen wiederholbar sein.
Die Kosten für den Unterhalt von KMG können erheblich sein, denn sie umfassen Inspektionen, Kalibrierungen, den Austausch von Taststiften und die Klimatisierung des Raums.
Anwendungen von Koordinatenmessgeräten in der Industrie
Der Einsatzbereich von Koordinatenmessgeräten ist breit, weil sie die Möglichkeit bieten, die Geometrie unterschiedlichster Elemente in verschiedenen Branchen zu messen. KMG sind in der Qualitätskontrolle der Industrie unverzichtbar, und eine Messpräzision im Mikrometerbereich ist in der modernen Fertigung entscheidend. Jede Anwendung hat eigene Anforderungen, und Koordinatenmessungen werden an das Teil angepasst. KMG-Koordinatenmessgeräte werden von kleinen Teilen bis zu großen Objekten eingesetzt.
In der Automobilindustrie prüfen KMG Elemente von Motoren, Getrieben und Fahrwerken, darunter Zahnräder und Wellen. Die Messung von Zahnrädern ist eine eigene Aufgabe, da sie spezielle Software erfordert. Die Anforderungen der Automobilindustrie sind hoch, und die Prüfung von Teilen für die Automobilindustrie erfordert Berichte in einem festgelegten Format, und die Automobilbranche nutzt bei Serien automatische Programme. In der Luftfahrt werden KMG für präzise Messungen von Schaufeln, Gehäusen und Strukturelementen eingesetzt. Koordinatenmessgeräte werden auch in der Raumfahrttechnik verwendet.
KMG-Messmaschinen unterstützen die Qualitätskontrolle in der Medizintechnik, wo die Maße von Implantaten und Instrumenten mit der Dokumentation übereinstimmen müssen. Der Maschinenbau nutzt sie zur Prüfung von Getriebeteilen, Gehäusen und Formen, und der Maschinenbau schätzt schnelle Berichte. Sie dienen auch der Qualitätskontrolle von Komponenten im Reverse Engineering, wenn die Geometrie eines vorhandenen Elements wiederhergestellt werden muss. KMG ermöglichen die Messung komplizierter Formen in der Industrie, und große Modelle eignen sich für schwere Komponenten. Koordinatenmessgeräte spielen eine Schlüsselrolle bei der Abnahme von Elementen von Lieferanten, und ihre Vielseitigkeit ist ein großer Vorteil.
Vorteile und Grenzen von KMG
Die wichtigsten Vorteile sind Genauigkeit, Wiederholbarkeit und die Dokumentation der Ergebnisse. KMG-Messmaschinen bieten eine hohe Messpräzision, und die Automatisierung eliminiert menschliche Fehler. KMG ermöglichen die Automatisierung von Messprozessen, sodass nach der Erstellung eines Programms weitere Teile gemessen werden können, ohne dass der Bediener bei jedem Punkt beteiligt ist. Moderne KMG bieten außerdem schnelle Berichte. Leistungsfähigkeit, Vielseitigkeit und Effizienz sind die Gründe, warum KMG in vielen Branchen eingesetzt werden, und KMG-Messmaschinen unterstützen die Prozessoptimierung. Eine mit einem Scanner ausgestattete Maschine verkürzt die Zeit, und Lösungen mit Automatisierung verbessern die Leistungsfähigkeit der Prüfung. Solche Lösungen werden in Laboren und in der Halle eingesetzt, und ihre Verbreitung wächst. Der Einsatz bei Serien unterscheidet sich vom Einsatz bei Prototypen, doch in beiden Fällen kommt es auf die Bestimmung der Geometrie und die Kontrolle der Maße an, und hohe Messpräzision geht mit Wiederholbarkeit einher. Die Messdaten ermöglichen die Optimierung des Fertigungsprozesses.
Es gibt jedoch Grenzen. Die Anschaffungs- und Unterhaltskosten von KMG sind erheblich, und Umgebungsanforderungen wie ein klimatisierter Raum erhöhen die Einführungskosten. Die Erstellung von Programmen braucht Zeit, und die Bedienung erfordert eine geschulte Person. Das Ergebnis hängt von korrektem Aufspannen, Bezugswahl und Kalibrierung ab, und Fehler in diesen Bereichen führen zu falschen Ergebnissen, die ohne Erfahrung schwer zu erkennen sind.
Koordinatenmessgeräte sind die ideale Lösung dort, wo es auf hohe Präzision und die Dokumentation der Konformität ankommt, und nicht dort, wo eine einfache Messung mit dem Messschieber genügt. Bei einfacher Geometrie können klassische Werkzeuge schneller sein, und Messungen mit dem Messschieber reichen aus.
Normen und Messdokumentation
Koordinatenmessungen werden in einem Qualitätssystem durchgeführt, das festlegt, wie die Verlässlichkeit der Ergebnisse sicherzustellen ist. Die Norm ISO 9001:2015 regelt die Organisation der Messungen und die Überwachung der Prüf- und Messmittel. IATF 16949:2016 betrifft die Anforderungen der Automobilbranche, und VDA 6.1 legt die Überwachung der Prüfmittel fest.
Eine Zeichnung mit GD&T-Toleranzen legt fest, welche Merkmale gemessen werden müssen und relativ zu welchen Bezügen, und das Protokoll sollte sich auf dieselben Bezüge beziehen.
Wie wählt man KMG-Messmaschinen für die eigenen Aufgaben aus?
Die Auswahl einer Maschine beginnt mit der Analyse der Objekte, die gemessen werden sollen. Eine mit einem passenden Messkopf ausgestattete Maschine liefert bessere Messungen, und solche Lösungen sowie weitere Lösungen mit Automatisierung sollte man vergleichen. Zu ermitteln sind deren größte Abmessungen, die Masse, die geforderte Genauigkeit und die Stückzahl. Ebenso muss festgelegt werden, ob die Messungen im Labor oder in der Produktionshalle erfolgen sollen, denn davon hängen die Bauweise und die Widerstandsfähigkeit gegenüber den Umgebungsbedingungen ab. Messungen in der Halle stellen andere Anforderungen als im Labor, daher sollte man KMG-Messmaschinen an den eigenen Teilen vergleichen. Wegen der Kosten lohnt es sich, die Anforderungen der Einführung zu prüfen. Eine mit einem passenden Messkopf ausgestattete Maschine ist vielseitig, und unterschiedliche Messkopfkonfigurationen erweitern das Aufgabenspektrum.
Auf einige Dinge sollte man achten:
- Messbereich – er muss das größte Objekt samt Reserve für das Aufspannen abdecken,
- Genauigkeit – sie sollte auf die Toleranzen abgestimmt und nicht übertrieben hoch sein,
- Messkopf – taktil, scannend oder optisch, je nach Form und Werkstoff,
- Software – sie sollte die GD&T-Angabe und die von den Kunden geforderten Berichte unterstützen,
- Einsatzbedingungen – Temperatur, Schwingungen und Aufstellort entscheiden über die Qualität der Messungen.
Bei der Vergabe von Fertigungsaufträgen lohnt es sich auch, den Lieferanten zu fragen, wie seine Prüfung aussieht. Informationen über unsere Qualitätskontrolle finden Sie auf der Seite CNC-Qualitätskontrolle. Wenn Sie sich für die präzise Bearbeitung von Teilen interessieren, finden Sie weitere Informationen auf der Seite Präzisionsteile.
Koordinatenmessgeräte – FAQ
Was ist ein Koordinatenmessgerät (KMG)?
Ein Koordinatenmessgerät ist ein Gerät, das Längen, Durchmesser und Winkel in drei Dimensionen misst, indem es die Koordinaten von Punkten auf der Oberfläche eines Objekts bestimmt. Es erfasst sie mit einem taktilen oder berührungslosen Messkopf, und die Software berechnet daraus die Maße und vergleicht sie mit den Toleranzen.
Welche Arten von Messgeräten gibt es?
Bei KMG-Messmaschinen gibt es Portal-, Ausleger- sowie optische Messmaschinen. Sie können manuell, halbautomatisch oder automatisch sein, und die Wahl hängt von der Größe der Objekte, der geforderten Genauigkeit und dem Einsatzort ab.
Was ist ein KMG?
KMG ist die Abkürzung für Koordinatenmessgerät, auch Koordinatenmessmaschine genannt, im Englischen coordinate measuring machine (CMM). In der polnischen Terminologie wird auch die Abkürzung WMP verwendet. Eine solche Maschine misst die Lage von Punkten im XYZ-Raum und dient der Qualitätskontrolle.
Was sind die grundlegenden Messmethoden?
Die grundlegenden Messmethoden auf KMG sind taktile Messungen, bei denen der Messkopf die Oberfläche berührt, sowie berührungslose Messungen, einschließlich optischer, die auf einer Kamera oder einem Laser beruhen. Beide Methoden erfassen die Koordinaten von Punkten.