Das Anlassen von Stahl ist eine Wärmebehandlung, die nach dem Härten erfolgt. Dabei wird gehärteter Stahl auf eine bestimmte Temperatur unterhalb der Umwandlung erwärmt, gehalten und anschließend abgekühlt. Ziel des Anlassens ist es, Härtespannungen abzubauen, die Sprödigkeit zu verringern und die geforderten Eigenschaften zu erreichen: Härte, Festigkeit und Zähigkeit.
Wir erklären, was Anlassen ist, welche Arten es gibt, bei welcher Temperatur und wie lange Stahl angelassen wird und was Anlasssprödigkeit bedeutet.
Inhaltsverzeichnis:
- Was ist das Anlassen von Stahl?
- Warum muss gehärteter Stahl angelassen werden?
- Umwandlungen beim Anlassen
- Arten des Anlassens
- Bei welcher Temperatur wird Stahl angelassen?
- Wie lange wird Stahl angelassen?
- Mehrfaches Anlassen und Sekundärhärte
- Anlasssprödigkeit
- Qualitätskontrolle nach dem Anlassen
- Was bei der Bestellung von Härten und Anlassen anzugeben ist
- Härten und Anlassen bei Sacher CNC
- Stahl anlassen – FAQ
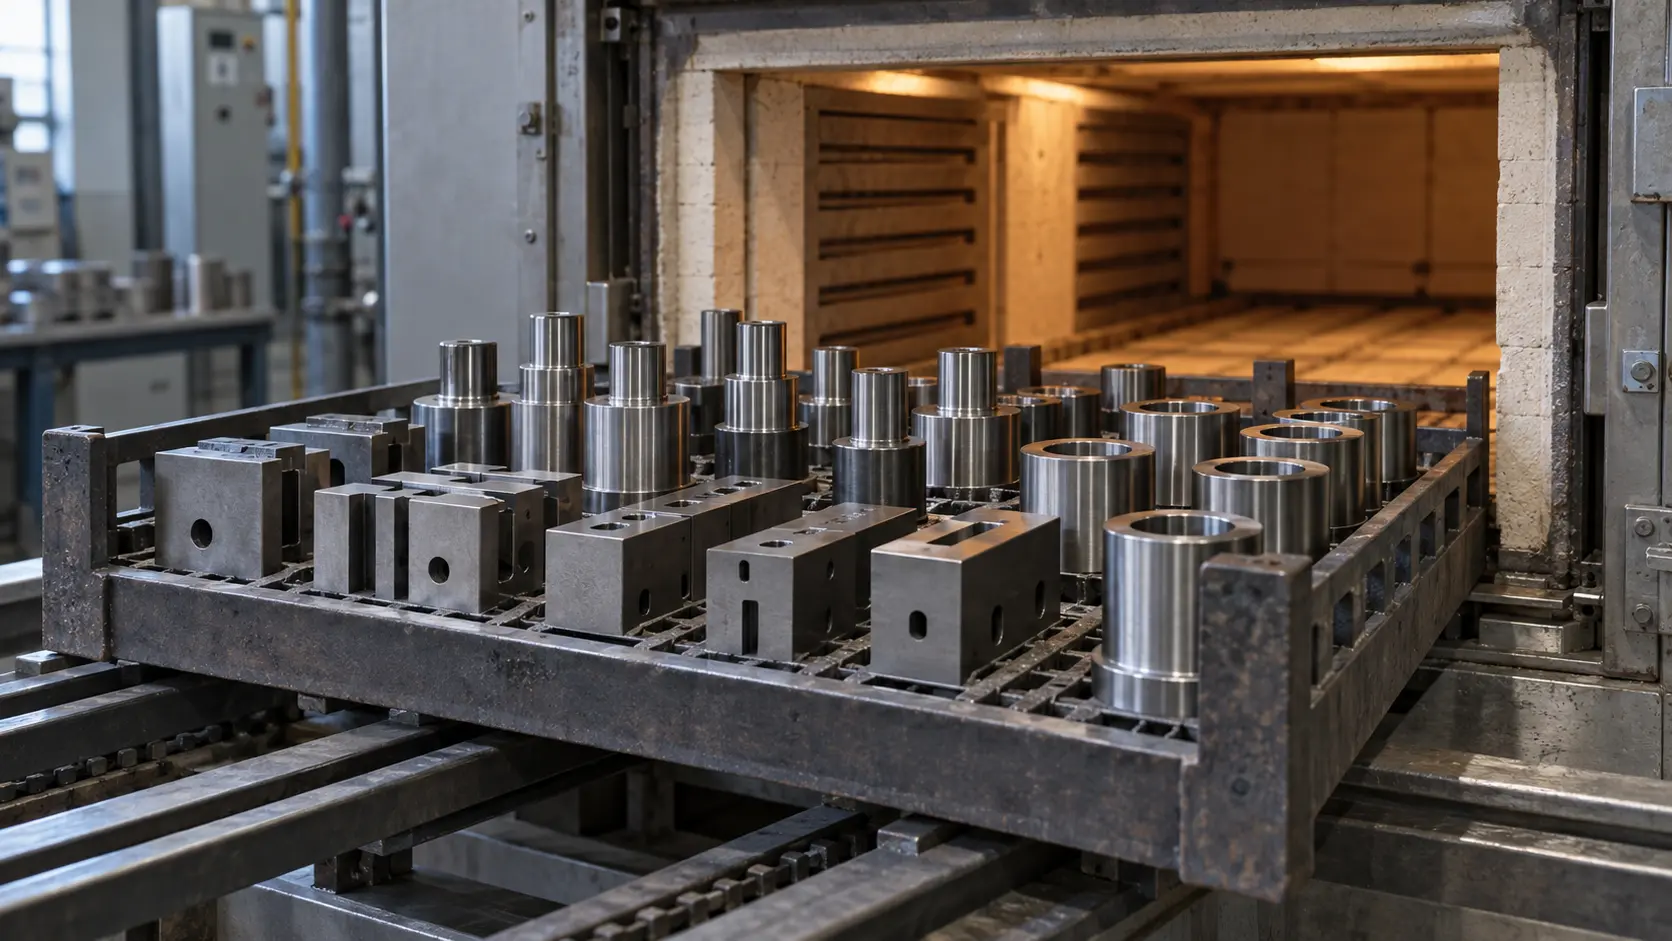
Was ist das Anlassen von Stahl?
Beim Anlassen wird ein zuvor gehärtetes Teil erneut auf eine Temperatur unterhalb der Härtetemperatur erwärmt, meist im Bereich 150–650 °C und immer unter etwa 700 °C. Der Stahl wird auf dieser Temperatur gehalten und dann abgekühlt. Das Anlassen besteht also aus drei Schritten: Erwärmen, Halten und Abkühlen. Ziel sind die Werkstoffeigenschaften, die die Konstruktion verlangt.
Das Anlassen ist ein zentraler Schritt der Wärmebehandlung – ohne es ist die Wärmebehandlung von Stahl unvollständig. Härten allein ergibt hohe Härte, doch der Stahl ist spröde und voller Spannungen. Erst die Kombination aus Härten und Anlassen liefert hohe Festigkeit bei ausreichender Bruchsicherheit. Härten mit anschließendem Hochtemperaturanlassen heißt Vergüten.
Mehr zum Härten im Artikel Stahlhärten – wie läuft der Prozess ab und welchem Zweck dient er?.
Warum muss gehärteter Stahl angelassen werden?
Beim Härten entsteht durch schnelles Abkühlen Martensit – ein hartes, aber sprödes Gefüge. Ungleichmäßiges Abkühlen von Rand und Kern erzeugt Eigenspannungen. Eigenspannungen und martensitisches Gefüge verhindern, dass gehärteter Stahl sofort eingesetzt werden kann. Ohne Anlassen könnte ein Teil im Betrieb oder sogar bei der Lagerung reißen.
Deshalb muss jeder gehärtete Stahl angelassen werden, und zwar möglichst bald nach dem Härten. Ziele des Anlassens sind:
- Abbau von Härte- und Eigenspannungen,
- geringere Sprödigkeit und höhere Zähigkeit,
- bessere Kerbschlagzähigkeit und Bruchsicherheit,
- Maßstabilisierung des Teils,
- Einstellung der Härte auf den geforderten Wert.
Das Anlassen ermöglicht es, dynamische und wechselnde Belastungen ohne Risse aufzunehmen, und liefert den besten Kompromiss zwischen Härte und Zähigkeit.
Umwandlungen beim Anlassen
Die Umwandlungen beim Anlassen hängen von der Temperatur ab. Mit steigender Temperatur zerfällt der Martensit im gehärteten Stahl, und feine Karbide scheiden sich aus. Bei niedrigen Temperaturen entsteht angelassener Martensit, bei mittleren Anlasstroostit und bei hohen Anlasssorbit. Restaustenit aus dem Härten wandelt sich in Martensit oder Bainit um.
Je höher die Temperatur, desto geringer die Eigenspannungen und desto höher die Zähigkeit – aber desto niedriger die Härte. Eine höhere Anlasstemperatur senkt die Härte, daher ist ihre Wahl immer ein Kompromiss zwischen Härte und Zähigkeit.
Arten des Anlassens
Die Arten des Anlassens werden nach Temperaturbereich unterschieden: Niedrig-, Mittel- und Hochtemperaturanlassen. Die Grenzen sind Richtwerte – die tatsächlichen Parameter hängen von der Stahlsorte ab.
Niedrigtemperaturanlassen (150–250 °C)
Niedrigtemperaturanlassen erhält hohe Härte und Verschleißfestigkeit und baut zugleich Spannungen ab. Typische Anwendungen sind Zerspanungswerkzeuge, Schneidwerkzeuge, Lehren, einsatzgehärtete Teile und Wälzlager. Es wird bei Werkzeugstählen und überall dort eingesetzt, wo hohe Oberflächenhärte erhalten bleiben soll.
Mitteltemperaturanlassen (250–500 °C)
Mitteltemperaturanlassen ergibt eine hohe Elastizitätsgrenze. Es wird für Federn, Blattfedern und elastische Bauteile verwendet. In diesem Bereich entsteht Anlasstroostit, und die Härte sinkt deutlicher als beim Niedrigtemperaturanlassen.
Hochtemperaturanlassen (500–650 °C)
Hochtemperaturanlassen verbindet Festigkeit und Zähigkeit. Härten mit Hochtemperaturanlassen ist Vergüten – die Grundbehandlung für Vergütungsstähle. Danach hat der Stahl einen hochfesten Kern und gute Kerbschlagzähigkeit. Hochtemperaturanlassen wird für Maschinenteile unter hohen und wechselnden Belastungen eingesetzt, etwa Wellen, Achsen, Zahnräder, Bolzen und Schrauben. Zahnräder werden nach dem Vergüten oft zusätzlich randschichtgehärtet. Es sind stoßbelastete Teile, bei denen Zähigkeit wichtiger ist als maximale Härte.
Bei welcher Temperatur wird Stahl angelassen?
Stahl wird im Bereich 150–650 °C angelassen. Die passende Temperatur hängt von Stahlsorte und geforderter Härte ab. Die chemische Zusammensetzung, besonders Kohlenstoff- und Legierungsgehalt, beeinflusst die Anlassbeständigkeit: Legierte Stähle verlieren ihre Härte langsamer als unlegierte.
Für jede Stahlsorte gibt der Hersteller ein Anlassschaubild an – die Härte in Abhängigkeit von der Temperatur. Danach wird die Anlasstemperatur für die geforderte Härte gewählt. Werte aus Werkstoffdatenblättern sind ein Ausgangspunkt, die tatsächlichen Parameter legt der Verfahrenstechniker fest. Bei gleicher Sorte können sich zwei bei unterschiedlichen Temperaturen angelassene Teile um mehrere bis über zehn HRC unterscheiden. Niedrige Temperatur bedeutet höhere Härte, eine deutliche Härteabnahme bringt erst das Hochtemperaturanlassen.
Wie lange wird Stahl angelassen?
Die Anlassdauer hängt von Stahlsorte, Wanddicke und Chargengröße ab. Beim Anlassen muss die gesamte Charge die Solltemperatur erreichen – die Haltezeit zählt erst ab dem Temperaturausgleich im Querschnitt. Die Haltezeit beeinflusst Gefügeänderungen und Werkstoffeigenschaften.
Haltezeit und Gesamtzyklus sind zu unterscheiden. Der Hersteller des Werkzeugstahls Uddeholm Sverker 21 (entspricht 1.2379) empfiehlt zum Beispiel zweimaliges Anlassen mit Abkühlung auf Raumtemperatur zwischen den Zyklen und mindestens 2 Stunden Haltezeit je Zyklus. Das ergibt etwa 4 Stunden reine Haltezeit; der gesamte Prozess dauert länger, da die Charge erwärmt und abgekühlt werden muss. Meist wird langsam an Luft abgekühlt.
Mehrfaches Anlassen und Sekundärhärte
Mehrfaches Anlassen wird vor allem bei hochlegierten Werkzeugstählen und Schnellarbeitsstählen angewendet. Beim Anlassen um 500–560 °C scheiden sich in diesen Stählen feine Sonderkarbide aus, und Restaustenit wandelt sich in Martensit um. Das ist die Sekundärhärte – die Härte nach dem Anlassen kann sogar über dem Härtewert liegen.
Der aus Restaustenit neu entstandene Martensit muss ebenfalls angelassen werden, daher wird der Zyklus zwei- bis dreimal wiederholt. Für Uddeholm Vanadis 4 Extra empfiehlt der Hersteller mindestens zwei Zyklen, für hohe Maßstabilität und Zähigkeit drei Zyklen bei mindestens 540 °C.
Anlasssprödigkeit
In manchen Temperaturbereichen sinkt die Kerbschlagzähigkeit, statt zu steigen. Das ist die Anlasssprödigkeit, die bei der Wahl der Anlassparameter zu berücksichtigen ist.
Irreversible Anlasssprödigkeit
Die irreversible Anlasssprödigkeit (Typ I) tritt nach dem Anlassen bei etwa 250–400 °C auf. Erneutes Anlassen im selben Bereich beseitigt sie nicht, daher werden diese Temperaturen bei stoßbelasteten Teilen vermieden.
Reversible Anlasssprödigkeit
Die reversible Anlasssprödigkeit (Typ II) tritt bei manchen legierten Stählen nach langsamem Abkühlen aus etwa 450–600 °C auf. Sie wird durch schnelles Abkühlen nach dem Hochtemperaturanlassen, z. B. in Öl, oder durch eine geeignete Zusammensetzung, z. B. Molybdänzusatz, verhindert.
Qualitätskontrolle nach dem Anlassen
Die Qualitätskontrolle umfasst die Härteprüfung nach PN-EN-ISO-Normen, meist nach Rockwell oder Vickers. Bei höheren Anforderungen bewerten Gefügeuntersuchungen die Veränderungen im Werkstoff, ergänzt durch zerstörungsfreie Prüfungen. Moderne Öfen zeichnen die Prozessparameter auf, sodass Temperaturen und Zeiten für jede Charge nachvollziehbar sind – wichtig in der Serienfertigung.
Was bei der Bestellung von Härten und Anlassen anzugeben ist
Damit die Härterei die Parameter für Härten und Anlassen wählen kann, sollten Sie angeben:
- Werkstoffsorte mit Zeugnis,
- technische Zeichnung und Stückzahl,
- geforderte Härte mit Toleranz,
- Angaben zur vorherigen Wärmebehandlung,
- technische Anforderungen an Verzug, Oberfläche und Prüfung,
- Einsatzbedingungen des Teils, falls relevant.
So lassen sich Art und Temperatur des Anlassens an die geforderten Eigenschaften anpassen.
Härten und Anlassen bei Sacher CNC
Sacher CNC verfügt über eine eigene Härterei mit Vakuumöfen, in der wir Härten und Anlassen, Aufkohlen und Plasmanitrieren durchführen. Zerspanung, Wärmebehandlung und Schleifen erfolgen in einem Werk, was Lieferzeiten verkürzt und die Qualitätskontrolle bei mittleren und großen Serien erleichtert. Mehr auf der Seite Wärmebehandlung und im Artikel Was ist Vakuumhärten?.
Senden Sie uns Ihre Zeichnung für ein Angebot – mit Werkstoffsorte, geforderter Härte und Stückzahl.
Stahl anlassen – FAQ
Was bedeutet Anlassen?
Beim Anlassen wird gehärteter Stahl auf eine Temperatur unterhalb der Härtetemperatur erwärmt, gehalten und abgekühlt. Der Prozess baut Spannungen ab und verringert die Sprödigkeit. Angelassen wird immer nach dem Härten.
Bei welcher Temperatur wird Stahl angelassen?
Meist bei 150–650 °C: Niedrigtemperaturanlassen 150–250 °C, Mitteltemperatur 250–500 °C, Hochtemperatur 500–650 °C. Die genaue Temperatur hängt von Stahlsorte und geforderter Härte ab.
Wie lange wird Stahl angelassen?
Die Haltezeit beträgt meist mindestens 1–2 Stunden je Zyklus, gerechnet ab dem Temperaturausgleich im Querschnitt. Werkzeugstähle werden oft zwei- oder dreimal angelassen.
Welche Anlassverfahren gibt es?
Niedrig-, Mittel- und Hochtemperaturanlassen sowie mehrfaches Anlassen bei Werkzeugstählen. Angelassen wird in Luftumwälzöfen, unter Schutzgas, im Vakuum oder in Öl- und Salzbädern.