Die Funkenerosion (EDM) ist ein unkonventionelles Verfahren zur Formgebung von Metallen, bei dem Material durch kontrollierte elektrische Entladungen zwischen einer Elektrode oder einem Draht und dem Werkstück abgetragen wird. Dadurch kann die Funkenerosion Werkstoffe jeder Härte bearbeiten und Teile mit komplexer Geometrie mit hoher Genauigkeit herstellen. Im Folgenden erklären wir, wie eine Erodiermaschine arbeitet, welche Arten der EDM es gibt, welche Vorteile und Grenzen sie hat und wann es sich lohnt, die Funkenerosion an einen Auftragnehmer zu vergeben.
Inhaltsverzeichnis:
- Was ist Funkenerosion (EDM)?
- Arten der Funkenerosion
- Werkstoffe und Anforderungen der EDM
- Genauigkeit und Oberflächenqualität
- Vorteile der EDM
- Grenzen und Kosten der EDM
- EDM im Vergleich zu anderen Bearbeitungsverfahren
- Anwendungen der Funkenerosion in der Industrie
- Wann lohnt es sich, die Funkenerosion zu vergeben?
- Funkenerosion – FAQ
Was ist Funkenerosion (EDM)?
EDM steht für Electrical Discharge Machining. Die Funkenerosion trägt Material vom Werkstück durch kontrollierte Entladungen ab. Zwischen der Elektrode oder dem Draht und dem Werkstück entsteht eine elektrische Entladung, die hohe Temperatur erzeugt und ein kleines Materialteilchen von der Oberfläche entfernt. Viele Male wiederholt, geben die Entladungen dem Teil die geplante Form. Die Elektrode berührt das Teil nicht, deshalb funktioniert das Verfahren an Stellen, die ein konventionelles Werkzeug nicht erreicht.
Die Integration der EDM in eine CNC-Steuerung ist heute Standard, deshalb läuft der Prozess nach einem Programm, das aus der Konstruktion des Teils erstellt wurde. Die Funkenerosion ergänzt das CNC-Fräsen und das Schleifen und bewährt sich in der Praxis dort, wo klassische Werkzeuge begrenzte Möglichkeiten haben.
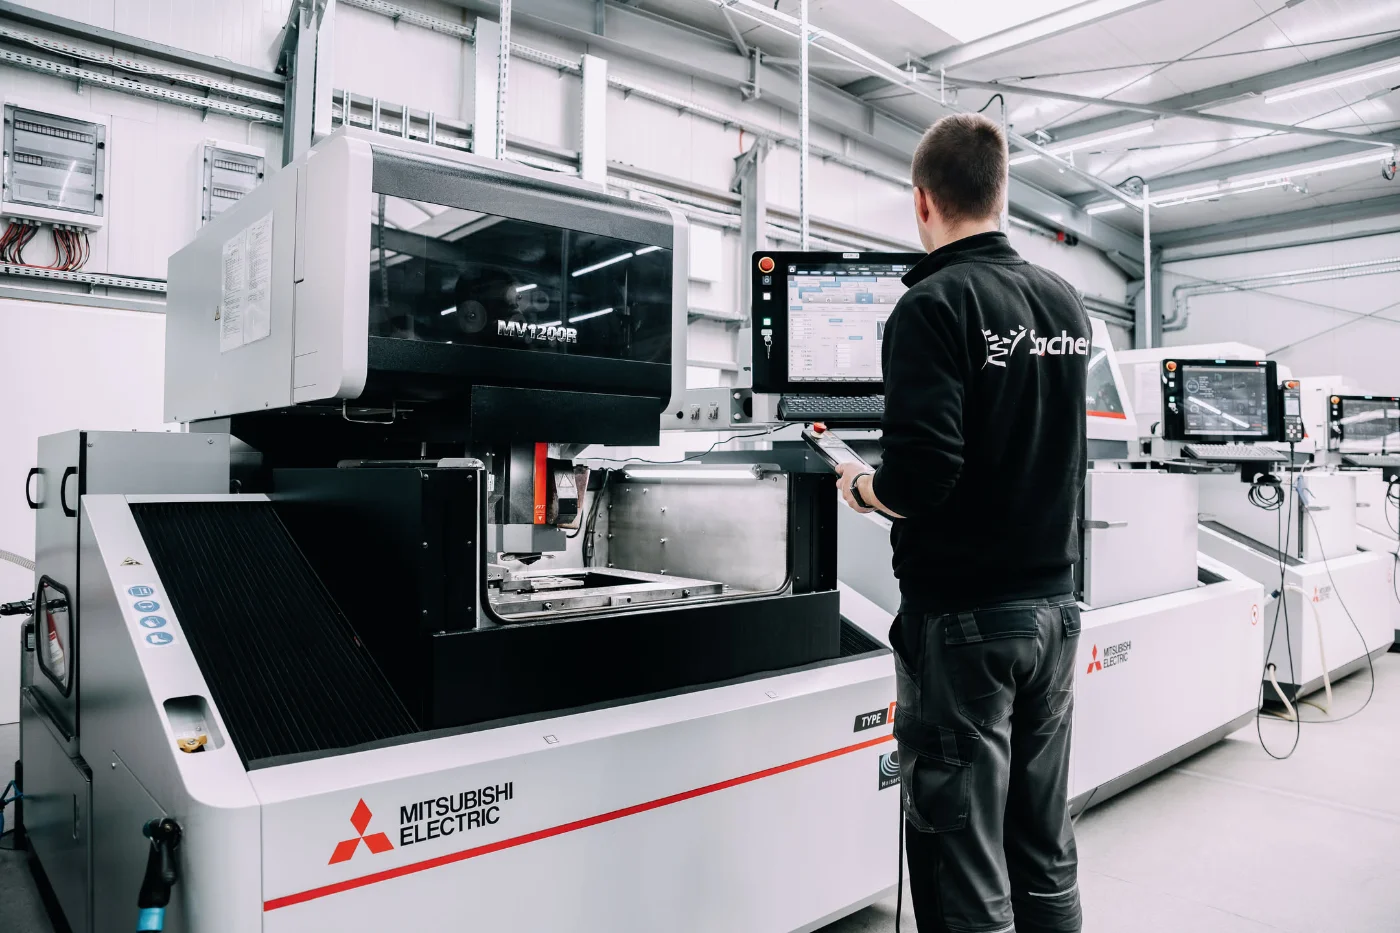
Wie funktioniert eine Erodiermaschine?
Eine Erodiermaschine taucht das Werkstück in eine Dielektrikumsflüssigkeit und führt eine Elektrode oder einen Draht nah an das Werkstück heran. Die Dielektrikumsflüssigkeit isoliert beide Teile, und wenn die Spannung den richtigen Wert erreicht, entsteht im Spalt eine elektrische Entladung. Das Material schmilzt oder verdampft, und die Dielektrikumsflüssigkeit kühlt das Teil und spült die abgetragenen Partikel weg. Ihr Durchfluss bestimmt die Stabilität des Prozesses, und das Dielektrikum selbst muss ausgetauscht und aufbereitet werden.
Die Erzeugung und Steuerung der Entladungen erfolgt in der CNC-Steuerung, die die Elektrode oder den Draht auf einer programmierten Bahn führt. Die EDM-Technologie übt keine Schnittkräfte auf das Material aus, was das Verformungsrisiko verringert.
Arten der Funkenerosion
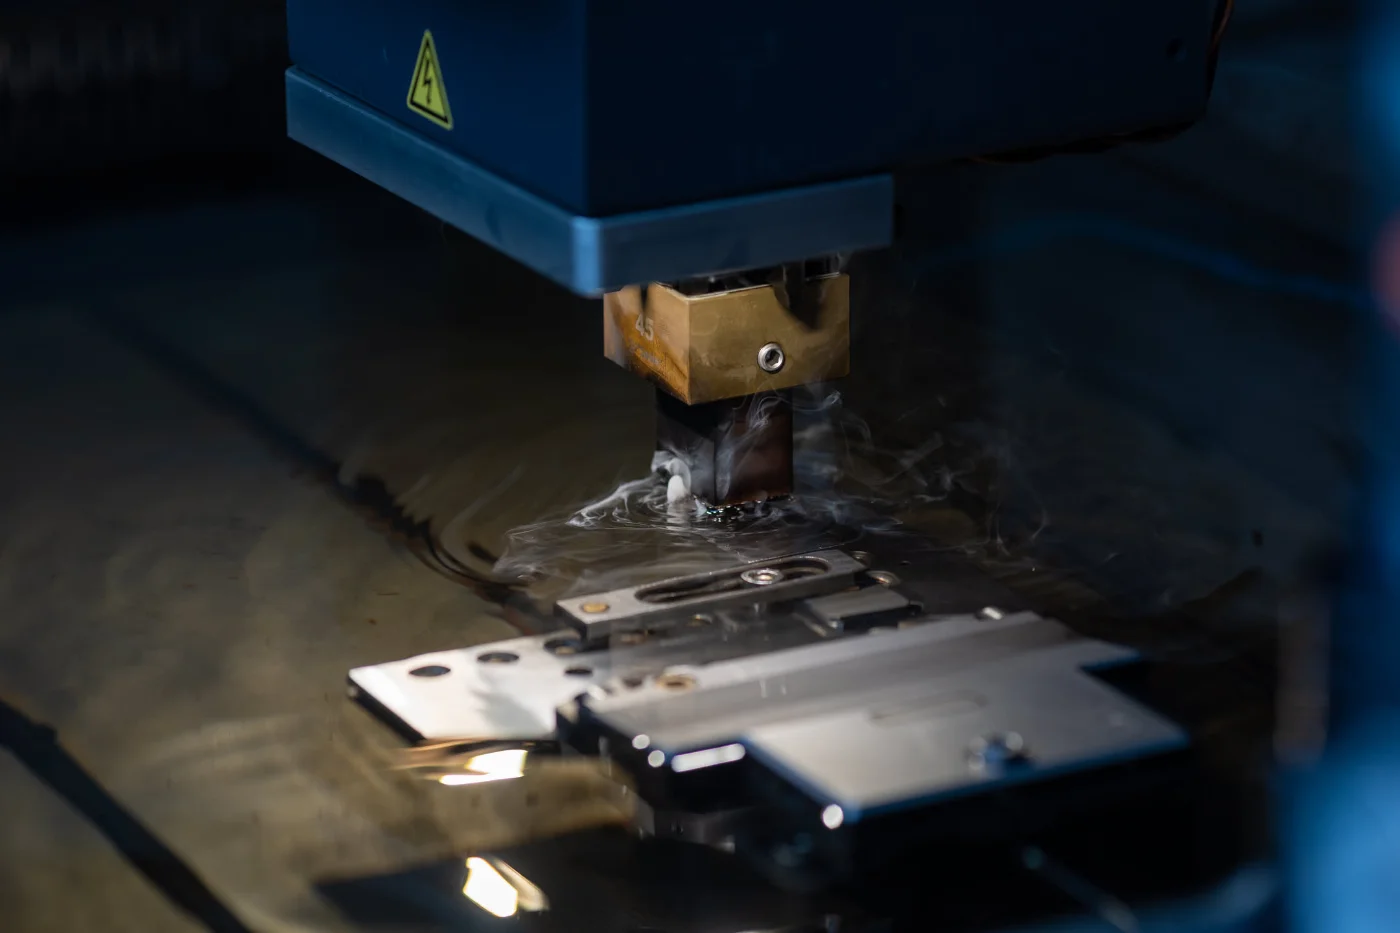
Zu den Arten der EDM gehören das Senkerodieren, das Drahtschneiden und das Erodierbohren. Die Wahl der Technologie hängt von der Geometrie des Teils ab.
Senkerodieren
Das Senkerodieren verwendet eine Elektrode in der Form der Kavität und erzeugt Vertiefungen mit komplexer 3D-Form. Es bewährt sich bei der Herstellung von Spritzgussformen und Matrizen sowie überall dort, wo scharfe Formen der Teile zählen. Der Verschleiß der Elektroden erfordert ihren Austausch, und Konstruktion und Fertigung der Elektroden werden in die Kosten des Auftrags eingerechnet. Die Wahl der Elektroden hängt von der Form der Kavität und vom Werkstoff des Teils ab.
Drahterodieren (Wire EDM)
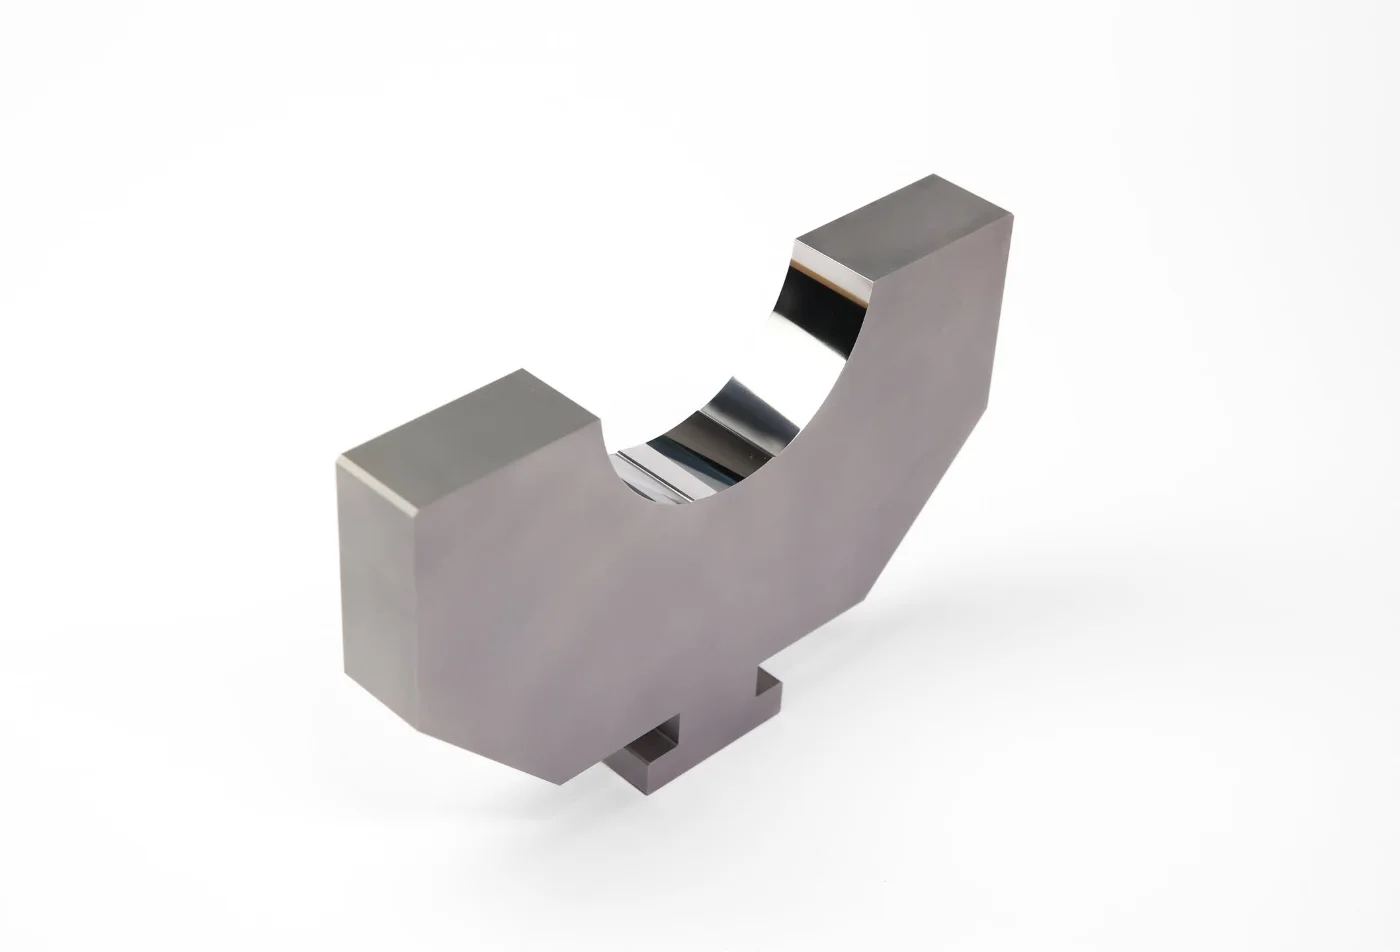
Das Drahterodieren verwendet einen hauchdünnen Draht als Elektrode und eignet sich optimal zum Ausschneiden von Konturen und Profilen. Die Funkenerosion mit Draht ist hervorragend für komplexe Konturen geeignet, auch in harten Werkstoffen. Wire EDM kommt mit dünnen Wänden zurecht, weil keine Schnittkräfte auftreten. Der Draht verschleißt während der Arbeit, deshalb führt die Maschine ständig einen neuen Abschnitt nach. Wegen seines Durchmessers haben scharfe Innenecken beim Wire EDM einen kleinen Radius.
Erodierbohren
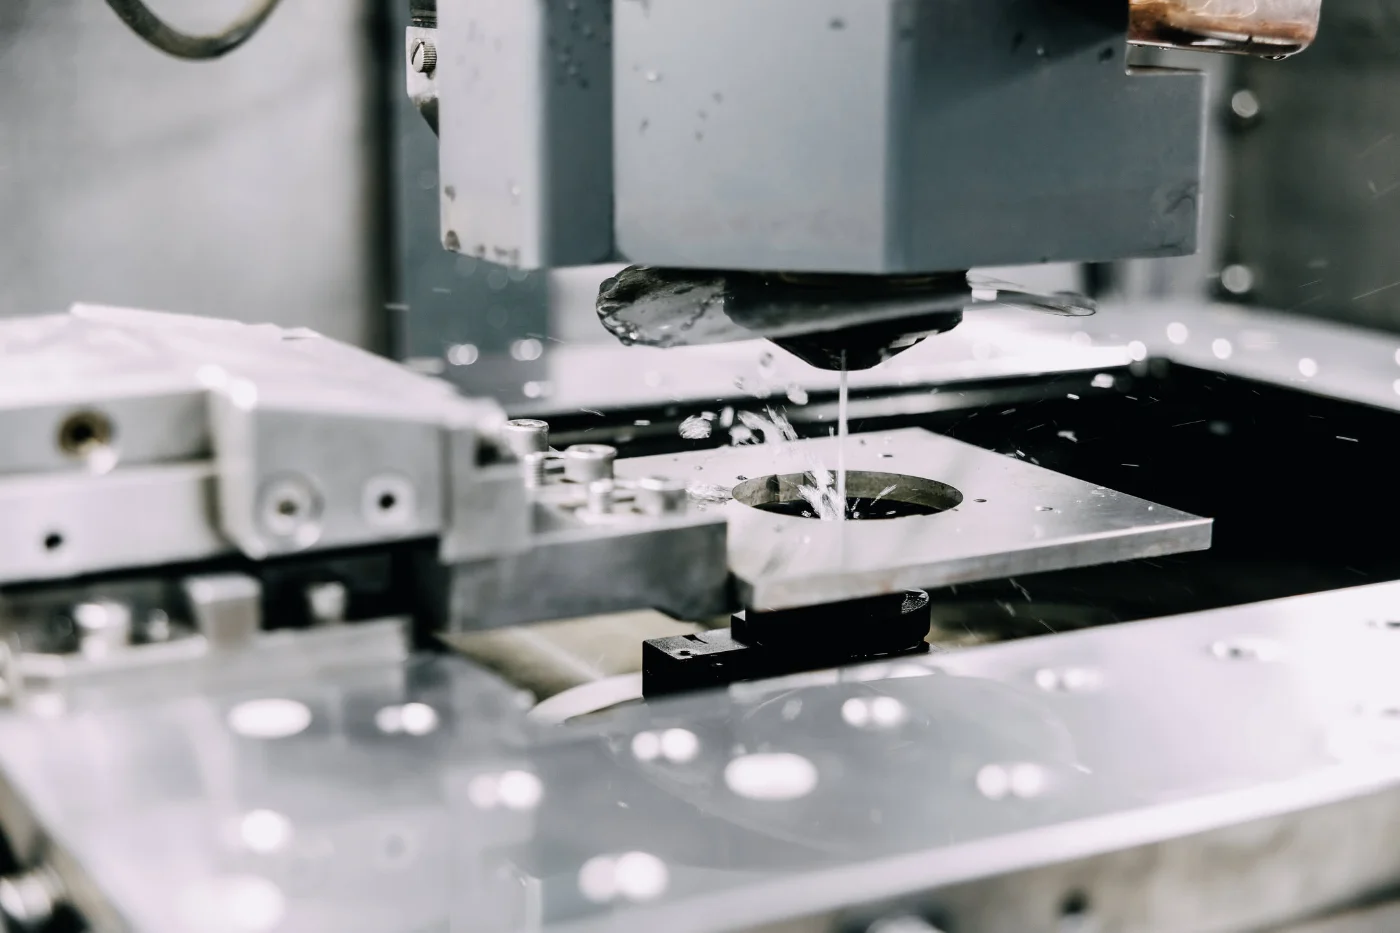
Die EDM für Bohrungen dient zur Herstellung kleiner Löcher, auch in harten Werkstoffen. Das Verfahren ist besonders vorteilhaft bei der Bearbeitung komplexer Formen und kleiner Bohrungen. Mit ihm lässt sich ein Startloch für den Draht vorbereiten, und wo ein Bohrer an Grenzen stößt, ergänzt das Erodierbohren das mechanische Bohren.
Werkstoffe und Anforderungen der EDM
Die Funkenerosion erfordert einen elektrisch leitfähigen Werkstoff. Die Technologie erfordert eine Leitfähigkeit über 10⁻² S/cm und eignet sich daher nicht für Kunststoffe. Die Härte des Werkstoffs spielt keine Rolle: Die EDM ermöglicht die Bearbeitung von gehärtetem Stahl, Titan und Inconel. Die an den Werkstoff und die erwartete Oberflächenqualität angepassten Parameter wählt der Bediener auf der Grundlage der Erfahrung des Teams.
Genauigkeit und Oberflächenqualität
Das EDM-Verfahren ermöglicht hohe Präzision im Bereich von Mikrometern. Die EDM erreicht Toleranzen von 0,01–0,1 mm, also einigen zehn Mikrometern, was die bei Matrizen und feinen Details erforderliche Genauigkeit gewährleistet. In vielen Fällen entfällt dadurch eine zusätzliche Nachbearbeitung, und die Gratbildung wird begrenzt. Hohe Genauigkeit und Wiederholbarkeit sichern eine gleichbleibende Qualität der einzelnen Stücke.
Die Funkenerosion erzeugt hohe Temperatur, was zur Bildung einer aufgeschmolzenen Schicht führen kann. Das muss bei der Planung des Prozesses berücksichtigt werden. Die Genauigkeit hängt außerdem vom Zustand der Elektrode oder des Drahtes und von der Qualität des Dielektrikums ab.
Vorteile der EDM
Die EDM-Technologie ermöglicht die Bearbeitung von Werkstoffen, die konventionell schwer zu bearbeiten sind, unabhängig von der Härte. Das Fehlen von Schnittkräften erlaubt die Bearbeitung von Teilen mit dünnen Wänden und unterschiedlicher Dicke. Die EDM ist besonders vorteilhaft bei komplexen Formen und feinen Details und ermöglicht außerdem komplexe 3D-Formen. Sie ist auch bei der Regenerierung teurer Teile nützlich.
Grenzen und Kosten der EDM
Der EDM-Prozess ist in der Regel langsamer als traditionelle Zerspanungsverfahren, und die Abtragsrate liegt unter 20 mm³/(A·min), daher ist die Leistung geringer. Eine Grenze ist die Notwendigkeit eines Dielektrikums, dessen Austausch und Aufbereitung Geld kosten. Hinzu kommt der Verschleiß der Elektrode oder des Drahtes.
Die Betriebskosten der EDM sind wegen des Materialverbrauchs hoch, deshalb ist das Verfahren in der Massenfertigung teuer. Am wirtschaftlichsten ist es bei kleinen und mittleren Serien.
EDM im Vergleich zu anderen Bearbeitungsverfahren
Die Funkenerosion ersetzt das Fräsen und Drehen nicht, sondern ergänzt sie. Ein typischer Prozess ist Fräsen, Härten und anschließend EDM. Die EDM ist der letzte oder vorletzte Bearbeitungsschritt, weil sie die präzise Endbearbeitung von Teilen nach der Wärmebehandlung erlaubt. Mehr auf den Seiten über CNC-Fräsen und Wärmebehandlung.
Anwendungen der Funkenerosion in der Industrie
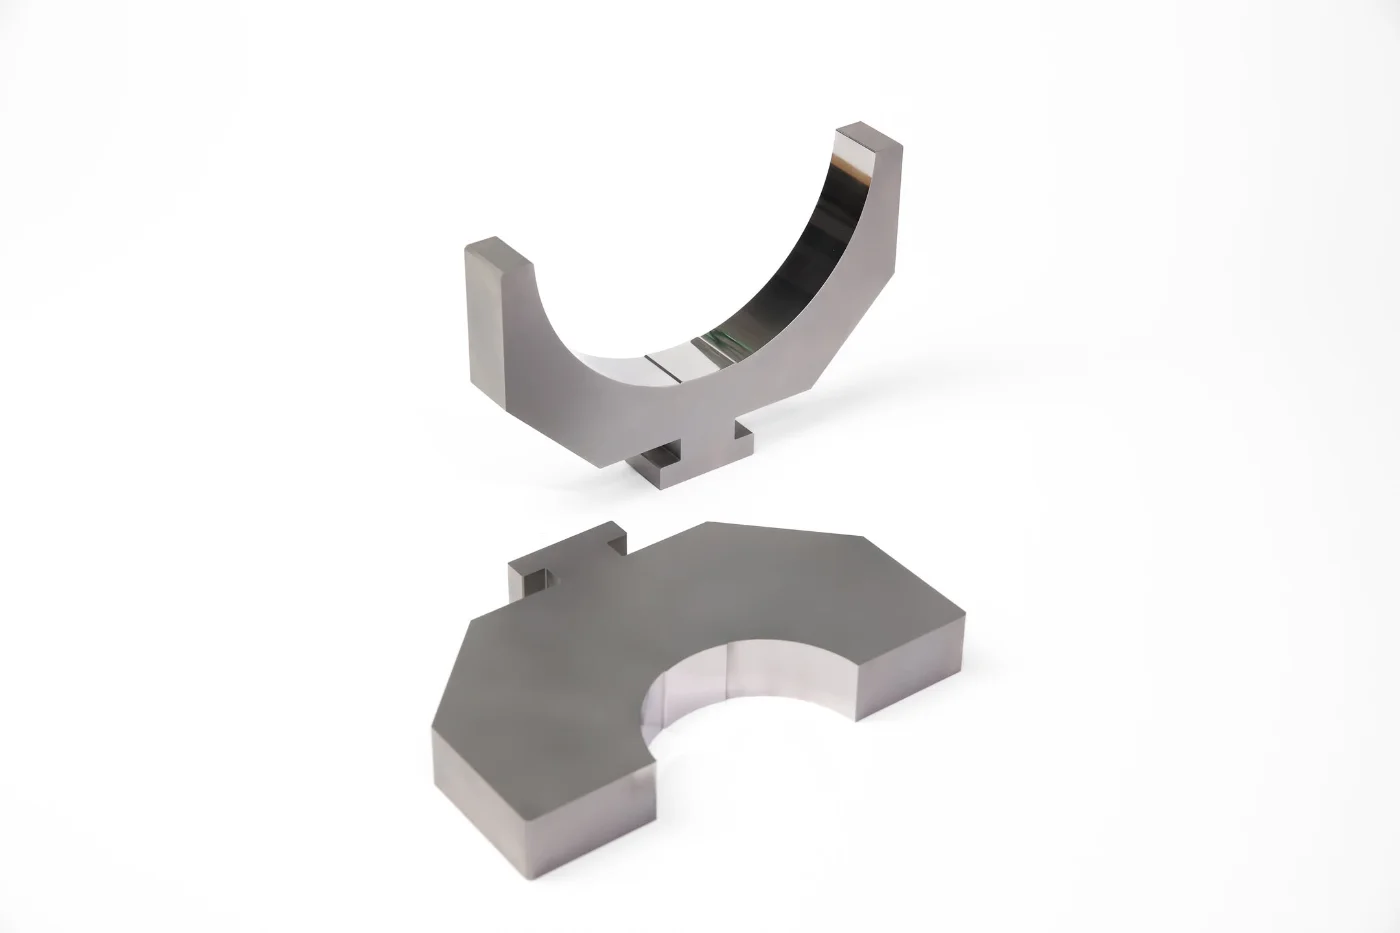
Die EDM wird in der Werkzeugindustrie zur Herstellung von Formen und Matrizen eingesetzt, auch für das Strangpressen. Die Funkenerosion findet in vielen Branchen Anwendung, unter anderem in der Luftfahrt, der Raumfahrt und der Medizin. Sie ist entscheidend bei der Fertigung von Luftfahrtkomponenten, und in der Medizin dient sie zur Herstellung von Implantaten. Die EDM ermöglicht außerdem die Herstellung von Spritzgussformen mit komplexen Formen und wird bei der Herstellung von Zahnrädern eingesetzt. Siehe die Seite über Funkenerosion.
Wann lohnt es sich, die Funkenerosion zu vergeben?
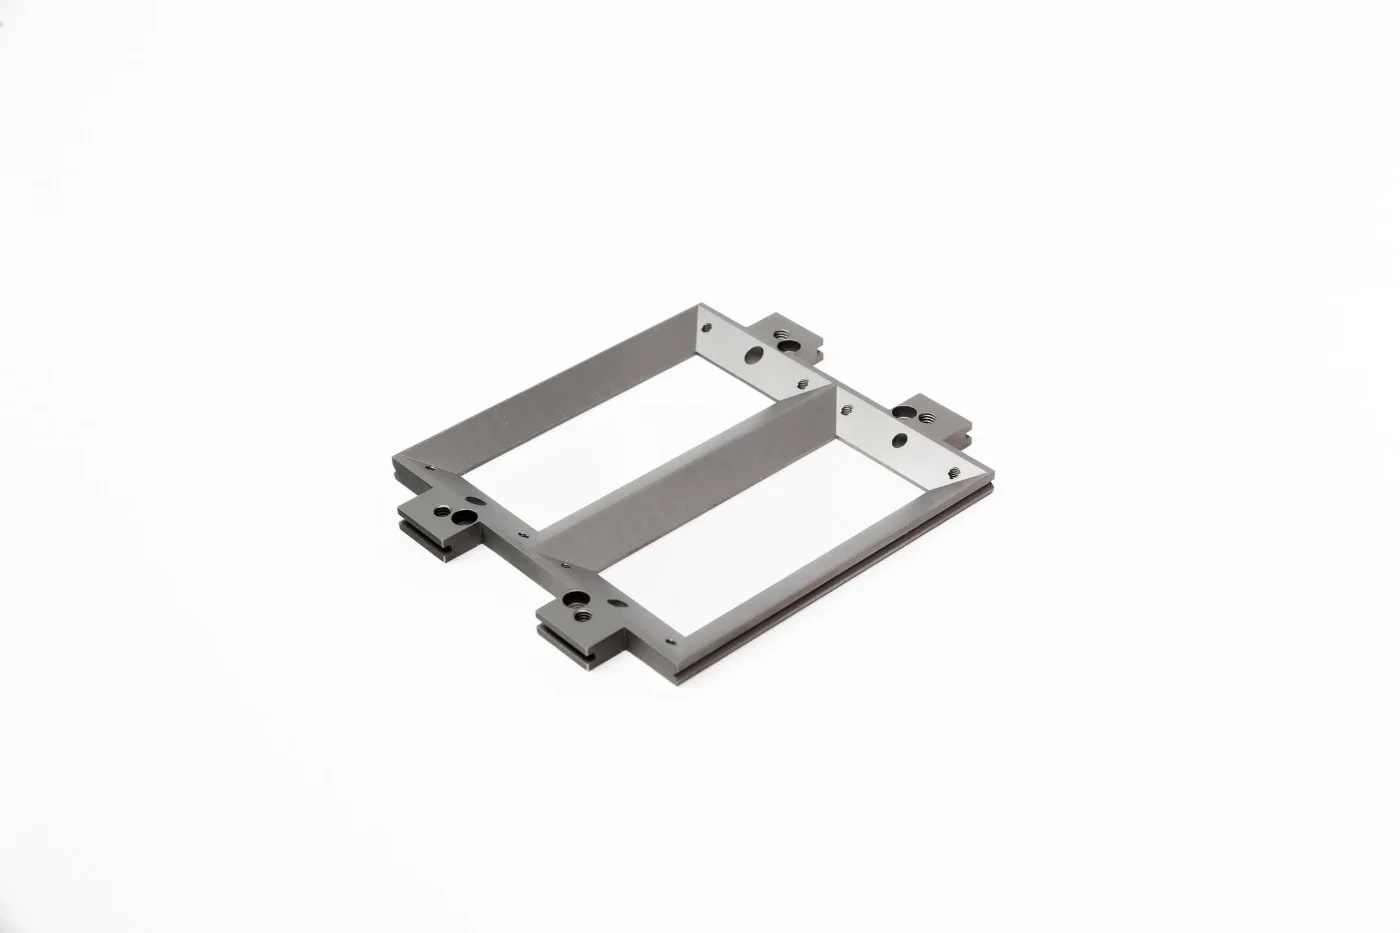
Es lohnt sich, wenn das Teil aus einem harten Werkstoff besteht und komplexe Konturen, scharfe Ecken oder dünne Wände hat. Es zahlt sich bei kleinen und mittleren Serien sowie bei der Endbearbeitung eines Teils nach dem Härten aus. Für ein Angebot genügt eine technische Zeichnung oder ein 3D-Modell mit Angabe von Werkstoff, Toleranzen und Stückzahl.
Funkenerosion – FAQ
Was bedeutet die Abkürzung EDM?
Die Abkürzung stammt von Electrical Discharge Machining. In der Metallbearbeitung ist das die Funkenerosion, dasselbe Verfahren, das wir in diesem Artikel beschreiben.
Geht es bei EDM nur um Metallbearbeitung?
In der Industrie ist EDM die Funkenerosion. Dieselbe Abkürzung wird auch in anderen Bereichen verwendet, zum Beispiel in der elektronischen Musik, aber das ist eine völlig andere Bedeutung.
Wie funktioniert eine Erodiermaschine?
Eine Erodiermaschine führt eine Elektrode oder einen Draht in einer Dielektrikumsflüssigkeit nah an das Werkstück heran. Elektrische Entladungen tragen kleine Materialteilchen von der Oberfläche ab, und die CNC-Steuerung führt die Elektrode auf einer programmierten Bahn.
Wie funktioniert das Drahterodieren?
Das Drahterodieren verwendet einen hauchdünnen Draht als Elektrode. Der Draht bewegt sich entlang der Kontur, und die Entladungen schneiden ein Profil in das Material, ohne Schnittkräfte.
Welche Arten der Bearbeitung gibt es?
Zu den grundlegenden Arten der Bearbeitung gehören die Zerspanung (Drehen, Fräsen, Bohren, Schleifen), die Funkenerosion und die Wärmebehandlung. Bei der EDM unterscheiden wir Senkerodieren, Drahtschneiden und Bohren.
Welche Arten der CNC-Bearbeitung gibt es?
Die CNC-Bearbeitung umfasst Drehen, Fräsen, Bohren und Schleifen sowie die von der CNC-Steuerung gesteuerte Funkenerosion.