Die Stahlbearbeitung umfasst alle Verfahren, die Form, Maße oder Eigenschaften eines Stahlwerkstoffs verändern, sodass ein fertiges Teil mit der geforderten Funktion entsteht. Dazu gehören die spanende Bearbeitung, die Umformung, die Wärmebehandlung und die thermochemische Behandlung sowie das Funkenerodieren und die Oberflächenveredelung.
Der Artikel richtet sich an Konstrukteure, Verfahrenstechniker und Einkaufsabteilungen, die Stahlteile in Serie bestellen. Wir erklären, welche Arten der Stahlbearbeitung es gibt, worin sie sich unterscheiden, wie die Stahlsorte die Wahl des Verfahrens beeinflusst und in welcher Reihenfolge Verfahren kombiniert werden, um ein zeichnungsgerechtes Teil zu erhalten.
Inhaltsverzeichnis:
- Was ist Stahlbearbeitung?
- Arten der Stahlbearbeitung
- Spanende Bearbeitung von Stahl
- Umformung von Stahl
- Wärmebehandlung und thermochemische Behandlung von Stahl
- Funkenerodieren von Stahl
- Oberflächenveredelung und Korrosionsschutz
- Stahlsorte und Bearbeitung
- Wie wählt man das Bearbeitungsverfahren?
- Stahlbearbeitung bei Sacher CNC
- Stahlbearbeitung – FAQ
Was ist Stahlbearbeitung?
Stahl ist eine Legierung aus Eisen mit Kohlenstoff und Legierungselementen. Er ist fest, gut verfügbar und wird in vielen Industriezweigen eingesetzt: vom Maschinenbau über die Automobilindustrie bis zum Werkzeugbau. Ein Rohstab, Blech oder Schmiedeteil ist jedoch selten ohne weitere Bearbeitung einsatzbereit.
Die Stahlbearbeitung gibt dem Werkstoff die gewünschte Form und die geforderten Maße, die passende Oberflächengüte und bessere mechanische Eigenschaften, z. B. Härte, Festigkeit und Verschleißbeständigkeit. Ein Teil durchläuft meist mehrere Verfahren, die zusammen den Fertigungsprozess bilden.
Die zwei größten Gruppen sind die mechanische Bearbeitung von Metallen und die Wärmebehandlung von Metallen. Präzise Bearbeitung und eine richtig gewählte Wärmebehandlung entscheiden darüber, ob ein hochwertiges Teil in der Maschine die geforderte Zeit hält.
Arten der Stahlbearbeitung
Die grundlegenden Arten der Stahlbearbeitung sind:
- spanende Bearbeitung (mechanische Bearbeitung) – Abtragen von Werkstoff mit einem Werkzeug: Drehen, Fräsen, Bohren, Schleifen,
- Umformung – Formgebung durch bleibende Verformung, ohne Werkstoffabtrag: Schmieden, Walzen, Stanzen, Biegen,
- Wärmebehandlung und thermochemische Behandlung – Änderung von Gefüge und Eigenschaften des Stahls durch Erwärmen und Abkühlen, teils verbunden mit einer Änderung der chemischen Zusammensetzung der Randschicht,
- Funkenerodieren – Werkstoffabtrag durch elektrische Entladungen, unabhängig von der Härte des Stahls,
- chemische Behandlung und Oberflächenbehandlung – z. B. Brünieren, Beizen oder Korrosionsschutzbeschichtungen.
Jedes dieser Verfahren löst ein anderes Problem, deshalb werden in der Teilefertigung meist mehrere kombiniert.
Spanende Bearbeitung von Stahl
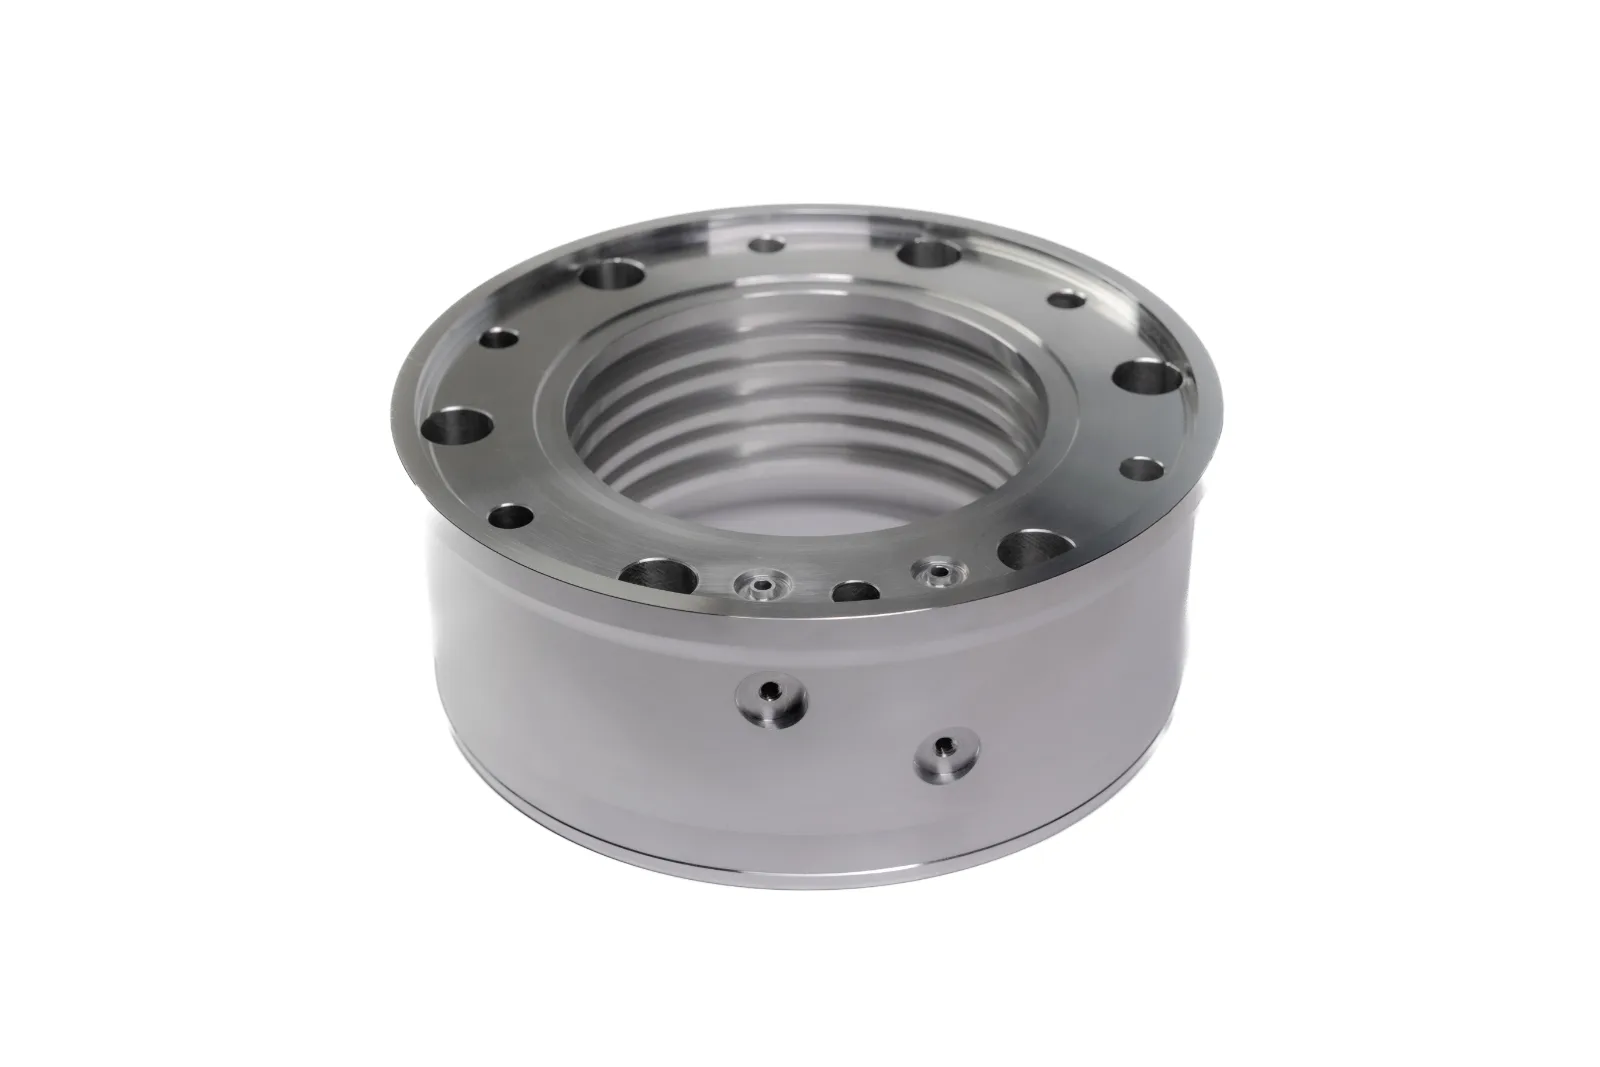
Bei der spanenden Bearbeitung wird überschüssiger Werkstoff in Form von Spänen abgetragen, bis das Teil die geforderten Maße und die Form erreicht. Sie ist das am häufigsten eingesetzte Verfahren bei der Herstellung von Maschinenteilen, da sie hohe Präzision und Wiederholgenauigkeit ermöglicht, auch in großen Serien.
Das Ergebnis hängt von den Schnittdaten ab: Schnittgeschwindigkeit, Vorschub und Schnitttiefe sowie vom Werkzeug und der Kühlung. Für Stahl werden harte Werkzeuge verwendet – meist aus Hartmetall, seltener aus Schnellarbeitsstahl (HSS) und bei gehärtetem Stahl auch aus Keramik oder CBN. Heute wird Stahl überwiegend auf CNC-Maschinen zerspant, was das Einhalten der Toleranzen über die ganze Serie erleichtert.
Zur spanenden Bearbeitung gehören auch Bohren, Gewindeschneiden und Reiben. Bohrungen werden meist in derselben Aufspannung wie das Drehen oder Fräsen gefertigt, was ihre Lage zu anderen Flächen verbessert.
Drehen
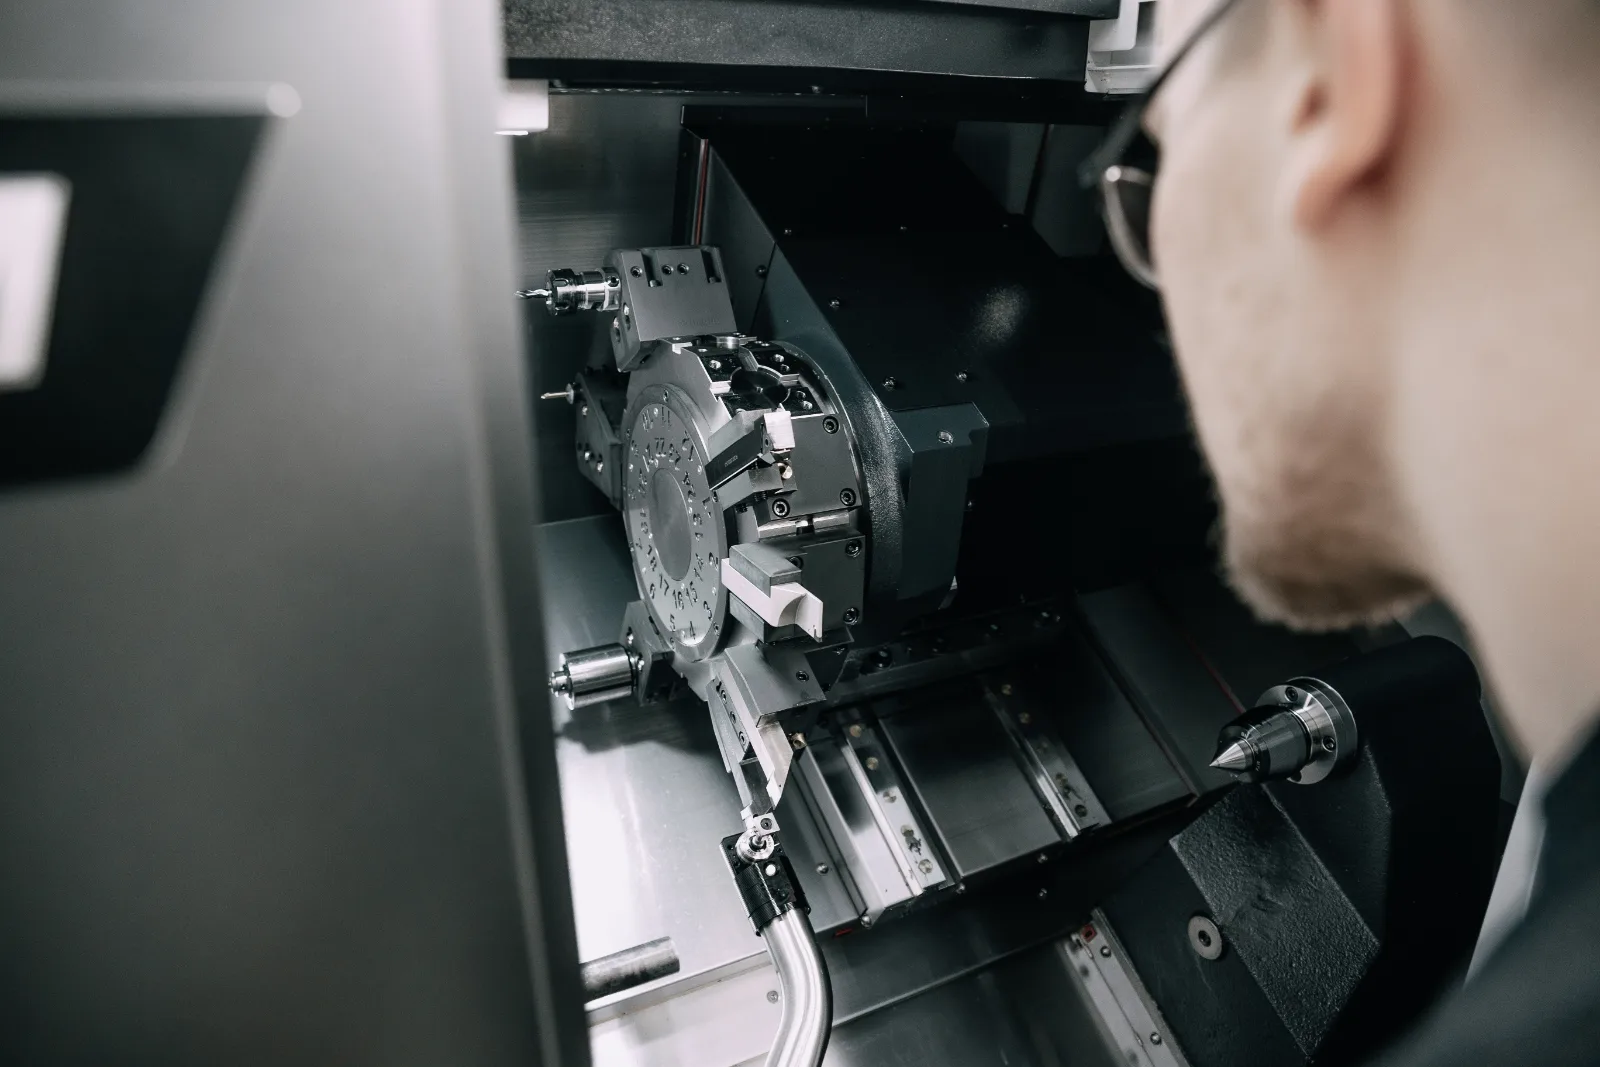
Beim Drehen rotiert das Werkstück, und der Drehmeißel bewegt sich entlang oder quer zu seiner Achse. So entstehen Wellen, Buchsen, Bolzen, Flansche und andere Drehteile. Auf CNC-Drehmaschinen mit angetriebenen Werkzeugen lassen sich in einer Aufspannung auch Querbohrungen und gefräste Flächen fertigen. Mehr auf der Seite CNC-Drehen.
Fräsen
Beim Fräsen dreht sich das Werkzeug, und das Werkstück steht still oder bewegt sich relativ dazu. Gefräst wird auf Fräsmaschinen und CNC-Bearbeitungszentren. Das Verfahren wird für Gehäuse, Platten, Taschen, Nuten und Formflächen eingesetzt. 5-Achs-Bearbeitungszentren bearbeiten ein komplexes Teil von mehreren Seiten in einer Aufspannung. Mehr auf der Seite CNC-Fräsen.
Schleifen
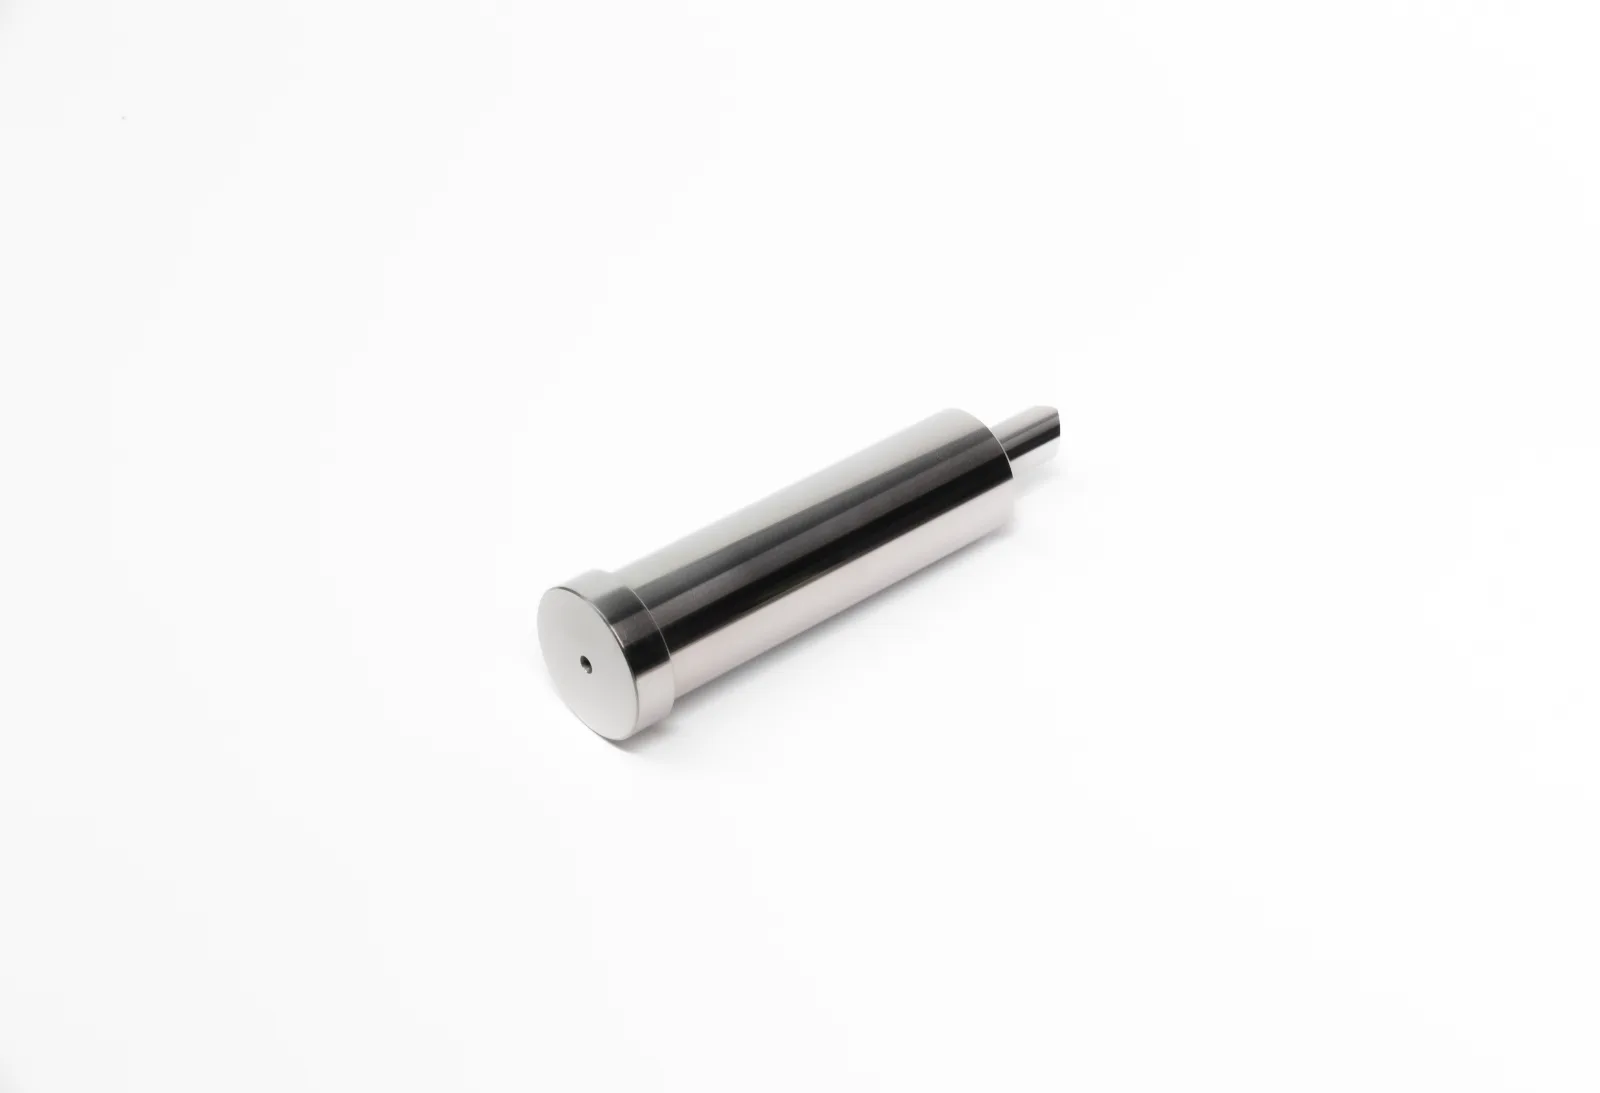
Schleifen ist ein abrasives Verfahren: Der Werkstoff wird von den Körnern der Schleifscheibe abgetragen. Es erreicht die höchste Maßgenauigkeit und eine sehr glatte Oberfläche und ist deshalb meist der letzte Arbeitsgang nach dem Härten, z. B. an Passflächen, Lagerzapfen und Führungen. Mehr auf der Seite CNC-Schleifen.
Umformung von Stahl
Die Umformung ändert die Form des Werkstoffs durch bleibende Verformung, ohne Späne und damit fast ohne Materialverlust. Die wichtigsten Verfahren sind Schmieden, Walzen, Stanzen und Biegen sowie das Scherschneiden und Ausschneiden von Blechen.
Stahl wird warm oder kalt umgeformt. Warm, bei hoher Temperatur, lässt sich Stahl leichter verformen – so entstehen Schmiedeteile und Walzdraht. Kaltumformung ergibt eine bessere Maßgenauigkeit und eine glattere Oberfläche, und der Werkstoff wird durch Kaltverfestigung fester.
Die Umformung eignet sich für sehr große Serien von Teilen aus dünnem Blech, z. B. Halter und Gehäuse. Sie erfordert jedoch Werkzeuge – Matrizen, Schneid- und Stanzwerkzeuge –, die selbst durch spanende Bearbeitung und Funkenerodieren entstehen. Mehr dazu auf der Seite Matrizen und Stanzwerkzeuge.
Wärmebehandlung und thermochemische Behandlung von Stahl
Die Wärmebehandlung ändert das Gefüge des Stahls und damit seine mechanischen und in gewissem Maße auch physikalischen Eigenschaften, ohne die Form des Teils zu verändern. Sie besteht aus dem Erwärmen auf eine bestimmte Temperatur, dem Halten und dem kontrollierten Abkühlen. Meist erfolgt sie nach der Schruppbearbeitung und vor dem Schleifen.
Härten und Anlassen
Das Härten von Stahl erhöht Härte und Verschleißfestigkeit. Nach dem Härten ist Stahl jedoch spröde, deshalb wird er immer angelassen – das Anlassen verringert Sprödigkeit und Spannungen, und die Anlasstemperatur bestimmt die Endhärte. Das Vakuumhärten begrenzt die Oxidation der Oberfläche und den Verzug der Teile.
Glühen
Glühen macht Stahl weicher, baut Spannungen nach dem Schweißen oder der Bearbeitung ab und vereinheitlicht das Gefüge. Es wird z. B. vor der spanenden Bearbeitung oder zum Stabilisieren der Maße hochgenauer Teile eingesetzt.
Aufkohlen und Nitrieren
Die thermochemische Behandlung ändert die chemische Zusammensetzung der Randschicht. Das Aufkohlen reichert sie mit Kohlenstoff an und ergibt nach dem Härten eine harte Oberfläche und einen zähen Kern. Nitrieren erhöht die Oberflächenhärte und Verschleißfestigkeit und verringert die Reibung; zudem erfolgt es bei niedrigerer Temperatur als das Härten, sodass sich die Teile weniger verziehen.
Funkenerodieren von Stahl
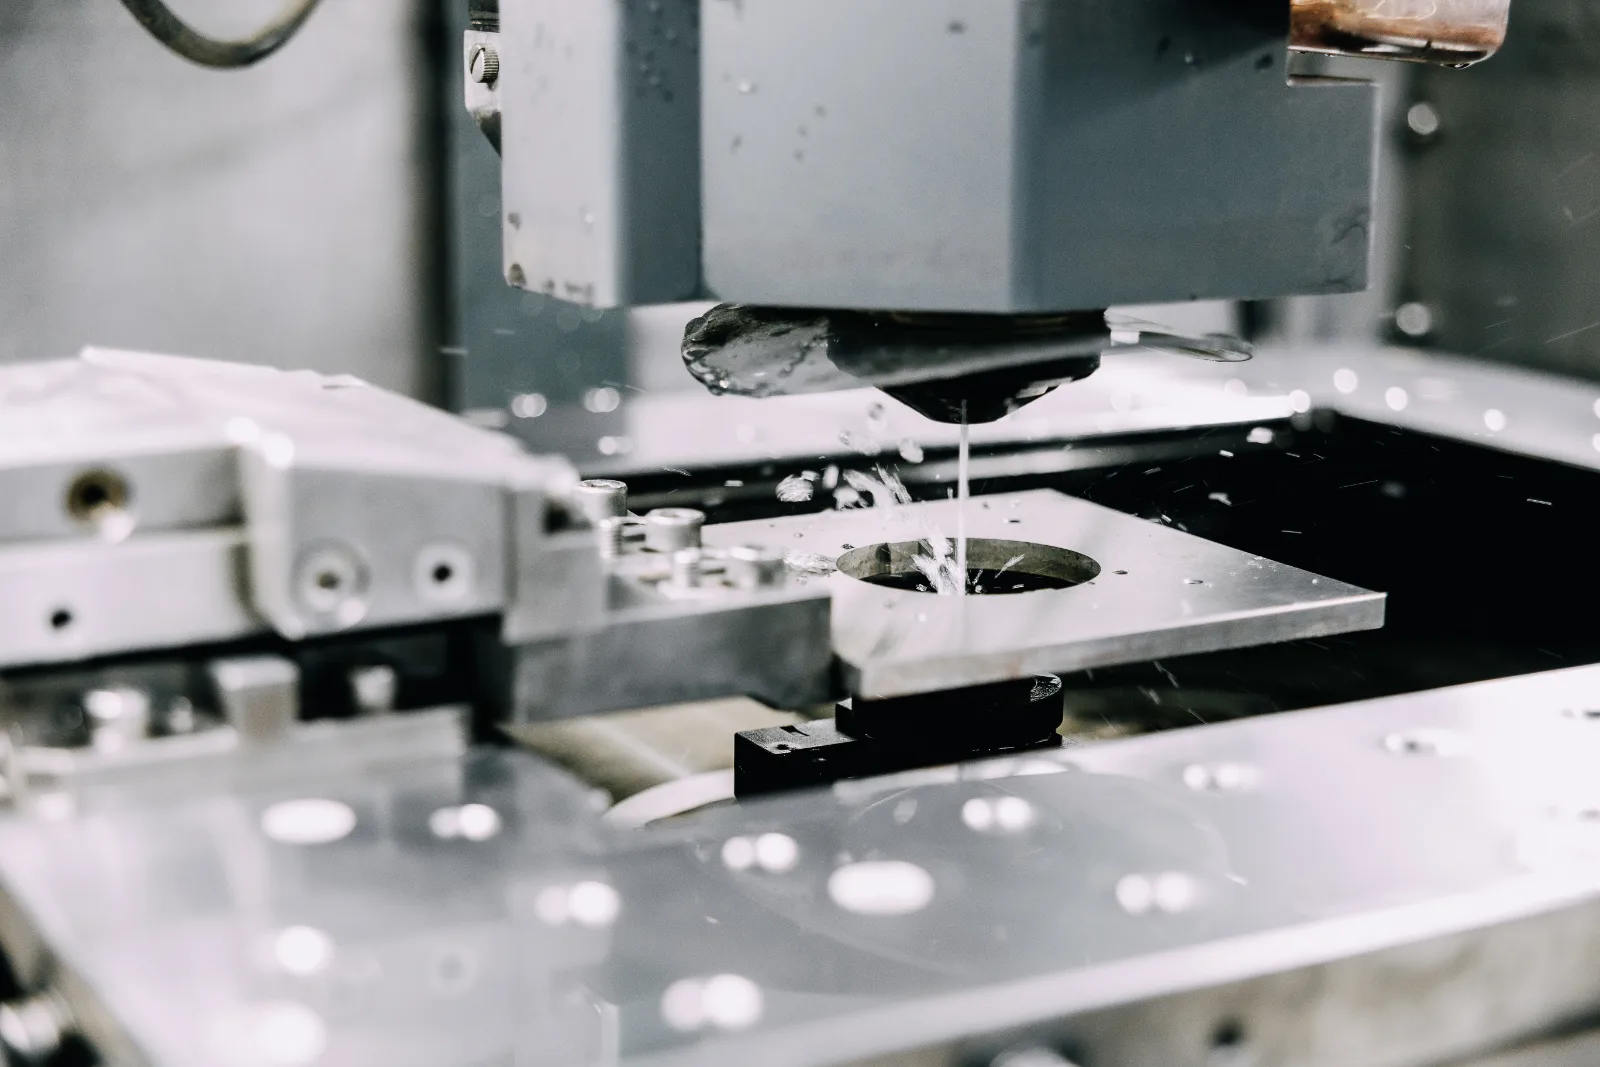
Das Funkenerodieren (EDM) trägt Werkstoff durch elektrische Entladungen zwischen Elektrode und Werkstück ab. Die Härte des Stahls spielt dabei keine Rolle, daher eignet sich das Verfahren für gehärteten Stahl und Werkzeugstahl. Drahterodieren schneidet präzise Konturen, z. B. in Stempeln und Matrizen, Senkerodieren erzeugt Formvertiefungen und scharfe Innenecken, die mit einem Fräser nicht herstellbar sind. Mehr auf der Seite Funkenerosion.
Oberflächenveredelung und Korrosionsschutz
Ungeschützter Kohlenstoff- und legierter Stahl korrodiert. Deshalb erhalten Teile nach der mechanischen Bearbeitung und Wärmebehandlung oft eine Beschichtung oder Schutzschicht. Üblich sind Brünieren, Verzinken, Vernickeln und Pulverbeschichten. Chemische Behandlungen wie Beizen und Passivieren bereiten die Oberfläche vor oder verbessern die Korrosionsbeständigkeit von Edelstahl.
Die Wahl der Oberfläche hängt von den Einsatzbedingungen des Teils, der geforderten Beständigkeit und den Toleranzen ab, da die Schichtdicke die Maße verändert.
Stahlsorte und Bearbeitung
Die Werkstoffeigenschaften bestimmen, wie leicht sich ein Stahl bearbeiten lässt:
- unlegierter Baustahl (z. B. C45) – lässt sich gut zerspanen und härten, im Maschinenbau weit verbreitet,
- legierter Vergütungsstahl (z. B. 42CrMo4) – hat nach dem Vergüten bessere mechanische Eigenschaften, erfordert aber höhere Schnittkräfte,
- Werkzeugstahl – erreicht nach der Wärmebehandlung eine hohe Härte, daher werden einige Arbeitsgänge vor dem Härten ausgeführt und die Endbearbeitung durch Schleifen oder Erodieren,
- Edelstahl – leitet Wärme schlechter, und austenitische Sorten verfestigen sich beim Zerspanen, deshalb brauchen sie scharfe Werkzeuge, eine stabile Spannung und gute Kühlung.
Die Bearbeitung von Stahl mit über ca. 45 HRC erfordert spezielle Werkzeuge und steife Maschinen. Darüber schreiben wir im Artikel Fräsen und Bearbeiten von gehärtetem Stahl mit CNC.
Wie wählt man das Bearbeitungsverfahren?
Das Verfahren richtet sich nach der Form des Teils, der geforderten Präzision, der Stahlsorte, der Losgröße und den technischen Anforderungen der Zeichnung. Ein typischer Fertigungsablauf für ein Stahlteil sieht so aus:
- Ablängen des Materials oder Brennschneiden aus Blech,
- Schruppbearbeitung mit Aufmaß für die weiteren Arbeitsgänge,
- Wärmebehandlung, z. B. Härten und Anlassen oder Nitrieren,
- Endbearbeitung: Schleifen, Hartfräsen oder Erodieren,
- Oberflächenveredelung und Maßkontrolle.
Am meisten spart man in der Planung. Die Fertigungstechnologie, also die Reihenfolge der Arbeitsgänge, die Spannung und die Wahl der Aufmaße, beeinflusst die Kosten und die Wiederholgenauigkeit der ganzen Serie.
Stahlbearbeitung bei Sacher CNC
Bei Sacher CNC fertigen wir Teile aus Bau-, legiertem, Werkzeug- und Edelstahl – von Einzelteilen bis zu mittleren und großen Serien. Wir fertigen Teile für Unternehmen aus verschiedenen Branchen: Maschinenbau, Automation, Automobilindustrie und Werkzeugbau.
In einem Werk kombinieren wir Drehen, Fräsen, Flach- und Rundschleifen sowie Funkenerodieren. Wir haben eine eigene Härterei: Wir härten im Vakuum mit Ölabschreckung, lassen an, glühen und plasmanitrieren. Damit bieten wir ein breites Spektrum der Stahlbearbeitung an einem Ort. Schutzbeschichtungen organisieren wir im Rahmen desselben Auftrags, sodass der Kunde ein fertiges Teil erhält. Wir arbeiten nach einem Qualitätsmanagementsystem gemäß ISO 9001.
Stahlbearbeitung – FAQ
Welche drei Techniken der Metallbearbeitung gibt es?
Am häufigsten werden die spanende Bearbeitung, die Umformung und die Wärmebehandlung genannt. Hinzu kommen Funkenerodieren, thermochemische und chemische Behandlung.
Mit welcher Drehzahl dreht man Stahl?
Die Drehzahl ergibt sich aus Schnittgeschwindigkeit und Durchmesser: n = 1000 × vc / (π × D), wobei vc die Schnittgeschwindigkeit in m/min und D der Durchmesser in mm ist. Die Schnittgeschwindigkeit wird je nach Stahlsorte und Werkzeug nach dem Katalog des Wendeplattenherstellers gewählt. Beispielsweise ergeben vc = 200 m/min und ein Durchmesser von 50 mm ca. 1270 U/min.